बातम्या

स्क्रू पोशाख प्रतिरोध आणि उच्च-परिशुद्धता प्रक्रिया आवश्यकता कशा पूर्ण करू शकतो?

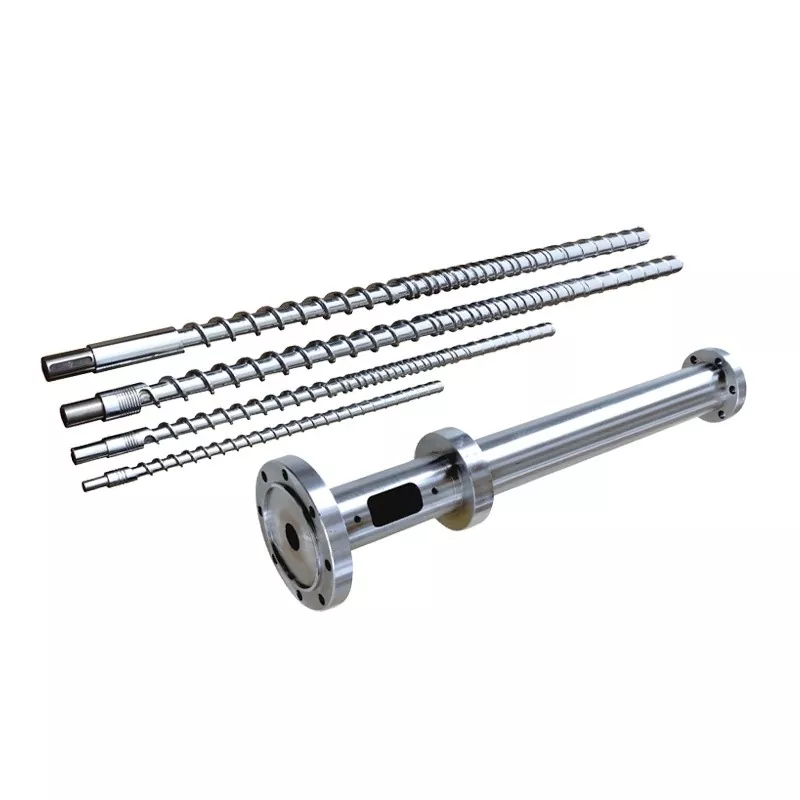
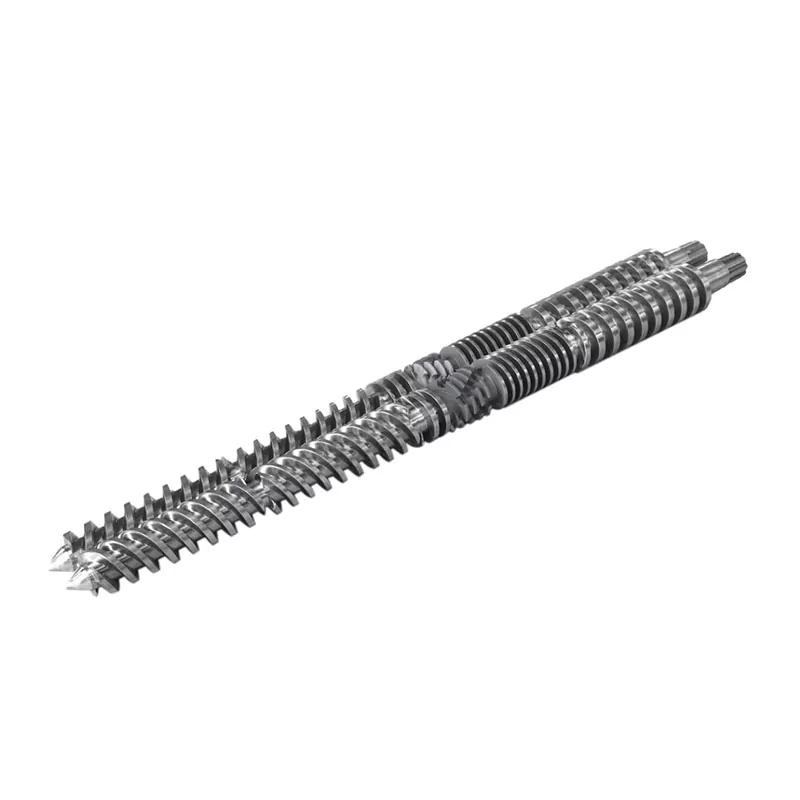
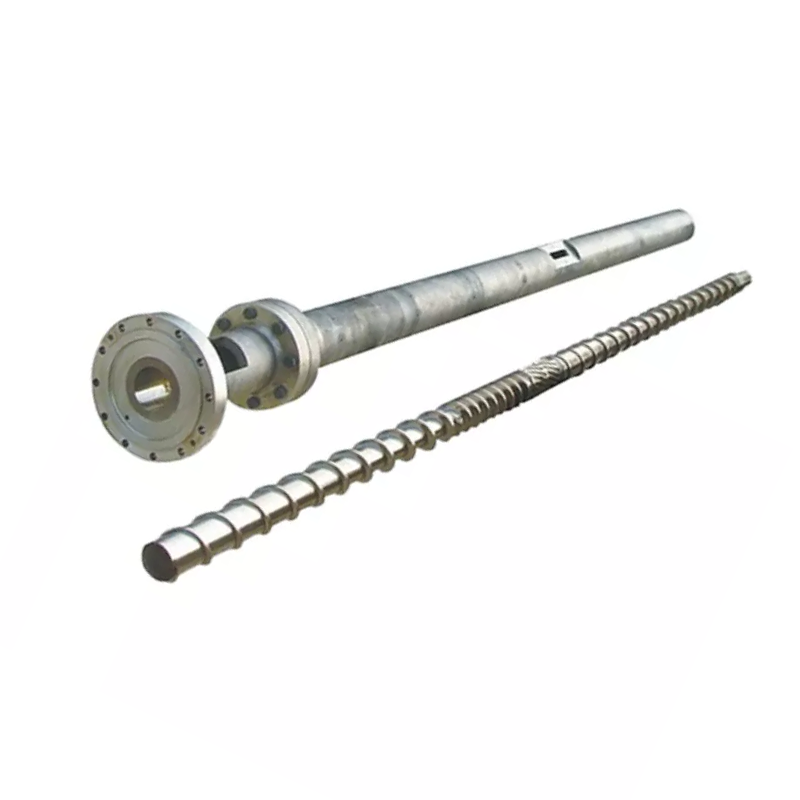
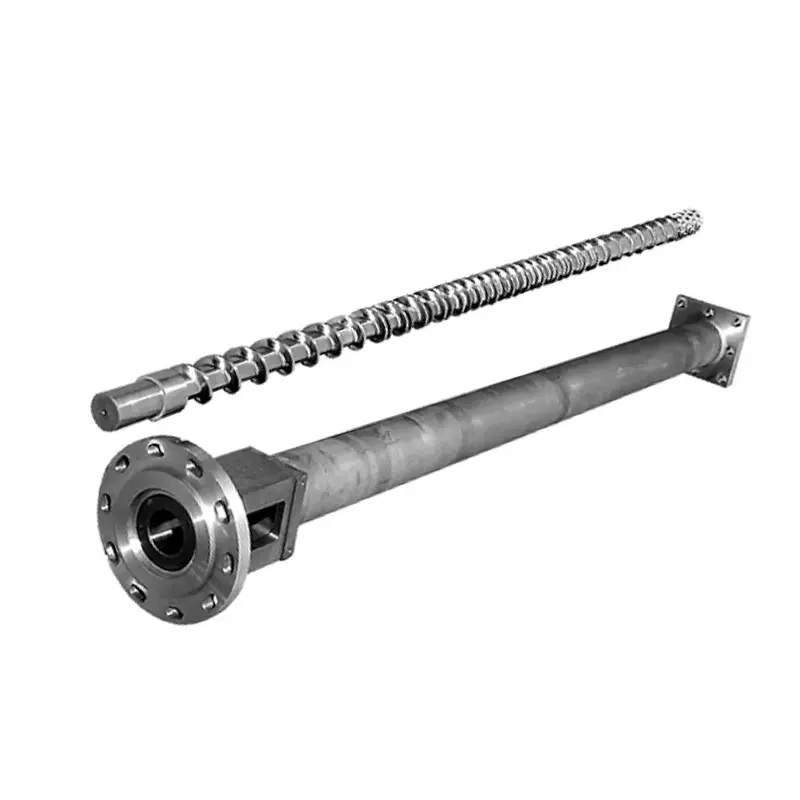
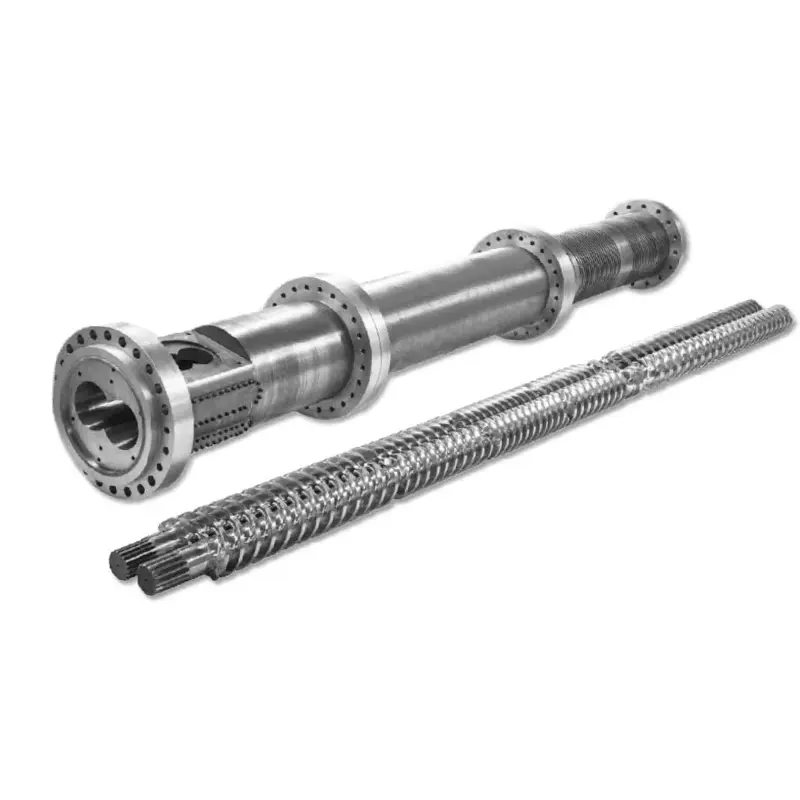
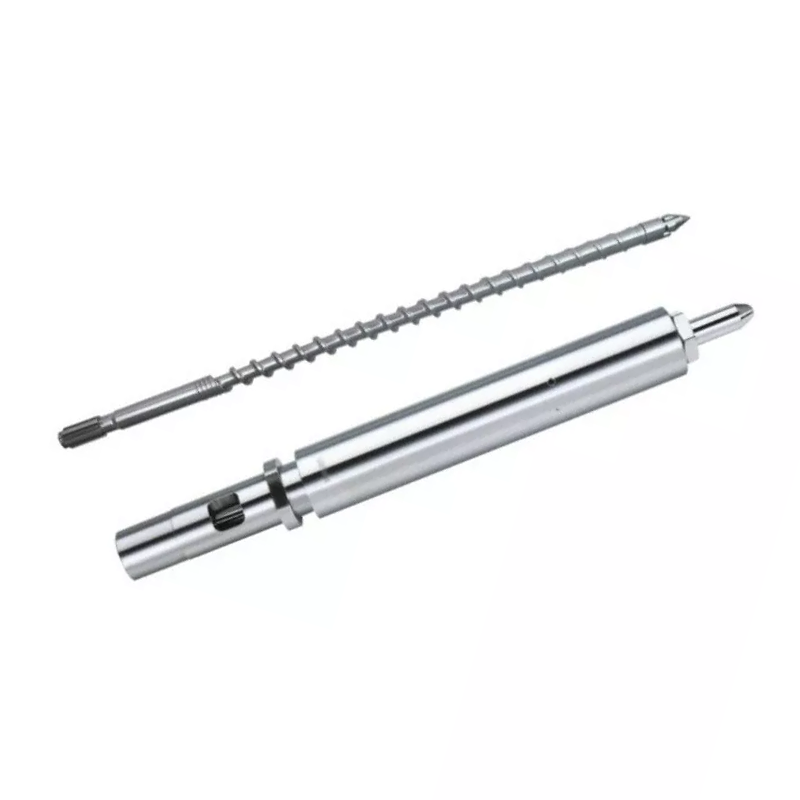
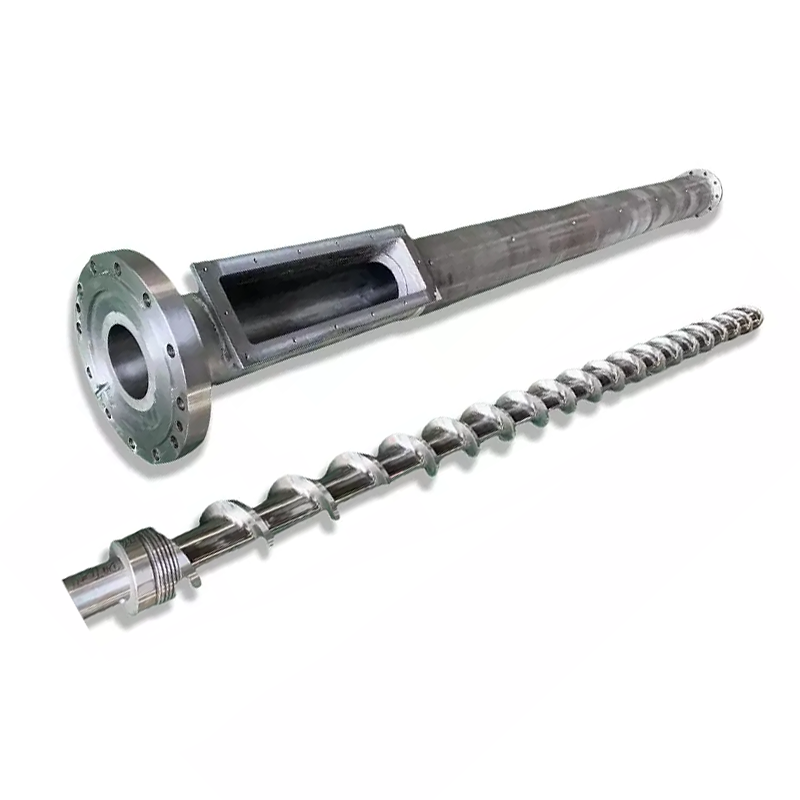
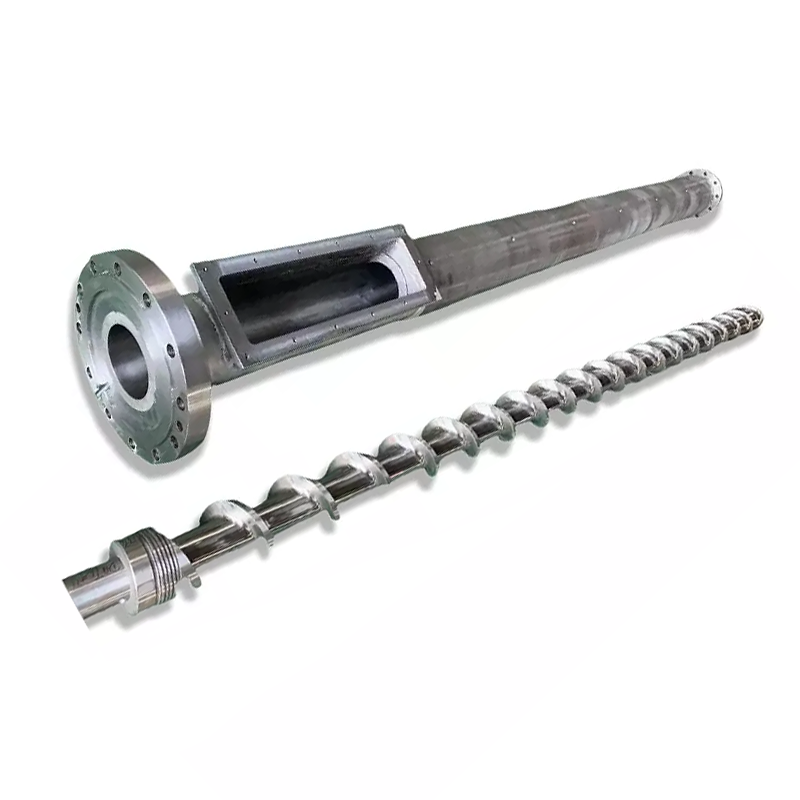
प्लास्टिक एक्सट्रूजन आणि इंजेक्शन मोल्डिंगच्या क्षेत्रात, दएकच स्क्रूसंपूर्ण उत्पादन लाइनचा मुख्य उर्जा घटक आहे. सु-डिझाइन केलेले आणि सुस्पष्टता-उत्पादित, ते केवळ सामग्री पोहोचविण्याची आणि प्लॅस्टिकिझिंग गुणवत्तेची स्थिरता निर्धारित करत नाही, तर तयार उत्पादनांच्या मितीय अचूकतेवर आणि उत्पादन निरंतरतेवर थेट परिणाम करते. ग्लास फायबर, कॅल्शियम कार्बोनेट, खनिज फिलर्स आणि संक्षारक ऍडिटीव्ह असलेल्या जटिल सामग्रीचा सामना करणे, उत्कृष्ट पोशाख प्रतिकार आणि स्थिर प्रक्रिया अचूकता राखणे या प्रमुख भागासाठी दीर्घकालीन उच्च भार, उच्च घर्षण आणि उच्च तापमान हे उपकरण व्यवस्थापक आणि प्रक्रिया अभियंते यांच्यासाठी तांत्रिक लक्ष केंद्रीत केले आहे.

single-screw

पोशाख आणि गंज: उत्पादन डेटावर आधारित प्राथमिक कारणे

अकाली स्क्रू पृष्ठभागाच्या अपयशास कारणीभूत घटक थेट प्रक्रिया केलेल्या सामग्रीच्या वैशिष्ट्यांशी संबंधित आहेत. भिन्न सामग्री अ वर भिन्न नुकसान यंत्रणा निर्माण करतेसिंगल स्क्रू,लक्ष्यित संरक्षण उपाय आवश्यक. खालील सारणी तीन सामान्य प्रकारचे भौतिक नुकसान आणि त्यांचे परिणाम सारांशित करते:

साहित्य प्रकार / स्थिती मुख्य नुकसान यंत्रणा सिंगल स्क्रूवर विशिष्ट प्रभाव
ग्लास फायबर, कॅल्शियम कार्बोनेट, खनिज फिलर्स घट्ट कणांद्वारे घर्षण आणि कटिंग स्क्रू फ्लाइटच्या कडा गोलाकार होतात, कार्यक्षमतेत घट होते, क्लिअरन्स वाढते
PVC, EVA, TPR आणि इतर उष्णता-संवेदनशील साहित्य संक्षारक वायू (उदा., HCl) उच्च तापमानात सोडले जातात सूक्ष्म छिद्र आणि धातूच्या पृष्ठभागावर खड्डा, ताकद कमी होणे
उच्च स्निग्धता वितळणे किंवा पुनर्वापर केलेली सामग्री उच्च कातरणे तणावामुळे स्थानिक ओव्हरहाटिंग प्रवेगक पृष्ठभाग थकवा पोशाख, cracks किंवा spalling


वास्तविक उत्पादनात, अपघर्षक पोशाख आणि रासायनिक गंज अनेकदा पर्यायी असतात, ज्यामुळे स्क्रूच्या खराब होण्यास गती मिळते. म्हणून, एक संपूर्ण संरक्षण प्रणाली तीन पैलूंमधून तयार केली जाणे आवश्यक आहे: सामग्री, उष्णता उपचार आणि पृष्ठभाग अभियांत्रिकी.

पोशाख प्रतिरोध आणि अचूकता सुधारण्यासाठी मुख्य तांत्रिक मार्ग

मुख्य प्रक्रिया: बेस मटेरियल ट्रीटमेंटपासून हार्डफेसिंग कोटिंगपर्यंत पद्धतशीर संरक्षण

उच्च पोशाख प्रतिरोध आणि उच्च अचूकता दोन्ही प्राप्त करण्यासाठी, व्यावसायिक उत्पादक सामान्यत: खालील चरणानुसार प्रक्रिया प्रणाली अवलंबतात:

  • बेस मटेरियल शमन आणि टेम्परिंग- 38CrMoAlA मिश्रधातूचे स्टील वापरा, एकसमान टेम्पर्ड सॉर्बाइट स्ट्रक्चर प्राप्त करण्यासाठी शमन आणि उच्च-तापमान टेम्परिंग करा, फोर्जिंग तणाव दूर करा आणि चांगली कोर टफनेस प्रदान करा.
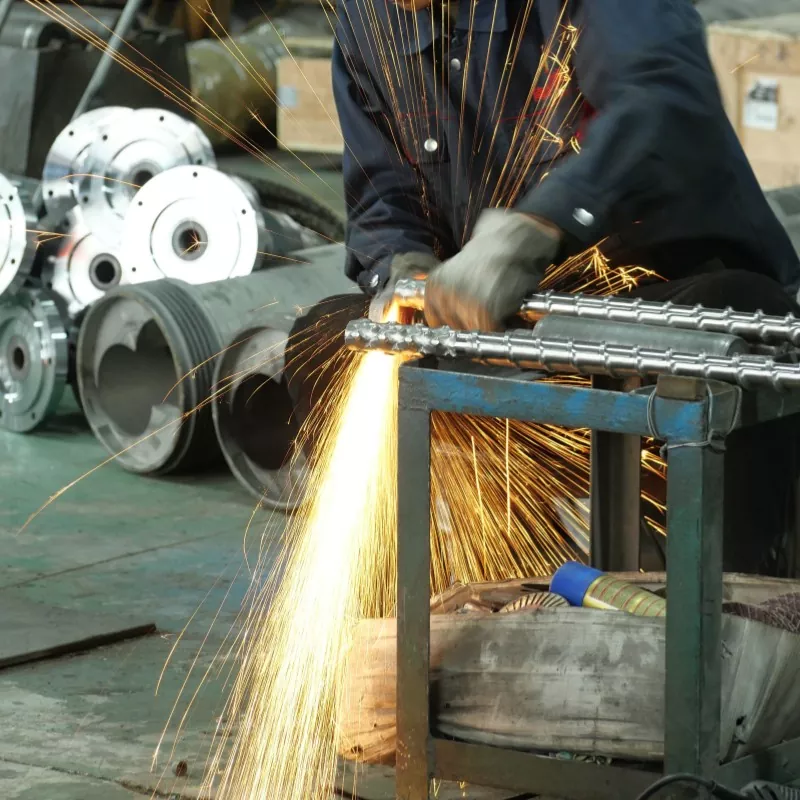
  • अचूक ग्राइंडिंग- फ्लाइट प्रोफाइलची भौमितिक अचूकता सुनिश्चित करण्यासाठी उच्च-परिशुद्धता दंडगोलाकार आणि CNC थ्रेड ग्राइंडर वापरा. a ची सरळपणा, खेळपट्टी सहनशीलता आणि पृष्ठभागाचा खडबडीतपणासिंगल स्क्रूमायक्रॉन पातळीपर्यंत नियंत्रित केले जातात, वितळणारे बॅकफ्लो आणि स्थानिक घर्षण कमी करतात.
  • पृष्ठभाग नायट्राइडिंग- स्क्रूच्या पृष्ठभागावर 0.3-0.6 मिमी पांढरा थर तयार करण्यासाठी गॅस किंवा आयन नायट्राइडिंग लागू करा, HV900-1100 ची पृष्ठभागाची कडकपणा प्राप्त करा, कोर कडकपणा टिकवून ठेवताना अपघर्षक पोशाख प्रतिरोधनामध्ये मोठ्या प्रमाणात सुधारणा करा.
  • इलेक्ट्रोप्लेटिंग किंवा इलेक्ट्रोलेस प्लेटिंग- अतिसंक्षिप्त पदार्थांसाठी (उदा., PVC, फ्लोरोप्लास्टिक्स), सूक्ष्म छिद्रे सील करण्यासाठी आणि वितळणारे चिकटपणा कमी करताना, गंज प्रतिरोधक क्षमता वाढवण्यासाठी नायट्राइड लेयरवर हार्ड क्रोमियम किंवा इलेक्ट्रोलेस निकेलचा थर घाला.
  • दुहेरी मिश्र धातु स्प्रे वेल्डिंग (पीटीए किंवा लेसर क्लॅडिंग)- ग्लास फायबर, कॅल्शियम कार्बोनेट किंवा पुनर्नवीनीकरण केलेल्या सामग्रीसारख्या अत्यंत अपघर्षक सामग्रीसाठी, फ्लाइट टिपांवर निकेल-आधारित किंवा कोबाल्ट-आधारित मिश्र धातु लावा, HRC60 पेक्षा कठोरता प्राप्त करा. ही संमिश्र रचना स्क्रूला हाय-स्पीड एक्सट्रूजन आणि संक्षारक वातावरणात स्थिर प्लास्टीझिंग क्षमता आणि अचूक क्लिअरन्स राखण्यास अनुमती देते.

अचूक मशीनिंग आणि प्रक्रिया जुळणी: एकसमान प्लास्टिकीकरण आणि उत्पादनाची सुसंगतता सुनिश्चित करणे

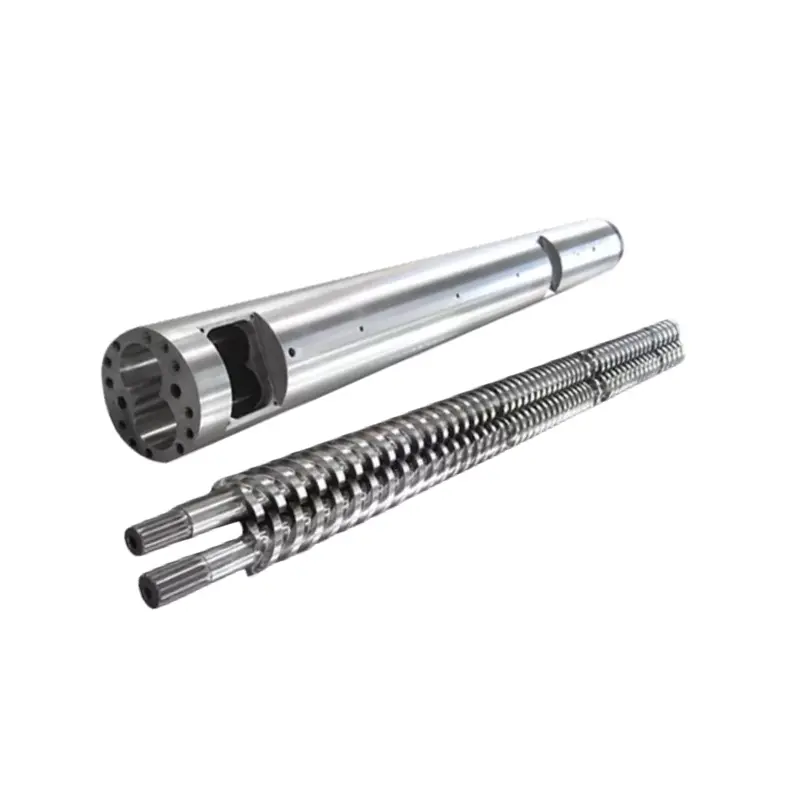
उच्च सुस्पष्टता केवळ स्क्रूच्या स्वतःच्या मितीय सहनशीलतेबद्दलच नाही तर स्क्रू फ्लाइट बाह्य व्यास आणि बॅरल आतील भिंत यांच्यातील क्लिअरन्स नियंत्रित करण्याबद्दल देखील आहे. अनुभव दर्शवितो की असिंगल स्क्रू आणि बॅरल 0.10-0.20 मिमी (व्यासावर अवलंबून) लक्षणीयपणे वितळण्याची गळती कमी करते आणि विशिष्ट उत्पादन वाढवते. या व्यतिरिक्त, ग्रूव्ड बॅरल फीड बुशिंगशी जुळलेले ऑप्टिमाइझ केलेले भौमितिक पॅरामीटर्स (कंप्रेशन रेशो, एल/डी रेशो) कमी स्क्रू वेगाने उच्च शीअर प्लास्टीझिंग साध्य करू शकतात, वितळलेले तापमान सुमारे 10°C कमी करतात, ज्यामुळे उत्पादनाच्या पृष्ठभागाची गुणवत्ता आणि आयामी स्थिरता सुधारते.

कठोर ऑपरेटिंग परिस्थितींसाठी एकूण उपाय

विशेष सामग्री जसे की वुड-प्लास्टिक कंपोझिट (WPC), उच्च भरलेले अभियांत्रिकी प्लास्टिक आणि पुनर्नवीनीकरण साहित्य, अग्रगण्य उत्पादक साध्या भाग प्रक्रियेतून "साहित्य निवड - प्रक्रिया डिझाइन - पोस्ट-ट्रीटमेंट" समाविष्ट असलेल्या एकात्मिक तांत्रिक सेवांकडे वळले आहेत.

उदाहरणार्थ, 30% पेक्षा जास्त ग्लास फायबर असलेल्या प्रबलित नायलॉनसाठी, ताण एकाग्रता कमी करण्यासाठी फ्लाइट रूटवर गोलाकार संक्रमणांसह, व्हेरिएबल पिच आणि व्हेरिएबल चॅनेल डेप्थसह स्क्रू डिझाइन केले जाऊ शकते. दुहेरी मिश्र धातु स्प्रे वेल्डिंग आणि मिरर पॉलिशिंग (पृष्ठभाग उग्रपणा Ra ≤ 0.05 μm) सह एकत्रित केल्याने, यामुळे कार्बन जमा होण्याचा धोका कमी होतो आणि साफसफाईची सोय होते.

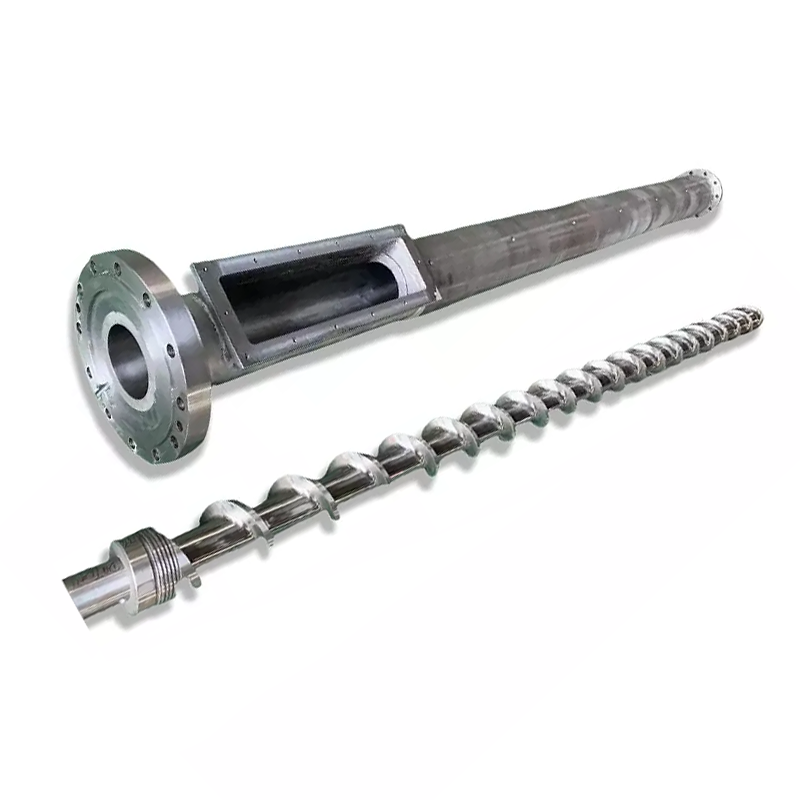
single-screw

निष्कर्ष: उच्च-कार्यक्षमता स्क्रूमध्ये गुंतवणूक करण्याचे दीर्घकालीन मूल्य

सारांश, एसिंगल स्क्रूअचूक डिझाइन आणि एकाधिक संरक्षणात्मक उपचारांसह उत्पादित केलेले केवळ स्वतःचे सेवा जीवन लक्षणीयरीत्या वाढवत नाही, तर एक्सट्रूजन आणि इंजेक्शन मोल्डिंग ऊर्जा कार्यक्षमता देखील सुधारते, देखभाल वारंवारता कमी करते आणि उत्पादनाच्या गुणवत्तेची सुसंगतता सुनिश्चित करते. जेव्हा प्लॅस्टिक प्रक्रिया कंपन्या एक निर्माता निवडाझौशन नन्हैया प्लास्टिक मशिनरी कं, लि.- ज्यात संपूर्ण प्रक्रिया साखळी, अचूक मशीनिंग उपकरणे आणि विस्तृत उद्योग अनुभव आहे - ते स्क्रू मटेरियल, उष्णता उपचार ते पृष्ठभाग कोटिंग, दीर्घकालीन स्थिर उत्पादनासाठी एक भक्कम पाया घालण्यापासून एक-स्टॉप तांत्रिक आश्वासन मिळवतात.

संबंधित बातम्या
मला एक संदेश द्या
X
आम्ही तुम्हाला एक चांगला ब्राउझिंग अनुभव देण्यासाठी, साइट रहदारीचे विश्लेषण करण्यासाठी आणि सामग्री वैयक्तिकृत करण्यासाठी कुकीज वापरतो. ही साइट वापरून, तुम्ही आमच्या कुकीजच्या वापरास सहमती देता. गोपनीयता धोरण
नकार द्यास्वीकारा