स्लो रिकव्हरी टाइमर फीडिंग समस्या, बदललेली प्रक्रिया किंवा जीर्ण हार्डवेअर दर्शवू शकतो. उपयुक्त निदान तुम्हाला सांगते की कोणते, आणि ते खरोखर तुमचा सायकल वेळ खर्च करत आहे का.
जर इंजेक्शन मोल्डिंग स्क्रू रिकव्हरी खूप वेळ घेत असेल, तर प्रथम खात्री करा की यामुळे सायकलला विलंब होतो. नंतर फीड सातत्य, वास्तविक स्क्रू वेग, पाठीचा दाब आणि स्थिर संदर्भ धावा विरुद्ध तापमान तपासा. भूमितीची तपासणी करा आणि जेव्हा ते धनादेश नुकसान स्पष्ट करत नाहीत तेव्हा परिधान करा. मर्यादित कार्य ओळखल्यानंतरच घटक पुनर्स्थित करा.

प्रथम, पुनर्प्राप्ती सायकलच्या गंभीर मार्गावर आहे की नाही हे स्थापित करा
स्क्रू रिकव्हरी ही प्लास्टीझिंग आणि मीटरिंग स्टेज आहे: स्क्रू फिरतो, पुढील शॉट तयार करतो आणि त्याच्या समोर वितळत असताना मागे घेतो. हे इंजेक्शनपेक्षा वेगळे असते, जेव्हा तो शॉट देण्यासाठी स्क्रू पुढे सरकतो. तुमच्या कंट्रोलरची टायमर व्याख्या तपासा, विशेषत: त्यात विलंब किंवा डीकंप्रेशन समाविष्ट आहे का.
पुनर्प्राप्ती बहुतेक वेळा थंड होण्याच्या क्रमाचा भाग ओव्हरलॅप करते. त्यामुळे एकूण सायकल वेळेवर होणारा परिणाम रिकव्हरी केव्हा सुरू होते आणि मशीनची कोणती क्रिया पूर्ण होण्याची प्रतीक्षा करावी यावर अवलंबून असते. रिकव्हरीमधून काढलेला प्रत्येक सेकंद सायकलमधून एक सेकंद काढून टाकतो असे मानण्यापेक्षा अनुक्रम ट्रेस वाचा.
| पुनर्प्राप्ती कालावधी | खिडकीच्या पलीकडे थांबा | बदल म्हणजे काय |
|---|---|---|
| 12 सेकंद | 2 सेकंद | पुनर्प्राप्तीमुळे पुढील कारवाईला विलंब होत आहे. |
| 9 सेकंद | 0 सेकंद | 3-सेकंद पुनर्प्राप्ती सुधारणा 2 सेकंद प्रतीक्षा काढून टाकते. |
| 7 सेकंद | 0 सेकंद | आणखी 2 सेकंदांची रिकव्हरी या उदाहरणात आणखी सायकल कपात आणत नाही. |
आमचा पहिला प्रश्न हा आहे की मशीन वितळण्याची वाट पाहत आहे किंवा आपण कमी करू इच्छित असलेल्या नंबरची फक्त तक्रार करत आहे. जर पुनर्प्राप्ती आधीच उपलब्ध विंडोमध्ये आरामात बसत असेल, तर उच्च-आउटपुट स्क्रूची शिफारस करण्यापूर्वी आम्ही सातत्य आणि वितळण्याच्या गुणवत्तेवर लक्ष केंद्रित करू.
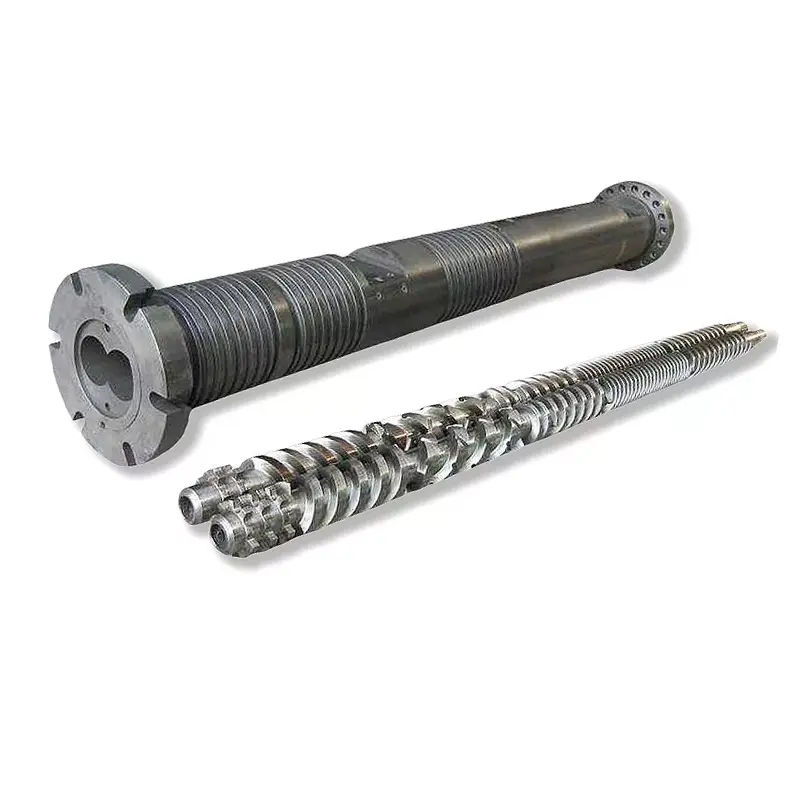
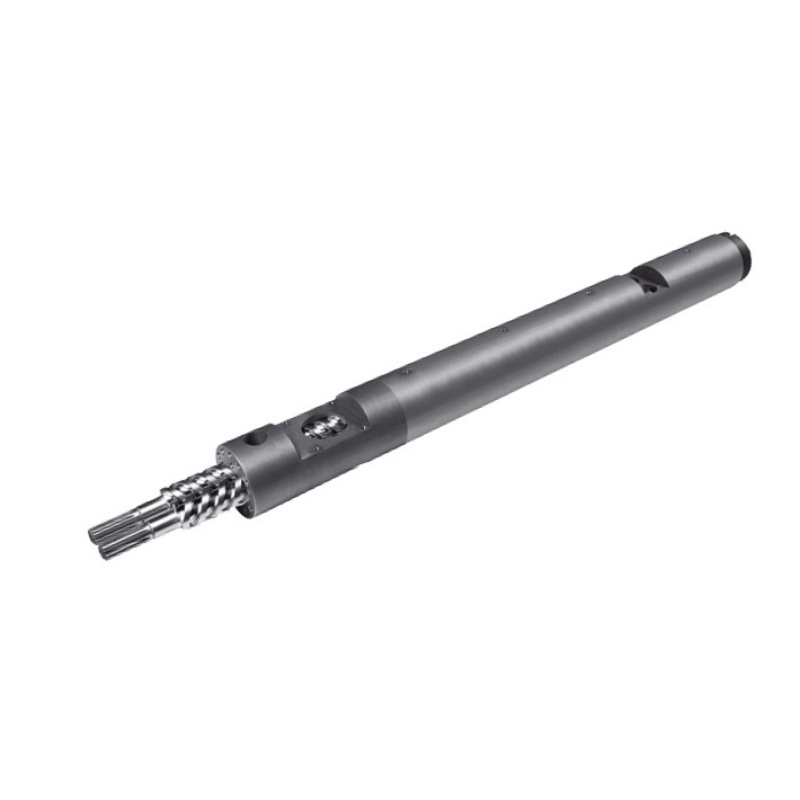
असेंब्लीच्या विस्तृत स्पष्टीकरणासाठी, आमचे पहाइंजेक्शन मोल्डिंग स्क्रू बॅरल मार्गदर्शक. येथे, उद्दिष्ट संकुचित आहे: पुनर्प्राप्ती का बदलली आणि पुरावा कोणत्या कृतीला समर्थन देतो हे स्थापित करा.
आकस्मिक बदल आणि हळूहळू घट होण्यासाठी भिन्न प्रारंभिक बिंदू आवश्यक आहेत
मशीन समायोजित करण्यापूर्वी एक संदर्भ जतन करा. समान रेझिन ग्रेड, रीग्रिंड रेशो, शॉट सेटिंग, मोल्ड आणि तापमान स्थिती यांची तुलना करा. वैयक्तिक चक्र तसेच सरासरी रेकॉर्ड करा; अधूनमधून अतिशय मंद पुनर्प्राप्ती सरासरी स्वीकारार्ह दिसत असताना देखील उत्पादनात व्यत्यय आणू शकते.
| निरीक्षण केलेला नमुना | प्रथम तपासा | रेकॉर्डिंग योग्य पुरावा |
|---|---|---|
| सामग्री किंवा पाककृती बदलल्यानंतर अचानक वाढ | फीड फॉर्म, रीग्राइंड, कोरडे स्थिती आणि हस्तांतरित सेटिंग्ज | मटेरियल लॉट, मिश्रण प्रमाण, कण स्थिती आणि प्रक्रियेच्या आधी/नंतरचे रेकॉर्ड |
| त्यांच्या दरम्यान सामान्य चक्रांसह मधूनमधून मंद चक्र | फीड व्यत्यय, ब्रिजिंग आणि वास्तविक-वेग भिन्नता | समान चक्रांसाठी पुनर्प्राप्ती ट्रेस, लोडर क्रियाकलाप आणि वास्तविक RPM |
| स्थिर कर्तव्य अंतर्गत पुनर्प्राप्ती हळूहळू खराब होते | ऑपरेटिंग शर्तींची पडताळणी करा, नंतर पोशाख तपासा | ऐतिहासिक पुनर्प्राप्ती डेटा आणि मोजलेले स्क्रू/बॅरल परिमाण |
| कमांडच्या खाली उच्च भार आणि वास्तविक RPM | मशीन ड्राइव्ह, टॉर्क मर्यादा आणि थर्मल स्थिती | वास्तविक विरुद्ध कमांडेड RPM, लोड ट्रेंड आणि मशीन अलार्म |
| घटक बदलल्यानंतर लगेचच समस्या सुरू होते | भाग ओळख, परिमाणे, भूमिती आणि विधानसभा स्थापित | रेखांकन पुनरावृत्ती, फिट केलेले घटक आणि कमिशनिंग सेटिंग्ज मंजूर |
हे नमुने तपासाचे आदेश ठरवतात; कोणताही स्वतःहून पुरावा नाही. आवाज, स्कोअरिंग किंवा असामान्य भारासह अचानक झालेल्या दोषास त्वरित मशीन-सेवा लक्ष देणे आवश्यक आहे, जरी वेळ सुरुवातीला प्रक्रियेच्या समस्येसारखी असली तरीही.
गोळ्या सतत स्क्रूवर पोहोचतात याची पुष्टी करा
पूर्ण हॉपर हे स्थापित करत नाही की स्क्रू दिले जात आहे. लोडर, शटऑफ स्लाइड, मटेरियल पथ आणि फीड-थ्रोट कूलिंग तपासा. कॉम्प्रेशन सेक्शन बदलण्यापूर्वी किंवा नवीन स्क्रू ऑर्डर करण्यापूर्वी मंद चक्रांशी जुळणारा व्यत्यय शोधा.
असाही कसाईचाफीड-थ्रोट ब्रिजिंगवर असक्लीन मार्गदर्शनमागील बॅरल झोनजवळील उष्णता गोळ्यांना अकाली मऊ कसे करू शकते हे स्पष्ट करते. राळ वर राहिली तरी स्क्रूमध्ये साहित्य कमी राहते, गोळ्या गुंफतात आणि मार्गात अडथळा आणू शकतात.
फीडमध्येच काय बदल झाले ते तपासा. भिन्न रेग्रिंड गुणोत्तर, अधिक दंड किंवा अनियमित कण लक्ष देण्यास पात्र आहेत. सेलेनीज विशेषत: रीग्रिंड कण गुणवत्तेला आहार आणि पुनर्प्राप्ती समस्यांशी जोडतेVectra® LCP प्रक्रिया मार्गदर्शक. त्याच्या शिफारशी सामग्री-विशिष्ट आहेत, परंतु ते फक्त रेजिन नावाऐवजी कण स्थिती रेकॉर्ड करण्यासाठी ठोस कारण देतात.
रीग्रिंड बदलानंतर पुनर्प्राप्ती खराब झाल्यास, आम्ही हार्डवेअर बदलण्यापूर्वी मान्यताप्राप्त संदर्भ फीडशी त्याची तुलना करू. जुनी पुनर्प्राप्ती वर्तन परत आल्यास, फीड तपासणीला प्राधान्य मिळाले आहे. तो परिणाम "जलद स्क्रू" च्या विनंतीपेक्षा कारखान्याला अधिक चांगली दिशा देतो.
कोरडे करण्यासाठी अद्याप राळ पुरवठादाराच्या आवश्यकता पूर्ण करणे आवश्यक आहे. ओलावा हे प्रत्येक वेळेच्या समस्येचे स्पष्टीकरण आहे असे समजू नका किंवा स्वीकार्य पुनर्प्राप्ती हे सिद्ध करते की राळ पुरेसे कोरडे आहे. प्रक्रियाक्षमता आणि अंतिम भाग गुणवत्ता स्वतंत्र तपासणी आवश्यक आहे.
वास्तविक वेग, पाठीचा दाब आणि वितळलेले तापमान एकत्र तपासा
वास्तविक RPM वाचा, फक्त सेटपॉइंट नाही
जर कमांड अपरिवर्तित असेल परंतु स्क्रू अधिक हळू वळत असेल तर, मशीनच्या ऑपरेटिंग मर्यादा आणि ड्राइव्ह वर्तनाची तपासणी करा. भूमितीची शिफारस विनंती केलेल्या आणि वितरीत केलेल्या गतीमधील अस्पष्ट अंतर सोडवू शकत नाही. पुनर्प्राप्ती स्ट्रोकद्वारे वास्तविक गती रेकॉर्ड करा, विशेषत: जेथे स्लो-डाउन सुरू होते.
RPM ला देखील स्क्रू व्यासाचा अर्थ खूप आवश्यक आहे. आमचेइंजेक्शन मोल्डिंग स्क्रू श्रेणी30 ते 170 मिमी व्यासाचा समावेश आहे. वेगवेगळ्या व्यासांच्या दरम्यान रोटेशनल-स्पीड सेटिंग स्थानांतरित केल्याने स्क्रूच्या पृष्ठभागावर परिधीय गती बदलते.
परिधीय गती, m/s = π × व्यास, मिमी × RPM ÷ 60,000
100 RPM वर, 40 मिमी स्क्रूचा परिघीय वेग सुमारे 0.209 m/s असतो; एक 60 मिमी स्क्रू सुमारे 0.314 मीटर/से पर्यंत पोहोचतो. ही गणना केलेली उदाहरणे आहेत, शिफारस केलेली सेटिंग्ज किंवा मेल्ट शीअर रेटची थेट गणना नाही.
वेग मोजण्यासाठी वास्तविक राळ ग्रेडचे प्रक्रिया मार्गदर्शन आणि मशीन मर्यादा वापरा. RPM वाढवणे तेव्हाच उपयुक्त आहे जेव्हा मशीन ते वितरित करू शकते आणि परिणामी वितळणे स्वीकार्य राहते.
बॅक प्रेशर का सेट केले आहे ते शोधा
पाठीचा दाब पुनर्प्राप्ती दरम्यान स्क्रूच्या मागे जाण्यास प्रतिकार करतो आणि सामग्रीचे प्लास्टिकीकरण कसे केले जाते यावर परिणाम होतो. जर मिक्सिंग किंवा मीटरिंगची समस्या दुरुस्त करण्यासाठी ती वाढवली गेली असेल, तर टाइमर सुधारण्यासाठी ते कमी केल्याने गुणवत्ता समस्या परत येऊ शकते. मशीनची तुलना करण्यापूर्वी प्रदर्शित दबाव हायड्रॉलिक आहे की विशिष्ट प्लास्टिकचा दाब आहे याची खात्री करा.
एक सार्वत्रिक बॅक-प्रेशर शिफारस विशेषतः असहाय्य आहे. Vectra LCP साठी,Celanese कमीत कमी परत दबाव, 5-15 बार विशिष्ट निर्दिष्ट करते, आणि जास्त दाबाने जास्त गरम होणे आणि फायबरच्या नुकसानीबद्दल चेतावणी देते. हे व्हेक्ट्रासाठी मार्गदर्शन आहे, PP, ABS किंवा PC प्रक्रियेमध्ये कॉपी करण्यासाठी सेटिंग नाही.
वेगवान सेटिंग स्वीकारण्यापूर्वी वितळणे तपासा
बॅरल सेटपॉइंट्स वितळण्याच्या थर्मल स्थितीचे पूर्णपणे वर्णन करत नाहीत. मान्यताप्राप्त मेल्ट-तापमान मापन प्रक्रियेचे अनुसरण करा, हीटर आणि सेन्सर प्रणालीची पडताळणी करा आणि नियंत्रित बदलानंतर भाग गुणवत्तेची तुलना करा. विरंगुळा, न वितळलेली सामग्री किंवा खराब सुसंगततेसह कमी पुनर्प्राप्ती वेळ हे यशस्वी समायोजन नाही.
एका वेळी एक संबंधित व्हेरिएबल बदला आणि प्रक्रिया स्थिर होण्यास अनुमती द्या. दवेक्ट्रा समस्यानिवारण मार्गदर्शनहा समान चरणबद्ध दृष्टिकोन वापरतो. तुम्ही प्रत्यक्षात चालवलेल्या साहित्याची चाचणी मंजूर ऑपरेटिंग विंडोमध्ये ठेवा.
गळती होत असलेल्या चेक रिंगपासून परिधान केलेला संदेश विभाग वेगळा करा
जेव्हा फीडिंग आणि ऑपरेटिंग परिस्थिती तुलनात्मक असतात परंतु पुनर्प्राप्ती सतत खराब होत असते, तेव्हा स्क्रू आणि बॅरलची स्थिती तपासणीस पात्र आहे. रेखाचित्र किंवा स्थापित तपासणी मर्यादेच्या विरूद्ध परिभाषित स्थानांवर व्यास आणि बॅरल बोअरच्या बाहेरील फ्लाइटचे मोजमाप करा. पृष्ठभागाचे नुकसान तसेच परिमाण तपासा.
स्क्रू-फ्रंट असेंब्लीला वेगळ्या चाचणीची आवश्यकता आहे. पुनर्प्राप्ती दरम्यान, नॉन-रिटर्न वाल्व वितळण्यास पुढे जाण्यास परवानगी देते; इंजेक्शन दरम्यान, ते मागच्या प्रवाहाविरूद्ध सील केले पाहिजे. लीक व्हॉल्व्ह शॉटच्या सुसंगततेवर परिणाम करू शकतो, परंतु हे स्थापित करत नाही की स्क्रूचा प्लास्टीझिंग विभाग जीर्ण झाला आहे.


उशी किंवा शॉटचे वजन देखील बदलत असल्यास, तपासणीमध्ये मशीन उत्पादकाची नॉन-रिटर्न-व्हॉल्व्ह चाचणी समाविष्ट करा. आमचेस्क्रू टिप निवड मार्गदर्शकअंगठी, आसन आणि वीण परिमाणे अधिक तपशीलवार कव्हर करते.
आम्ही फक्त स्लो टायमरवर संपूर्ण स्क्रू आणि बॅरल बदलण्याची परवानगी देणार नाही. याउलट, परिणामी फिट तपासल्याशिवाय नवीन स्क्रू जीर्ण बॅरलमध्ये जाऊ नये. मोजमाप पोझिशन्स आणि शिफारसीपर्यंत पोहोचण्यासाठी वापरल्या जाणाऱ्या परिधान मर्यादा ओळखणारा एक आयामी अहवाल विचारा.
वेगळ्या स्क्रू डिझाइनचा अर्थ कधी होतो?
जेव्हा वर्तमान भूमिती स्वीकार्य ऑपरेटिंग परिस्थितीत इच्छित कर्तव्य पूर्ण करू शकत नाही तेव्हा डिझाइन पुनरावलोकन उपयुक्त ठरते. हे राळ बदल, मोठ्या शॉटची आवश्यकता किंवा लहान उपलब्ध पुनर्प्राप्ती विंडोचे अनुसरण करू शकते. पूर्वीच्या यशस्वी प्रक्रियेला पुनर्संचयित करण्यापासून वेगळे ठेवा जी फक्त खराब झाली आहे.
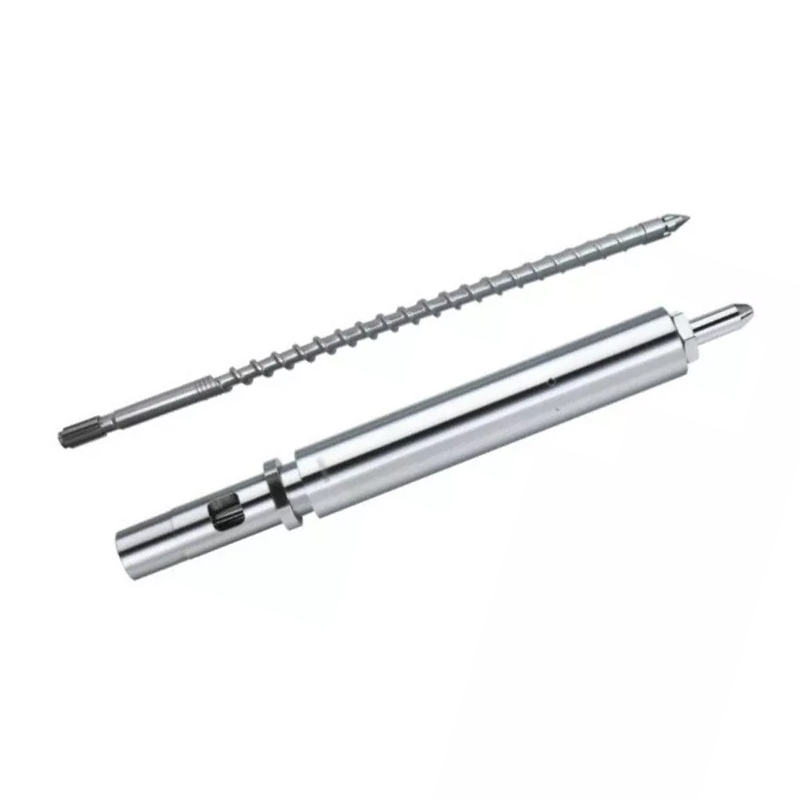
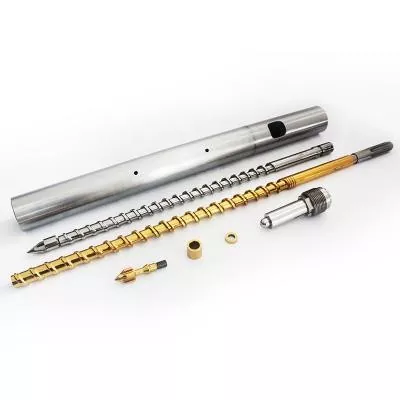
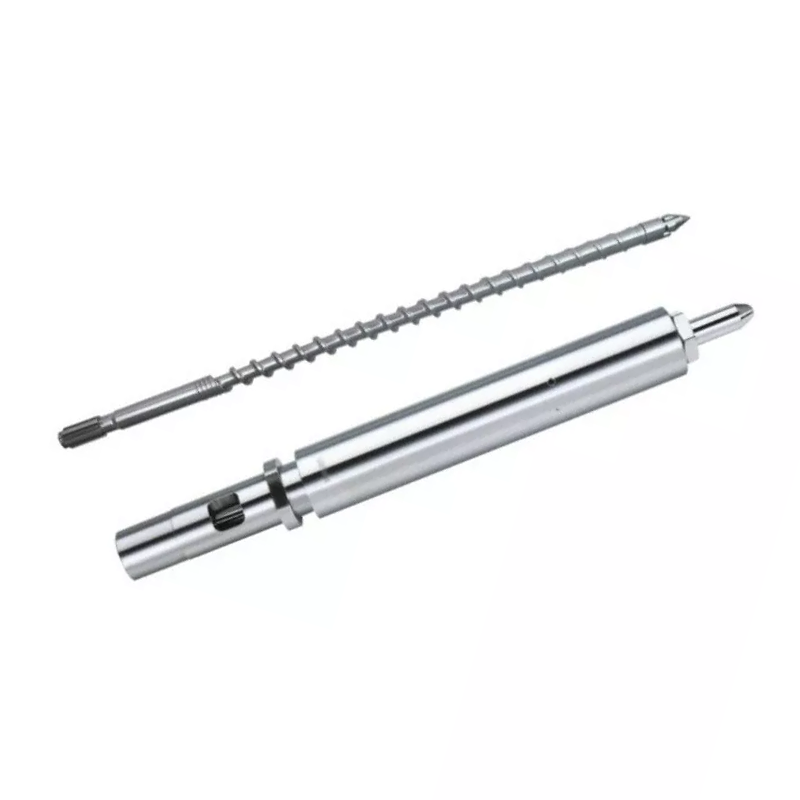
आमचे दोन इंजेक्शन स्क्रू उत्पादन कुटुंबे संबंधित डिझाइन निवड स्पष्ट करतात:
| नन्हैया डिझाइन | कम्प्रेशन विभाग | आम्ही पुनरावलोकनात ते कसे वापरणार आहोत |
|---|---|---|
| हळूहळू इंजेक्शन मोल्डिंग स्क्रू | सामान्यतः एकूण स्क्रू लांबीच्या 40%-60%, उत्पादन वर्णनात अंदाजे 50% | नियंत्रित प्लॅस्टिकायझेशन आवश्यक असलेल्या कर्तव्यांसाठी चॅनेलच्या खोलीत दीर्घ, हळूहळू घट. अचूक राळ, शॉट आणि थर्मल वर्तनाचे मूल्यांकन करा. |
| उत्परिवर्ती इंजेक्शन मोल्डिंग स्क्रू(अचानक-संक्षेप डिझाइन) | एकूण स्क्रू लांबीच्या अंदाजे 5%-15% | चॅनेल खोलीत तीव्र घट सह एक लहान संक्रमण. क्षमता मर्यादा संबोधित करण्यासाठी ते निवडण्यापूर्वी वितळण्याचे कर्तव्य आणि थर्मल एकरूपतेचे मूल्यांकन करा. |
आमच्या क्रमिक डिझाइनमध्ये PS, PC आणि ABS सह अनुप्रयोग समाविष्ट आहेत; अचानक-कंप्रेशन फॅमिलीमध्ये PE आणि PP सारख्या ऍप्लिकेशन्सचा समावेश होतो. हे उत्पादन मार्ग चर्चा सुरू करण्यात मदत करतात. ते रेजिन-ग्रेड आणि मशीन रिव्ह्यू बदलत नाहीत, विशेषत: फिलर्स, रीग्रिंड किंवा मागणी असलेल्या गुणवत्तेच्या वैशिष्ट्यांसह.

पृष्ठभाग उपचार पत्ते परिधान, एक अवरोधित फीड घसा नाही
दोन्ही उत्पादन कुटुंबे 38CrMoAlA स्टील वापरतात. त्यांच्या उत्पादन-तपशीलाच्या वैशिष्ट्यांमध्ये खालील उपचार पर्यायांचा समावेश आहे, जे तपासणीत पोशाख ओळखल्यावर बदलण्याच्या चर्चेत असतात:
| मालमत्ता | उत्पादन-तपशील मूल्य | चौकशीसाठी याचा अर्थ काय आहे |
|---|---|---|
| नायट्राइडिंग कडकपणा | HV900-1100 | उपचारित पृष्ठभाग आणि तपासणी आवश्यकता निर्दिष्ट करा. |
| नायट्राइडिंग खोली | 0.5-0.8 मिमी | निवडलेले उपचार ओळखा; केवळ खोलीवरून सेवा जीवनाचा अंदाज लावू नका. |
| निकेल-टंगस्टन मिश्र धातुची कडकपणा | HRC55-62 | वास्तविक राळ, फिलर आणि वेअर पॅटर्नसह मिश्र धातुचे पुनरावलोकन करा. |
| मिश्रधातूच्या थराची खोली | 0.8-2.0 मिमी | सहमत घटक तपशीलावर प्रबलित क्षेत्र परिभाषित करा. |
आमचेहळूहळू स्क्रू उत्पादन तपशीलनिकेल-टंगस्टन मिश्रधातूसह असुरक्षित क्षेत्रांच्या मजबुतीकरणाचे वर्णन करा. कारखान्याच्या दृष्टीकोनातून, आम्हाला प्रस्तावित संरक्षण मोजलेल्या पोशाखांशी सुसंगत हवे आहे. अधिक महाग पृष्ठभाग अपुरा आहार दुरुस्त करत नाही किंवा स्क्रू भूमिती राळला अनुकूल आहे हे स्थापित करत नाही.


निदान एका विशिष्ट कृतीमध्ये बदला
पुरावा अनुमती देतो म्हणून शिफारस अरुंद ठेवा. फीड व्यत्यय फीड-सिस्टम दुरुस्तीसाठी कॉल करते. स्पीड कमांड मशीन रिव्ह्यूसाठी कॉल राखू शकत नाही. व्हॉल्व्ह लीकेजची पुष्टी व्हॉल्व्ह आणि इंटरफेस मूल्यांकनासाठी कॉल करते. मोजलेले स्क्रू किंवा बॅरल पोशाख घटक बदलणे किंवा योग्य नूतनीकरण मूल्यांकनास समर्थन देते.
असेंब्ली स्वीकार्य स्थितीत असल्यास परंतु नवीन उत्पादन शुल्क त्याच्या व्यावहारिक प्लास्टीझिंग क्षमतेपेक्षा जास्त असल्यास, डिझाइन संक्षिप्त पाठवा. नन्हैया सानुकूल स्क्रू डिझाइन, मशीनिंग आणि मिश्र धातु स्प्रे वेल्डिंग प्रदान करते. आमचेउत्पादन उपकरणे6 मीटर लांब वर्कपीससाठी सीएनसी लेथ आणि जटिल फ्लाइट आणि फ्लँज स्ट्रक्चर्ससाठी पाच-अक्ष मशीनिंगचा समावेश आहे.

समस्या स्पष्ट करणारे रेकॉर्ड पाठवा
- मशीन मेकर आणि मॉडेल, स्क्रू व्यास, असेंबली ड्रॉइंग आणि फिट केलेले स्क्रू-टिप तपशील.
- रेझिन ग्रेड, फिलर लोडिंग, रीग्रिंड रेशो आणि पार्टिकल कंडिशन.
- सायकलद्वारे पुनर्प्राप्ती वेळ, वास्तविक आणि आदेशित RPM, त्याच्या दाब आधारासह बॅक प्रेशर आणि लोड किंवा अलार्म रेकॉर्ड.
- शॉट सेटिंग, कुशन, भाग आणि धावपटूचे वजन, तापमान नोंदी आणि उपलब्ध रिकव्हरी विंडो.
- आधीच तपासलेले बदल, त्यांचा अंश गुणवत्तेवर होणारा परिणाम आणि कोणत्याही मितीय पोशाख अहवाल.
कमिशनिंगसाठी, राळ, शॉट, ऑपरेटिंग विंडो आणि स्वीकार्य भाग गुणवत्ता यावर सहमत व्हा. नंतर पुनर्प्राप्ती पुनरावृत्तीक्षमता आणि वास्तविक एकूण सायकल वेळेची तुलना करा. उत्पादन साचा अद्याप प्रतीक्षा करत असल्यास किंवा भागांची तपासणी अयशस्वी झाल्यास वेगवान पृथक प्लास्टिकीकरण चाचणी अपुरी आहे.

पुष्टी केलेल्या पुनर्प्राप्ती मर्यादेसाठी स्क्रू किंवा बॅरल प्रस्तावाची आवश्यकता आहे?
नन्हैयाला ड्रॉइंग आणि ऑपरेटिंग रेकॉर्ड पाठवा, त्यात काय बदलले आहेत आणि तुमच्या ओळीत काय साध्य करायचे आहे. तुम्ही मूळ कर्तव्य पुनर्संचयित करत आहात की भिन्न साहित्य किंवा सायकल आवश्यकतांसाठी तयारी करत आहात का ते आम्हाला सांगा.
तुमचे रेखाचित्र आणि प्रक्रिया डेटा पाठवाइंजेक्शन मोल्डिंग स्क्रू पहाव्हॉट्सॲपवर चर्चा करा
झौशन नन्हैया प्लास्टिक मशिनरी कं, लि.
ईमेल:info@nhyscrew.com
फोन:+८६-१३५०५८०९६४३| मोबाईल:+86-13587082002
ब्लॉक सी, क्रमांक 2 पश्चिम विभाग, झिंगझो अव्हेन्यू, डिंघाई जिल्हा, झौशान शहर, झेजियांग प्रांत, चीन.
नन्हैयाशी संपर्क साधा
वारंवार विचारले जाणारे प्रश्न
सामान्य इंजेक्शन मोल्डिंग स्क्रू पुनर्प्राप्ती वेळ काय आहे?
कोणतीही सार्वत्रिक संख्या नाही. रिकव्हरी वेळ राळ, शॉटची आवश्यकता, स्क्रू भूमिती, मशीनची क्षमता आणि ऑपरेटिंग सेटिंग्ज यावर अवलंबून असते. वास्तविक मशीन क्रमामध्ये उपलब्ध वेळेशी आणि समान सामग्री आणि शॉट वापरून स्थिर संदर्भासह त्याची तुलना करा.
जलद स्क्रू पुनर्प्राप्ती नेहमी सायकल वेळ कमी करते?
नाही. अपूर्ण पुनर्प्राप्तीमुळे पुढील परवानगी असलेल्या मशीनच्या कृतीला विलंब होतो तेव्हाच ते चक्र लहान करते. उपलब्ध ओव्हरलॅप विंडोमध्ये पुनर्प्राप्ती आधीच पूर्ण झाल्यास, ते जलद केल्याने एकूण सायकल वेळ अपरिवर्तित राहू शकतो.
स्क्रू का फिरतो पण खूप हळू का मागे घेतो?
राळ स्क्रूपर्यंत पोहोचत आहे की नाही, मागील दाब बदलला आहे की नाही आणि वास्तविक स्क्रूचा वेग कमांडशी जुळतो का ते तपासा. फीड ब्रिजिंग, विसंगत रीग्रिंड, प्रक्रिया परिस्थिती आणि थकलेले घटक तपासण्यासाठी संभाव्य शाखा आहेत. केवळ रोटेशन हे सिद्ध करत नाही की स्क्रू पुरेशी सामग्री पोहोचवत आहे.
स्लो रिकव्हरी निश्चित करण्यासाठी मी RPM वाढवावे का?
फीडिंग, वास्तविक वेग, पाठीचा दाब आणि रेझिनची प्रक्रिया मर्यादा तपासल्यानंतरच. वितळण्याची गुणवत्ता, वास्तविक वितळलेले तापमान आणि पुनरावृत्तीक्षमता तसेच पुनर्प्राप्ती वेळेनुसार कोणताही बदल तपासा. निराकरण न झालेले फीडिंग किंवा पोशाख समस्या लपवण्यासाठी अधिक गती वापरू नका.
लीक चेक रिंग संपूर्ण स्क्रू घातला असल्याचे सिद्ध करते?
क्र. चेक-रिंग सीलिंग आणि स्क्रू-बॅरल कन्व्हेयिंग ही भिन्न कार्ये आहेत. मशीन निर्मात्याच्या व्हॉल्व्ह चाचणीसह कुशन किंवा शॉट-वेट भिन्नता तपासा आणि स्क्रू आणि बॅरल पोशाख स्थापित करण्यासाठी आयामी तपासणी वापरा.
बदलीचे मूल्यांकन करण्यासाठी नन्हैयाला काय आवश्यक आहे?
मशीनचे मॉडेल, स्क्रू व्यास आणि रेखाचित्र, रेजिन ग्रेड आणि फिलर, रीग्राइंड तपशील, वास्तविक पुनर्प्राप्ती रेकॉर्ड, स्क्रू गती आणि बॅक-प्रेशर सेटिंग्ज, तापमान रेकॉर्ड आणि कोणतेही परिधान मोजमाप पाठवा. आवश्यक सायकल आणि अर्ध-गुणवत्तेचे निकष समाविष्ट करा जेणेकरून बदलीचे एक परिभाषित कार्य असेल.
सह सुरू ठेवाइंजेक्शन मोल्डिंग स्क्रू बॅरल निवड मार्गदर्शक, किंवा तपासास्क्रू टीप आणि चेक-रिंग बदलण्याची चेकलिस्टजर पुरावा फ्रंट-एंड असेंब्लीकडे निर्देश करत असेल.