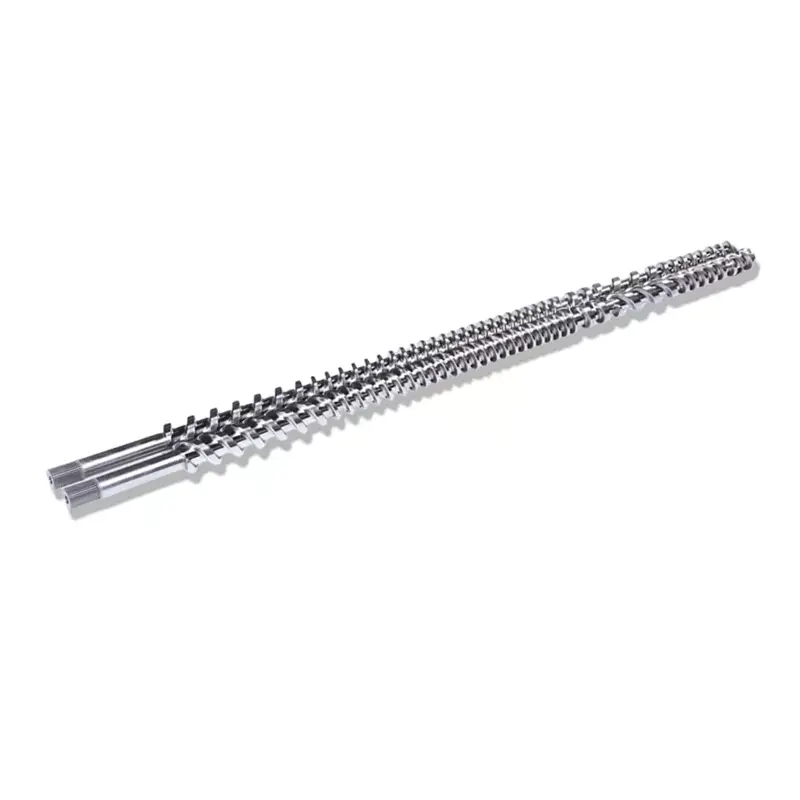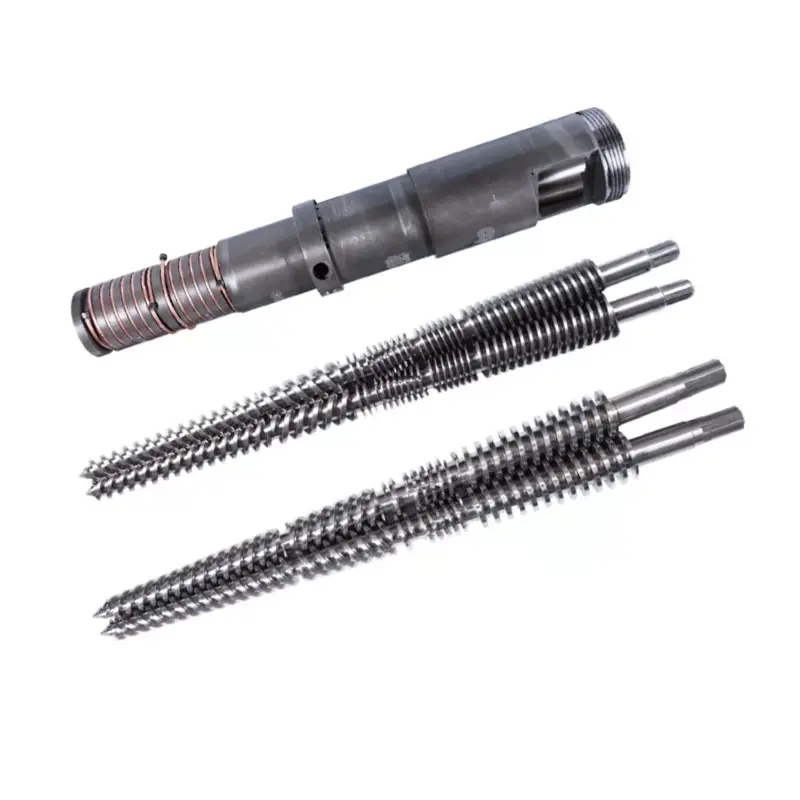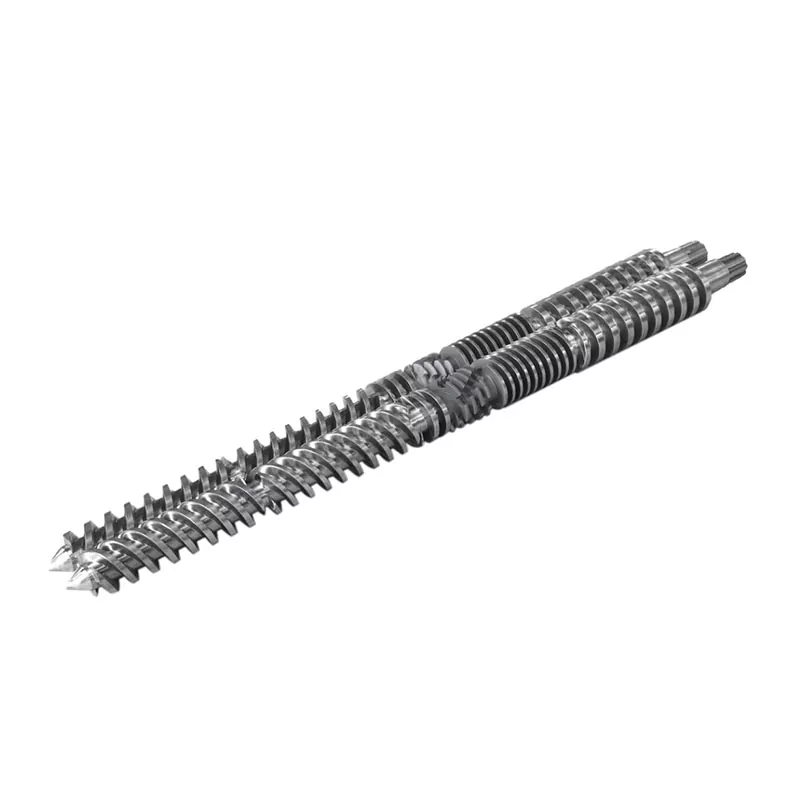
उपयुक्त अवतरण पीव्हीसी फॉर्म्युलेशन आणि स्थापित मशीनपासून सुरू होते, व्यास आणि छायाचित्र नाही. हे मार्गदर्शक प्रक्रिया शुल्क, परिधान केलेले भाग आणि स्वीकृती लक्ष्य एक कारखाना प्रत्यक्षात तयार करू शकतील अशा खरेदी तपशीलात बदलते.
उच्च-भरलेल्या PVC साठी, पूर्ण रेसिपी phr मध्ये निर्दिष्ट करा, फीडिंग पद्धत, अंतिम उत्पादन, आवश्यक आउटपुट, स्क्रू रोटेशन, मध्यभागी अंतर, कनेक्शन परिमाणे आणि दोन्ही स्क्रू आणि बॅरल बोअरचा परिधान नकाशा. वास्तविक परिधान कर्तव्याच्या विरूद्ध नायट्राइडिंग, क्रोम प्लेटिंग किंवा द्विधातूचा थर निवडा. किंमत निर्णायक घटक होण्यापूर्वी रेखाचित्र आणि तपासणी पद्धतीला मान्यता द्या.

स्क्रूवर चर्चा करण्यापूर्वी एक्सट्रूजन जॉब परिभाषित करा
"हाय-फिल्ड PVC साठी समांतर ट्विन स्क्रू" हे उत्पादन कुटुंब आहे, संपूर्ण तपशील नाही. लाइन प्रेशर पाईप, ड्रेनेज पाईप, प्रोफाइल, शीट किंवा फोम बोर्ड बनवत आहे की नाही हे आम्हाला सांगत नाही. एक्सट्रूडर कंपाऊंड तयार करत आहे किंवा शेपिंग डाय थेट फीड करत आहे हे देखील वगळले आहे.
ते भेद बॅरलच्या बाजूने कर्तव्य बदलतात. फीडिंग, फ्यूजन, डिस्ट्रिब्युटिव्ह मिक्सिंग, डिव्होलाटिलायझेशन आणि प्रेशर निर्मिती प्रत्येक ओळीवर एकाच प्रकारे होत नाही. ड्राइव्ह, गिअरबॉक्स, डाउनस्ट्रीम डाय आणि कूलिंग उपकरणे मर्यादा घालतात ज्या स्क्रू ड्रॉइंग काढू शकत नाहीत.
आमचे कारखाना दृश्य:आम्ही केवळ फिलर टक्केवारीवरून भूमिती बदल मंजूर करणार नाही. प्रथम आम्ही विचारू की वर्तमान ओळ काय चांगले करते, ती कुठे अस्थिर होते आणि कोणता परिणाम सुधारला पाहिजे. विद्यमान उत्पादन स्वीकार्य असल्यास आणि कार्य बदलण्याचे असल्यास, सिद्ध भूमिती जतन करणे पुराव्याशिवाय आक्रमक मिश्रण वैशिष्ट्य जोडण्यापेक्षा सुरक्षित असू शकते.
एक उद्देश निवडून चौकशी सुरू करा: मूळ कर्तव्याचे पुनरुत्पादन करा, मोजलेल्या परिधान समस्या दुरुस्त करा किंवा नवीन फॉर्म्युलेशन आणि आउटपुटसाठी डिझाइन करा. एका अस्पष्ट विनंतीमध्ये तिन्ही एकत्र केल्याने पुरवठादाराच्या प्रस्तावांची तुलना करणे अशक्य होते.



फॅक्टरी फक्त त्याला मिळालेल्या फॉर्म्युलेशनभोवती डिझाइन करू शकते
PVC साठी, "30% फिलर" पुरेसे अचूक नाही. प्रति शंभर रेझिन भागांमध्ये राज्य घटक, सामान्यतः phr म्हणून लिहिलेले, आणि तुमची अंतर्गत नियंत्रण प्रणाली वजन टक्केवारी वापरत असल्यास तयार मिश्रण रचना देखील प्रदान करते. दोन अभिव्यक्ती समान भाजक सामायिक करत नाहीत.
PVC रेझिन ग्रेड, कॅल्शियम कार्बोनेट किंवा इतर फिलर ग्रेड, फिलर उत्पादकाद्वारे पुरवलेली कण माहिती, स्टॅबिलायझर सिस्टम, वंगण, प्रक्रिया सहाय्य, प्रभाव सुधारक, रंगद्रव्ये आणि पुनर्नवीनीकरण सामग्री रेकॉर्ड करा. वास्तविक कोरड्या मिश्रणाची मोठ्या प्रमाणात घनता आणि फीड फॉर्म जोडा. जर वनस्पती पाककृती बदलत असेल तर, फक्त सर्वात सोपा ग्रेड पाठवण्याऐवजी ऑपरेटिंग श्रेणीची यादी करा.
उर्वरित ओळ महत्त्वाची आहे कारण भरलेल्या पावडरला सतत स्क्रूपर्यंत पोहोचावे लागते. प्रकाशित बॅटनफेल्ड-सिनसिनाटी प्रणालीमध्ये, खडू डोसिंग मार्गाने ब्रिजिंग, गुरुत्वाकर्षण निरीक्षण आणि खडूच्या 30 ते 100 भागांसाठी अनुकूल स्क्रू भूमिती टाळण्यासाठी आंदोलनकर्त्यांचा वापर केला. ते उदाहरण त्याच्या twinEX 93-34 लाइनसाठी विशिष्ट आहे, परंतु खरेदीचा धडा विस्तृत आहे: फीडर डिझाइन आणि स्क्रू डिझाइनचे एकत्र पुनरावलोकन करणे आवश्यक आहे.
Additives देखील प्रक्रिया काम बदलतात. उच्च प्रमाणात भरलेल्या पीव्हीसी फ्लोअरिंग फॉर्म्युलेशनवर अर्केमाचे प्रकाशित कार्य फ्यूजनसह समर्पित प्रक्रिया मदत आणि उन्नत कॅल्शियम कार्बोनेट स्तरांवर सातत्यपूर्ण वितळण्याची प्रक्रिया जोडते. हे एक उपयुक्त स्मरणपत्र आहे की जेव्हा राळ आणि ॲडिटीव्ह पॅकेज बदलते तेव्हा समान फिलर phr वेगळ्या पद्धतीने वागू शकते.

नवीन उच्च-भरलेले पीव्हीसी प्रकल्प तयार करत आहात?आवश्यक असल्यास गोपनीयतेच्या कराराखाली रेसिपी पाठवा, तसेच रेखाचित्र आणि लक्ष्य उत्पादन. त्यानंतर आम्ही परिभाषित प्रक्रिया कर्तव्याचा भाग म्हणून स्क्रू आणि बॅरलवर चर्चा करू शकतो.
फॉर्म्युलेशन आणि रेखाचित्र पाठवापीव्हीसी समांतर उत्पादन पहारोटेशन, हॅन्डनेस आणि मशीन इंटरफेस लॉक करा
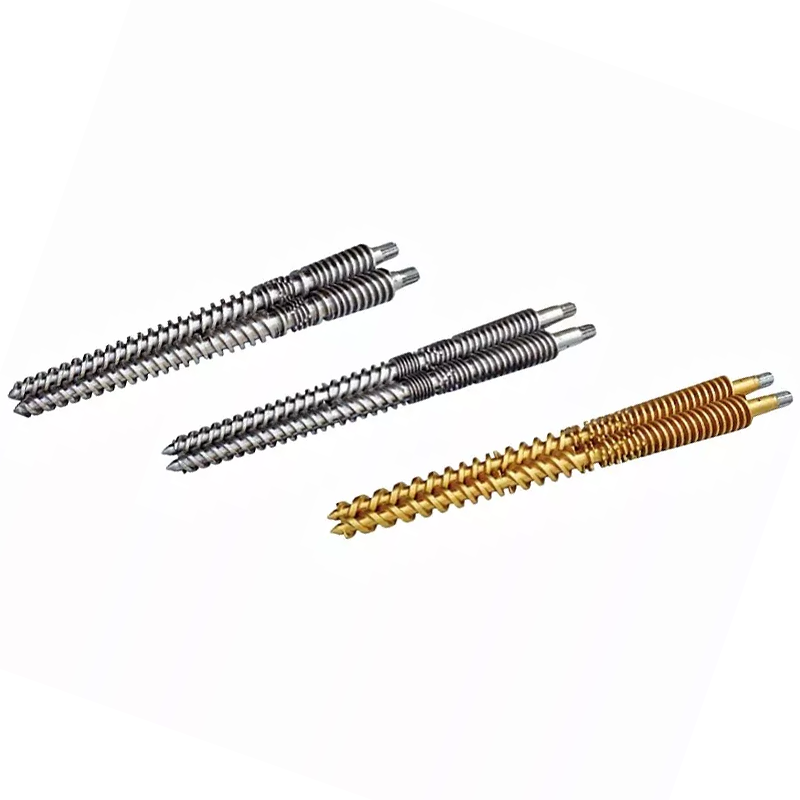
नन्हैया दोन्ही पुरवतोसह-फिरणारे समांतर ट्विन स्क्रू बॅरल्सआणिकाउंटर-रोटेटिंग समांतर ट्विन स्क्रू बॅरल्स. ते भिन्न यांत्रिक कॉन्फिगरेशन आहेत. पुरवठादाराने तयार केलेल्या पीव्हीसी उत्पादनाच्या फोटोवरून योग्य निष्कर्ष काढू नये.
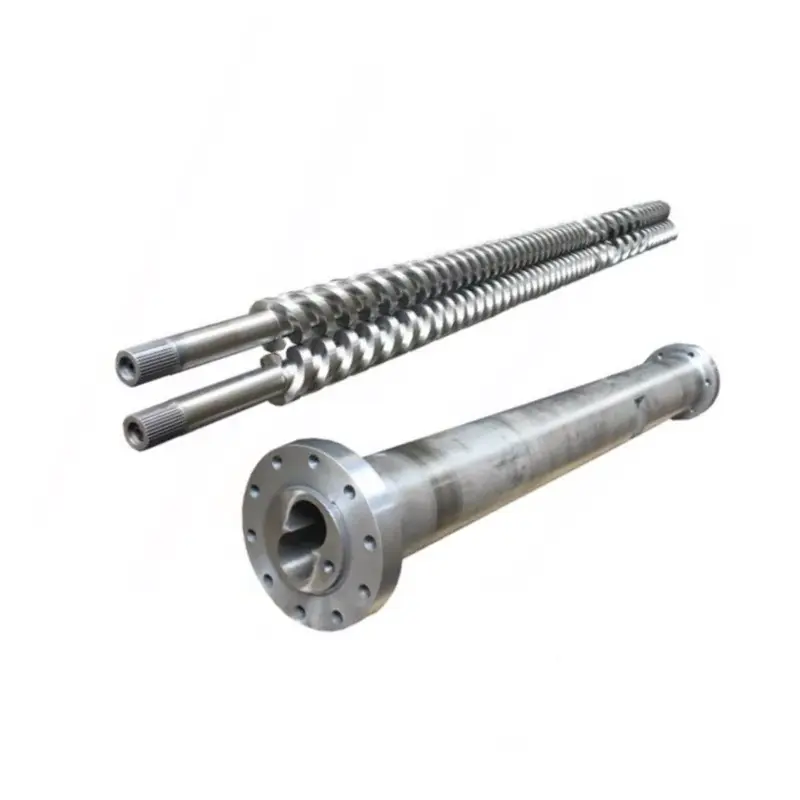
बदलीसाठी, रेखांकनावर सांगितलेल्या पाहण्याच्या दिशेसह स्क्रू रोटेशन ओळखा. स्क्रू हॅन्डनेस, फेजिंग मार्क्स, मध्यभागी अंतर, बाहेरील आणि रूट व्यास, कार्यरत लांबी, शाफ्ट कनेक्शन, स्प्लाइन किंवा मुख्य तपशील, थ्रस्ट फेस आणि बॅरलची आकृती-आठ बोअर भूमिती समाविष्ट करा.
नंतर प्रत्येक इंटरफेस परिभाषित करा: फीड ओपनिंग, व्हेंट, हीटिंग आणि कूलिंग झोन, थर्मोकूपल होल, फ्लँज बोल्ट पॅटर्न, गियरबॉक्स फेस, ब्रेकर प्लेट किंवा डाय कनेक्शन, सपोर्ट आणि एकंदर इंस्टॉलेशन लिफाफा. एक लहान वगळणे अन्यथा सु-मशीन केलेल्या सेटला लाईन बसवण्यापासून थांबवू शकते.
| क्षेत्रफळ | किमान पुरावा | काढण्यासाठी सामान्य अस्पष्टता |
|---|---|---|
| स्क्रू जोडी | मंजूर रेखाचित्र, डावी आणि उजवी ओळख, रोटेशन, हँडनेस, फेजिंग आणि कनेक्शन | दर्शक कोणत्या टोकाला सामोरे जातात हे न सांगता रोटेशन सांगितले |
| बॅरल बोअर | मध्यभागी अंतर, बोर प्रोफाइल, अक्षीय परिमाणे, पोर्ट आणि फ्लँज डेटाम्स | संपूर्ण आकृती-आठ प्रोफाइलचे वर्णन करण्यासाठी एक नाममात्र बोर व्यास वापरला जातो |
| क्लिअरन्स | चाचणी स्थितीसह निर्दिष्ट स्क्रू-टू-बॅरल आणि स्क्रू-टू-स्क्रू क्लिअरन्स | पुरवठादाराने जीर्ण झालेल्या भागांमधून मूळ मंजुरीची पुनर्रचना करणे अपेक्षित आहे |
| इंटरफेस | गियरबॉक्स, फीड, व्हेंट, हीटिंग, कूलिंग आणि डाय कनेक्शन ड्रॉइंग | परिमाणे, डेटाम्स किंवा थ्रेड वैशिष्ट्यांशिवाय छायाचित्रे |
| विधानसभा नियंत्रण | जोडी क्रमांक, वेळेचे गुण, स्थापना प्रक्रिया आणि मशीन निर्माता आवश्यकता | दोन स्क्रू स्वतंत्र सुटे भाग म्हणून हाताळले जातात |
जेव्हा एखादा खरेदीदार फक्त थकलेला स्क्रू पाठवतो, तेव्हा आम्ही सध्या काय आहे ते मोजू शकतो, परंतु परिधानाने आधीच जमीन, फ्लाइट प्रोफाइल आणि क्लिअरन्स बदलले आहेत. आम्ही दोन्ही घटकांचे मंजूर रेखाचित्र, मशीन डेटा आणि मोजमापांना प्राधान्य देतो. आम्ही जीर्ण भूमितीला मूळ डिझाइन म्हणणार नाही कारण तो क्रेटमधील एकमेव नमुना आहे.


मॉडेल टेबलचा वापर स्क्रीनिंग टूल म्हणून करा, वचन नाही
आमचेसमांतर दुहेरी स्क्रू श्रेणी75 ते 130 मिमी पर्यंतचे पाच सामान्य मॉडेल सूचीबद्ध करते. प्रकाशित पीव्हीसी आउटपुट श्रेणी खरेदीदारास प्रारंभ प्लॅटफॉर्म ओळखण्यात मदत करतात. ते फॉर्म्युलेशन, फीडर, डाय आणि ड्राइव्ह रिव्ह्यू बदलत नाहीत.
| मॉडेल | स्क्रू व्यास | एल/डी | पीव्हीसी आउटपुट क्षमता | स्क्रू गती | मोटार चालवा |
|---|---|---|---|---|---|
| NHY75 | 75 मिमी | 26 ते 36 | 220 ते 350 किलो/ता | ४५ आरपीएम | 45 किलोवॅट |
| NHY90 | 90 मिमी | 26 ते 36 | 280 ते 460 किलो/ता | ४५ आरपीएम | 55 किलोवॅट |
| NHY110 | 110 मिमी | 26 ते 36 | 350 ते 650 किलो/ता | ४५ आरपीएम | 75 किलोवॅट |
| NHY120 | 120 मिमी | 26 ते 36 | 500 ते 800 किलो/ता | ४५ आरपीएम | 110 kW |
| NHY130 | 130 मिमी | 26 ते 36 | 680 ते 1,000 किलो/ता | ४५ आरपीएम | 132 kW |
उच्च-भरलेली रेसिपी बल्क फीडिंग, फ्यूजन वर्तन, टॉर्कची मागणी, परिधान आणि मरणे दाब बदलू शकते. म्हणूनच जेव्हा एखादा अस्तित्वात असतो तेव्हा आम्ही स्थिर वर्तमान उत्पादन रेकॉर्ड मागतो. हे केवळ इच्छित आउटपुटपेक्षा खूप चांगले आकारमान संदर्भ प्रदान करते.
विद्यमान एक्सट्रूडरसाठी, गिअरबॉक्स आणि बॅरल इंटरफेस सामान्यतः कॅटलॉगच्या आधी आकार ठरवतात. नवीन ओळीसाठी, आउटपुट लक्ष्य नावाच्या रेसिपी आणि उत्पादन स्वीकृती मानकांशी जोडलेले असणे आवश्यक आहे. स्वीकारलेल्या फॉर्म्युलेशन आणि उत्पादनाशिवाय कोटमध्ये kg/h सूचीबद्ध असल्यास, संख्या लागू करणे कठीण आहे.
पोशाख नकाशावरून पोशाख संरक्षण निवडा
दनन्हैया पीव्हीसी समांतर ट्विन स्क्रू बॅरल38CrMoAlA हे लिस्टेड बेस मटेरियल म्हणून वापरते आणि नायट्राइड, क्रोम-प्लेटेड आणि बाईमेटलिक स्पेसिफिकेशन देते. ही वेगवेगळी बांधकामे आहेत. त्यांची तुलना फक्त सर्वात मोठ्या कडकपणाने करणे ही खराब खरेदी प्रथा आहे.
| मालमत्ता | प्रकाशित मूल्य | हे क्रमाने ठेवा |
|---|---|---|
| बेस साहित्य | 38CrMoAlA | घटक, स्टील ग्रेड आणि आवश्यक साहित्य दस्तऐवज |
| उष्णता उपचार कडकपणा | HB260 ते 320 | चाचणी स्थान, पद्धत आणि स्वीकृती रेकॉर्ड |
| नायट्राइडिंग कडकपणा | HV950 ते 1000 | उपचारित पृष्ठभाग, मापन पद्धत आणि स्वीकृती गुण |
| नायट्राइडिंग खोली | 0.50 ते 0.70 मिमी | केस-खोली व्याख्या आणि सत्यापन पद्धत |
| नत्रयुक्त ठिसूळपणा | ग्रेड 1 किंवा कमी | लागू चाचणी पद्धत आणि रेकॉर्ड |
| उग्रपणा | Ra0.4 | पृष्ठभाग, दिशा, कटऑफ आणि इन्स्ट्रुमेंट |
| स्क्रू सरळपणा | 0.015 मिमी | डेटा, मोजलेली लांबी, समर्थन स्थिती आणि पद्धत |
| क्रोम प्लेटिंग कडकपणा | HV 950 किंवा उच्च | प्लेटेड क्षेत्र आणि तपासणी स्थान |
| क्रोमची जाडी | 0.05 ते 0.10 मिमी | रेखांकन झोन आणि पूर्ण जाडीची आवश्यकता |
| बाईमेटल कडकपणा | HRC60 ते 65 | मिश्रधातू क्षेत्र, स्तर ओळख आणि चाचणी स्थान |
| बायमेटल खोली | 2.0 ते 3.0 मिमी | संरक्षित झोन आणि खोली सत्यापन |
HV आणि HRC भिन्न कठोरता स्केल आहेत, तर सूचीबद्ध स्तर खोली देखील मोठ्या प्रमाणात भिन्न आहेत. एक पातळ कठिण पृष्ठभाग आणि सखोल मिश्रधातूचा थर एक सेल वाचून रँक केला जाऊ शकत नाही. अवतरण घटक, अचूक संरक्षित क्षेत्रे, उपचारानंतर तयार झालेले परिमाण आणि स्वीकृतीसाठी वापरलेले दस्तऐवज ओळखले पाहिजे.
फिलरचे नाव देखील अपुरे आहे. लोडिंग, कण गुणधर्म, एकत्रीकरण, पुनर्नवीनीकरण दूषितता आणि स्थानिक दाब सर्व परिधान नमुना प्रभावित करतात. कोपेरियनचे कंपाऊंडिंग उपकरणांसाठी वेअर मार्गदर्शन वितळणे, अपघर्षक मिक्सिंग आणि दबाव वाढणे हे अत्यंत तणावग्रस्त झोन म्हणून हायलाइट करते. बदली ऑर्डरसाठी उपयुक्त तत्त्व म्हणजे प्रक्रिया आणि मोजमाप ओळखत असलेल्या झोनचे संरक्षण करणे.


RFQ मध्ये नायट्राइडिंग किंवा बायमेटेलिक संरक्षण आहे की नाही याची खात्री नाही?दोन्ही स्क्रू आणि बॅरलची छायाचित्रे आणि मापन नकाशा पाठवा. फिलर ग्रेड, phr आणि उत्पादन इतिहास समाविष्ट करा जेणेकरून पृष्ठभागाच्या प्रस्तावाला एक परिभाषित कारण असेल.
साहित्य आणि उपचारांबद्दल विचारानन्हैया उत्पादन उपकरणे पहादोन्ही स्क्रू आणि दोन्ही बोअर नेमलेल्या स्थानांवर मोजा
परिधान अहवालाने प्रत्येक मूल्य कोठे घेतले ते दर्शवावे. भाग स्वच्छ करा, त्यांना स्थिर तपासणी तापमानापर्यंत पोहोचू द्या, फीड एंड आणि नंबर अक्षीय स्टेशन चिन्हांकित करा. दोन्ही स्क्रू, दोन्ही बॅरल लोब आणि क्रिटिकल स्क्रू-टू-स्क्रू संबंध मान्य पद्धतीने मोजा.
Coperion च्या ZSK आणि STS बॅरल्ससाठी प्रकाशित निदानात्मक दृष्टीकोन स्वच्छ, थंड बॅरल्सची आवश्यकता आहे आणि ठराविक आकारांवर व्हिडिओ तपासणीसह बोर मापन एकत्र करते. तुमची उपकरणे आणि पद्धत वेगळी असू शकते, परंतु शिस्त योग्य आहे: परिमाण आणि पृष्ठभागाची स्थिती एकत्र रेकॉर्ड केली पाहिजे.
| रेकॉर्ड | तो अहवालात का आहे | निर्णयाचे समर्थन करते |
|---|---|---|
| अक्षीय स्टेशन नकाशा | किमान किंवा कमाल मूल्याचे स्थान गमावण्यापासून प्रतिबंधित करते | स्थानिक दुरुस्ती, झोन संरक्षण किंवा पूर्ण बदली |
| दोन्ही स्क्रू प्रोफाइल | असममित पोशाख दाखवते आणि डावी/उजवी ओळख जपते | एक भाग, जोडी बदला किंवा संरेखन तपासा |
| दोन्ही बॅरल लोब | जास्त बोअर क्लिअरन्ससह नवीन स्क्रू अजूनही चालेल की नाही हे उघड करते | जुळलेले स्क्रू आणि बॅरल सेट विरुद्ध फक्त स्क्रू |
| पृष्ठभाग प्रतिमा | दस्तऐवज स्कोअरिंग, पिटिंग, कोटिंग लॉस आणि मटेरियल डिपॉझिट | पृष्ठभाग किंवा साफसफाईच्या समस्येपासून मितीय पोशाख वेगळे करा |
| ऑपरेटिंग कल | आउटपुट, लोड, दबाव आणि उत्पादनाच्या गुणवत्तेसह भौतिक स्थिती जोडते | पुष्टी करा की पोशाख मुळे उत्पादन समस्या निर्माण होत आहे |
आउटपुट कमी होणे, अस्थिर दबाव, जास्त गरम होणे आणि उत्पादनाचे खराब स्वरूप तपासणीचे समर्थन करू शकते, परंतु ते स्क्रू घातलेले असल्याचे सिद्ध करत नाहीत. एका स्थिर संदर्भ रेसिपीसह वर्तमान ओळीची तुलना करा. एका घटकाला दोष देण्यापूर्वी फीडिंग, हीटर्स, सेन्सर्स, व्हेंटिंग, डाय रिस्ट्रिक्शन आणि ड्राईव्हची स्थिती तपासा.
जर बॅरेल घातला असेल तर, फक्त नवीन स्क्रू स्थापित केल्याने पहिल्या दिवसापासून कामकाजाची मंजुरी अपेक्षित स्थितीच्या बाहेर जाऊ शकते. नवीन भाग आम्ही मोजलेले नसलेले क्लिअरन्स पुनर्संचयित करू शकतात हे खरेदीदाराला सांगण्यापेक्षा आम्ही फक्त स्क्रू ऑर्डर गमावू.
कोटेशन्सची तुलना स्कोपनुसार करा, मिश्र धातुच्या लेबलद्वारे नाही
प्रत्येक पुरवठादाराला समान चौकशी पत्रकावर ठेवा. जर एका अवतरणात बॅरल, स्क्रू जोडी, उपचार, तपासणी अहवाल आणि शिपिंग संरक्षणाचा समावेश असेल तर दुसऱ्यामध्ये फक्त “बाईमेटल ट्विन स्क्रू” असेल तर किमती तुलना करता येणार नाहीत.
| अवतरण ओळ | स्वीकारार्ह व्याख्या | कोट परत करण्याचे कारण |
|---|---|---|
| घटक व्याप्ती | डावा स्क्रू, उजवा स्क्रू, बंदुकीची नळी, ॲक्सेसरीज आणि वगळलेल्या आयटमची नावे | पुरवठा बिलाशिवाय "एक सेट". |
| भूमिती | रेखाचित्र पुनरावृत्ती आणि गंभीर परिमाणे सूचीबद्ध | व्यास आणि फक्त L/D |
| साहित्य | बेस स्टील आणि उपचार किंवा मिश्र धातु झोन ओळखले | ग्रेड किंवा स्थानाशिवाय "प्रीमियम मिश्र धातु". |
| तपासणी | परिमाणे, पद्धती, रेकॉर्ड आणि स्वीकृती बिंदू मान्य | मोजता येण्याजोग्या निकषांशिवाय "उच्च सुस्पष्टता". |
| कामगिरी चाचणी | रेसिपी, फीड, डाय, आउटपुट विंडो, मशीन मर्यादा आणि उत्पादन तपासणी परिभाषित | चाचणी अटीशिवाय आउटपुट वचन |
| व्यावसायिक व्याप्ती | किंमत आधार, पॅकेजिंग, वितरण आधार, दस्तऐवजीकरण आणि सेवा सीमा सूचीबद्ध | निराकरण न झालेल्या तांत्रिक अपवर्जनांसह कमी युनिट किंमत |
गरज शांतपणे बदलण्याऐवजी पुरवठादाराला तुमच्या रेखांकनातील प्रत्येक विचलन चिन्हांकित करण्यास सांगा. प्रस्तावित सुधारणा मौल्यवान असू शकते, परंतु ती कारणासह पुनरावृत्ती म्हणून दिसली पाहिजे. जे काही महिन्यांनंतर पार्ट मशीनपर्यंत पोहोचते तेव्हा खरेदी, देखभाल आणि निर्मात्याचे संरक्षण करते.


उत्पादनापूर्वी तपासणी आणि कमिशनिंगवर सहमत
मंजूर रेखाचित्र हे खरेदीचे केंद्र आहे. सामग्रीची आवश्यकता, पृष्ठभाग-उपचार क्षेत्र, मितीय अहवाल, कडकपणा किंवा स्तर पडताळणी पद्धत, जोडी ओळख आणि पॅकेजिंग आवश्यकता संलग्न करा. शिपमेंटसह कोणती कागदपत्रे प्रवास करतात ते परिभाषित करा.
स्थापनेसाठी, एक्सट्रूडर मेकरचे संरेखन, क्लिअरन्स, हीटिंग आणि स्टार्ट-अप प्रक्रियांचे अनुसरण करा. मशीन प्रक्रियेनुसार आवश्यकतेनुसार फिरू शकत नाही अशा स्क्रू जोडीला सक्ती करू नका. ड्राइव्ह टॉर्क लागू करण्यापूर्वी फिट, वेळ आणि असेंबली तपासा.
उत्पादन स्वीकृती चाचणीसाठी नामांकित फॉर्म्युलेशन आणि फीड स्थिती आवश्यक आहे. वास्तविक थ्रूपुट, स्क्रूचा वेग, मोटर लोड किंवा टॉर्क इंडिकेशन, डोकेचा दाब, तापमान वर्तन, वेंट कंडिशन आणि तयार-उत्पादन तपासणी रेकॉर्ड करा. उत्पादन पाइप किंवा प्रोफाइल असल्यास, आउटपुट विक्रीयोग्य आहे की नाही हे ठरवणारे मितीय आणि स्वरूप निकष समाविष्ट करा.

आम्हाला उच्च-भरलेले PVC RFQ पाठवा ज्यावरून आम्ही अभियंता करू शकतो
मशीनचे मॉडेल, ड्रॉइंग, रोटेशन आणि फेजिंग तपशील, phr मध्ये संपूर्ण रेसिपी, फिलर ग्रेड, पुनर्नवीनीकरण सामग्री, वर्तमान ऑपरेटिंग रेकॉर्ड, उत्पादन लक्ष्य आणि परिधान मोजमाप समाविष्ट करा. आपल्याला विश्वासू बदलण्याची किंवा दस्तऐवजीकरण केलेल्या भूमिती पुनरावलोकनाची आवश्यकता आहे का ते आम्हाला सांगा.
RFQ पॅकेज ईमेल कराव्हॉट्सॲपवर चर्चा कराचौकशी पृष्ठ उघडा
झौशन नन्हैया प्लास्टिक मशिनरी कं, लि.
उत्पादने:समांतर जुळे screws | पीव्हीसी समांतर ट्विन स्क्रू बॅरल्स | पीव्हीसी पाईप समांतर स्क्रू बॅरल्स
ईमेल:info@nhyscrew.com
फोन:+८६-१३५०५८०९६४३| मोबाईल:+86-13587082002
ब्लॉक सी, क्रमांक 2 पश्चिम विभाग, झिंगझो अव्हेन्यू, डिंघाई जिल्हा, झौशान शहर, झेजियांग प्रांत, चीन.
सेवा माहिती | उत्पादन उपकरणे | कंपनी प्रोफाइल
वारंवार विचारले जाणारे प्रश्न
उच्च-भरलेल्या PVC समांतर ट्विन स्क्रू बॅरलला उद्धृत करण्यासाठी कोणती माहिती आवश्यक आहे?
मशीन मेकर आणि मॉडेल, विद्यमान रेखाचित्रे, स्क्रू रोटेशन, मध्यभागी अंतर, कनेक्शन तपशील, पूर्ण PVC फॉर्म्युलेशन, phr मध्ये फिलर लोडिंग, पुनर्नवीनीकरण सामग्री, उत्पादन आणि डाई माहिती, आउटपुट लक्ष्य, ऑपरेटिंग रेकॉर्ड आणि जुने-भाग मोजमाप पाठवा. तुम्ही संबोधित करण्याचा प्रयत्न करत असलेले अपयश किंवा सुधारणा सांगा.
उच्च-भरलेले पीव्हीसी म्हणून कोणती फिलर पातळी मोजली जाते?
कोणतीही सार्वत्रिक खरेदी थ्रेशोल्ड नाही. प्रत्येक घटक प्रति शंभर राळ भागांमध्ये सांगा आणि तयार मिश्रणाची रचना द्या. उच्च कॅल्शियम कार्बोनेट सारख्या अस्पष्ट वर्णनाने phr बदलू नका, कारण ते लेबल असलेल्या दोन पाककृती भिन्न आहार, संलयन आणि परिधान कर्तव्ये तयार करू शकतात.
भरलेल्या पीव्हीसीसाठी नायट्राइड स्क्रूपेक्षा द्विधातूचा स्क्रू नेहमीच चांगला असतो का?
नाही. उपचाराची निवड फिलरची वैशिष्ट्ये, लोडिंग, दूषित पदार्थ, पोशाख स्थान, भूमिती आणि आवश्यक देखभाल योजना यावर अवलंबून असते. नाइट्राइडिंग, क्रोम प्लेटिंग आणि बायमेटेलिक लेयर्स कडकपणा स्केल आणि लेयर डेप्थमध्ये भिन्न आहेत, म्हणून एका कडकपणा क्रमांकापेक्षा संपूर्ण तपशीलाची तुलना करा.
मी एकट्या नन्हैयाच्या मॉडेल टेबलवरून स्क्रूचा आकार निवडू शकतो का?
प्रारंभिक श्रेणी म्हणून मॉडेल टेबल वापरा. अंतिम आकारमानात वास्तविक फॉर्म्युलेशन, फीडिंग पद्धत, उत्पादन, डाई रेझिस्टन्स, ड्राइव्ह मर्यादा आणि स्वीकृती आउटपुट यांचा समावेश असणे आवश्यक आहे. नाममात्र व्यास किंवा कॅटलॉग क्षमता संपूर्ण प्रक्रिया कर्तव्य परिभाषित करत नाही.
मी फक्त मॅन्युफॅक्चरिंग संदर्भ म्हणून थकलेले स्क्रू पाठवू शकतो?
आम्ही याची शिफारस करत नाही. परिधान केलेला नमुना मूळ भूमिती आणि सेवेमध्ये जमा झालेले नुकसान दोन्ही रेकॉर्ड करतो. जेव्हा उपलब्ध असेल तेव्हा मंजूर केलेले रेखाचित्र प्रदान करा, नंतर स्वच्छ मोजमाप, छायाचित्रे आणि ऑपरेटिंग इतिहासासह त्यास समर्थन द्या जेणेकरुन बदलीमुळे डिझाइन म्हणून पोशाख पुनरुत्पादित होणार नाही.
मी फक्त स्क्रू बदलू शकतो आणि जुनी बॅरल ठेवू शकतो?
परिभाषित अक्षीय स्थानांवर दोन्ही स्क्रू आणि दोन्ही बॅरल बोअर मोजल्यानंतरच. जीर्ण बॅरलच्या आत चालणारे नवीन स्क्रू जास्त क्लिअरन्स आणि अस्थिर आउटपुट सुरक्षित ठेवू शकतात. निर्णयाने जुळलेल्या पोशाख अहवाल आणि मशीन मेकरच्या असेंब्ली आवश्यकतांचे पालन केले पाहिजे.
नन्हैया सह-रोटेटिंग आणि काउंटर-रोटेटिंग समांतर ट्विन स्क्रू बॅरल्स पुरवतो का?
होय. नन्हैया सह-रोटेटिंग आणि काउंटर-रोटेटिंग समांतर ट्विन स्क्रू बॅरल उत्पादनांची यादी करतो. प्रतिस्थापन चौकशीने पुरवठादारास सामग्रीच्या नावावरून अनुमान काढण्यास सांगण्याऐवजी स्थापित कॉन्फिगरेशन, रोटेशन दृष्टीकोन, हात, फेजिंग आणि ड्राइव्ह कनेक्शन ओळखणे आवश्यक आहे.
स्थापनेनंतर आउटपुट कसे स्वीकारले जावे?
उत्पादनापूर्वी रेसिपी, फीडिंग पद्धत, डाय, आउटपुट विंडो, उत्पादन-गुणवत्ता तपासणी आणि मशीन मर्यादा यावर सहमत व्हा. कमिशनिंग दरम्यान, वास्तविक थ्रुपुट, भार, दाब, तापमान वर्तन आणि तयार-उत्पादनाची गुणवत्ता त्या मान्य स्थितीनुसार रेकॉर्ड करा. कॅटलॉग डेटा परिभाषित स्वीकृती चाचणी पुनर्स्थित करू नये.
ऑपरेटिंग तत्त्वांसाठी, आमच्यासह सुरू ठेवासमांतर ट्विन स्क्रू एक्सट्रूडर मार्गदर्शक. एक्सट्रूडर प्रकारांच्या विस्तृत तुलनासाठी, पहाट्विन स्क्रू एक्सट्रूडर निवड मार्गदर्शक.