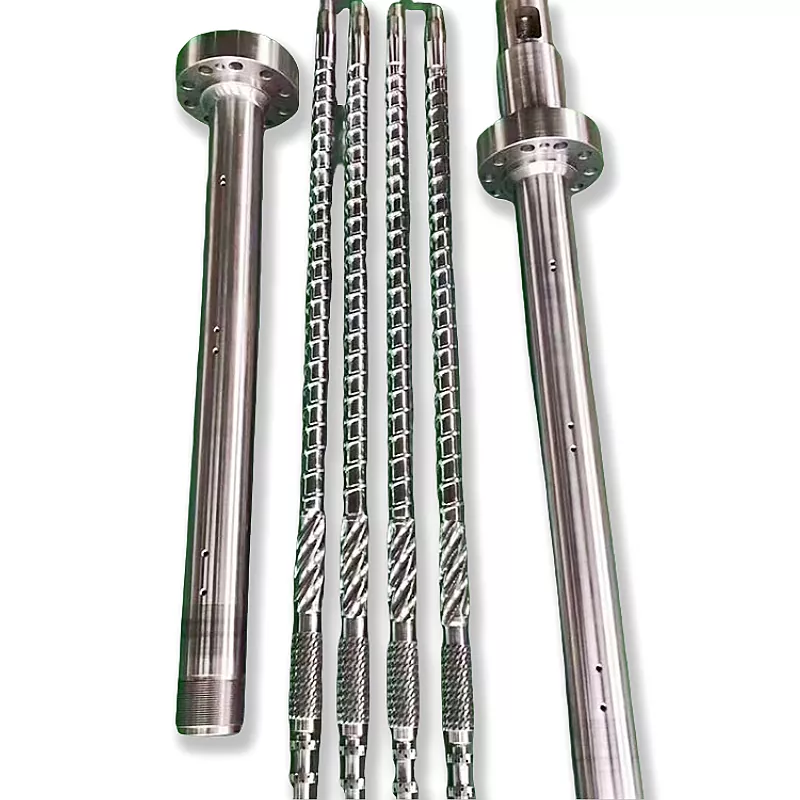
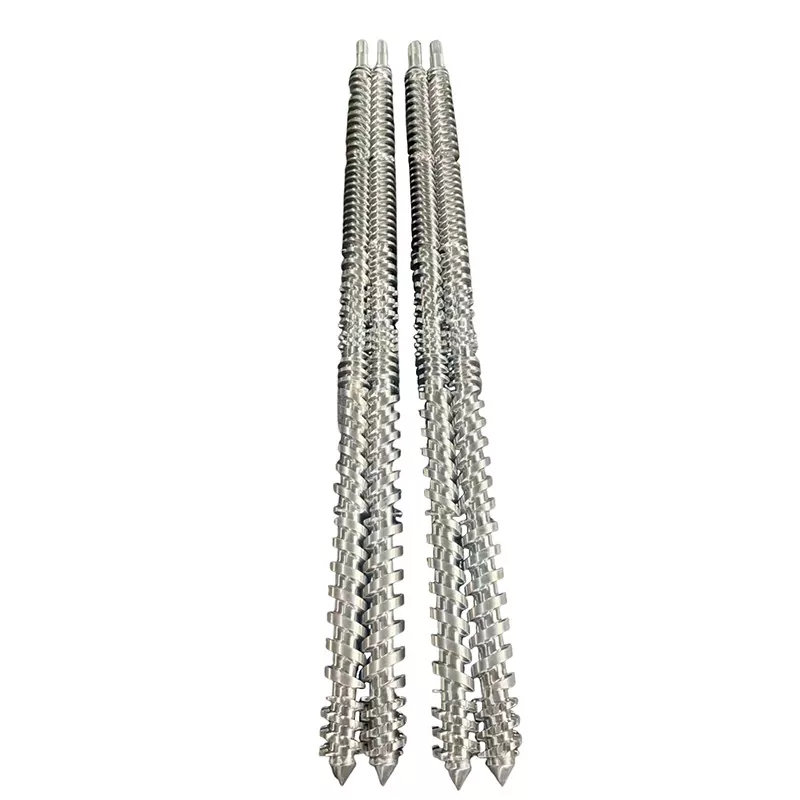
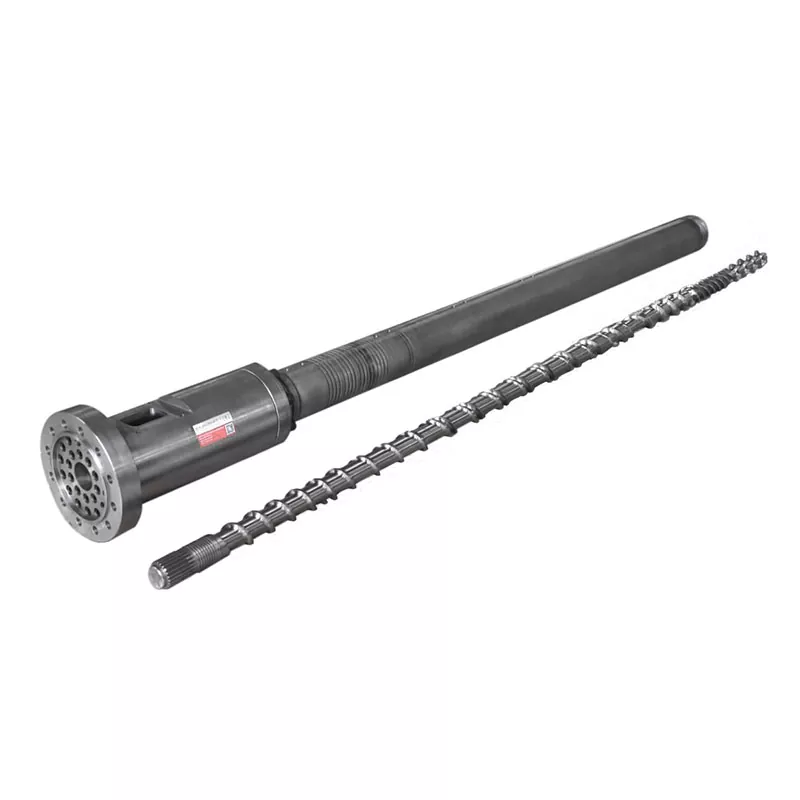
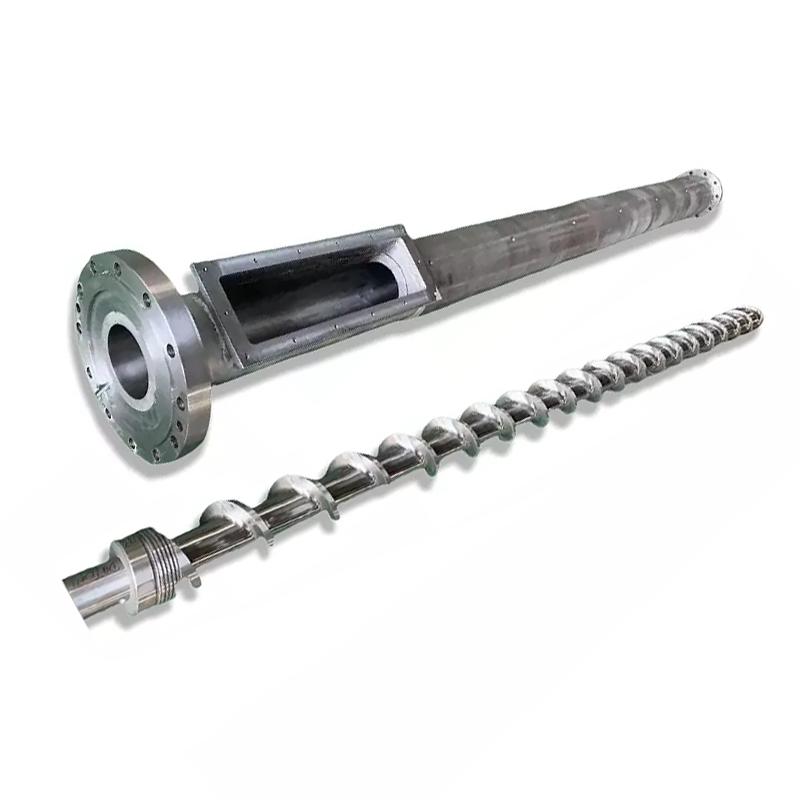
ट्विन स्क्रू सेटमध्ये एकापेक्षा जास्त कार्यरत अंतर असते. ध्वनी दुरुस्ती किंवा बदलीचा निर्णय घेण्यासाठी, प्रत्येक स्क्रू, प्रत्येक बॅरल लोब, इंटरमेशिंग संबंध आणि मशीन इंटरफेस एका नियंत्रित संदर्भाखाली मॅप करा.
जुळलेली प्रणाली म्हणून समांतर ट्विन स्क्रू आणि बॅरल वेअर मोजा. नामांकित अक्षीय स्थानकांवर दोन्ही स्क्रू रेकॉर्ड करा, आकृती-आठ बोअरचे दोन्ही लोब परिभाषित दिशांमध्ये, स्क्रू-टू-स्क्रू क्लिअरन्स, मध्यभागी अंतर, फेजिंग आणि अक्षीय फिट. मंजूर रेखांकनासह नकाशाची तुलना करा. लक्षणे तपासणीला चालना देऊ शकतात, परंतु मोजमाप स्क्रू, बॅरल किंवा संपूर्ण सेट बदलायचे की नाही हे ठरवतात.

समांतर ट्विन स्क्रूला एक सार्वत्रिक मंजुरी नसते
पारंपारिक सिंगल स्क्रूवर, डायमेट्रल क्लीयरन्स बहुधा व्यासाच्या आत बॅरल वजा स्क्रू फ्लाइट व्यासाच्या बाहेर व्यक्त केला जातो. रेडियल क्लीयरन्स त्या फरकाच्या अर्धा आहे. आमचेसिंगल स्क्रू परिधान मापन मार्गदर्शकअक्षीय स्थानके आणि व्याख्या अद्याप का जुळल्या पाहिजेत हे स्पष्ट करते.
स्थानिक व्यास संबंध = संबंधित बॅरल परिमाण वजा संबंधित स्क्रू बाहेरील व्यास
स्थानिक रेडियल संबंध = स्थानिक व्यासाचा संबंध 2 ने भागलेला
हे अंकगणित इंटरमेशिंग ट्विन स्क्रू सेटच्या संपूर्ण भूमितीचे वर्णन करत नाही.
समांतर दुहेरी स्क्रू दुसरा स्क्रू, मध्यभागी असलेला प्रदेश, मध्यभागी अंतर आणि कालबद्ध कोनीय संबंध जोडतो. बॅरल साधारणपणे एक गोल बोअर ऐवजी आकृती-आठ प्रोफाइल असते. डाव्या आणि उजव्या लोबमध्ये आणि फ्लाइटच्या विरुद्ध चेहऱ्यावर देखील पोशाख भिन्न असू शकतात.
म्हणून मापन फाइलने किमान पाच संबंध वेगळे केले पाहिजेत:
- प्रत्येक स्क्रूचे बाह्य प्रोफाइल त्याच्या संबंधित बॅरल लोबला.
- इंटरमेशिंग क्षेत्राद्वारे स्क्रू-टू-स्क्रू क्लिअरन्स.
- मध्यभागी अंतर आणि दोन्ही बॅरल लोबची स्थिती.
- रोटेशनल फेजिंग, हँडनेस आणि डावा किंवा उजवा स्क्रू ओळख.
- संबंधित अक्षीय मंजुरी, थ्रस्ट फेस, स्पेसर आणि एंड पोझिशन्स.
आमचे कारखाना दृश्य:पृष्ठभागांचे नाव न घेता “0.3 मिमी क्लिअरन्स” मागणाऱ्या खरेदीदाराने आम्हाला अंमलबजावणी करण्यायोग्य आवश्यकता दिलेली नाही. ती संख्या डायमेट्रल, रेडियल, इंटरफ्लाइट, साइड, टीप किंवा अक्षीय क्लिअरन्स आहे का, ते कुठे आणि कोणत्या स्थितीत मोजले जाते हे आम्ही विचारतो. येथे अंदाज लावल्याने मेटल संपर्क तयार होऊ शकतो किंवा नवीन सेट सैल सोडू शकतो.


स्क्रू ओढण्यापूर्वी असेंबलीची ओळख जपून ठेवा
डावे आणि उजवे स्क्रू मिसळले गेल्यास किंवा काढताना फेजिंग संदर्भ अदृश्य झाल्यास मोजमाप मूल्य गमावतात. असेंब्ली सैल करण्यापूर्वी, ड्राईव्ह एंड आणि डिस्चार्ज एंडचे छायाचित्र काढा. रोटेशनचे वर्णन करण्यासाठी वापरलेली पाहण्याची दिशा चिन्हांकित करा, नंतर दोन्ही स्क्रू, शाफ्ट, स्पेसर आणि वेळेचे चिन्ह लेबल करा.
मशीन वापरते की नाही ते रेकॉर्ड करासह-फिरणारे स्क्रूकिंवाकाउंटर-रोटेटिंग स्क्रू. स्क्रू एक-पीस आहेत किंवा घटकांपासून एकत्र केले आहेत हे देखील रेकॉर्ड करा. असे गृहीत धरू नका की समान बाह्य परिमाणे असलेले दोन स्क्रू समान हात, पट्टी, क्रम किंवा वेळ सामायिक करतात.
मशीन मेकरच्या काढण्याच्या सूचना वापरा आणि प्रत्येक लॉकिंग आणि वेळेचे वैशिष्ट्य जतन करा. पुन्हा जोडल्यानंतर मान्यताप्राप्त प्रक्रियेनुसार जोडी बदलणे शक्य नसल्यास, थांबवा. अज्ञात हस्तक्षेपावर मात करण्यासाठी ड्राइव्ह टॉर्क लागू केल्याने ओळख त्रुटीचे नुकसान होऊ शकते.

दोन्ही स्क्रू आणि दोन्ही लोबसाठी एक समन्वय प्रणाली तयार करा
स्कोअरिंग, कोटिंग लॉस किंवा पिटिंगचे पुरावे न काढता घटक स्वच्छ करा. भागांना स्थिर तपासणी तापमानापर्यंत पोहोचू द्या. नामांकित टोकाला शून्य बिंदू स्थापित करा आणि स्क्रू जोडी आणि बॅरलवर पुनरावृत्ती करता येणारी अक्षीय स्टेशन चिन्हांकित करा.
भूमिती बदलापूर्वी आणि नंतर स्थानके जोडा, फीड आणि व्हेंट ओपनिंग, मिक्सिंग क्षेत्रे आणि दाब-बिल्डिंग एंड. प्रत्येक स्टेशनवर, डावा स्क्रू, उजवा स्क्रू, डावा लोब आणि उजवा लोब ओळखा. जेव्हा पद्धत परवानगी देते तेव्हा एकाधिक कोनीय दिशानिर्देश रेकॉर्ड करा, कारण एक व्यास अंडाकृती किंवा एकतर्फी पोशाख लपवू शकतो.
| फील्ड | ते कसे ओळखावे | ते काय प्रकट करते |
|---|---|---|
| अक्षीय स्टेशन | परिभाषित फीड किंवा डिस्चार्ज डेटामपासून अंतर | जेथे परिधान प्रक्रिया विभाग बाजूने लक्ष केंद्रित |
| स्क्रू ओळख | डावीकडे किंवा उजवीकडे, पाहण्याच्या शेवटी सांगितले | असममित फ्लाइट पोशाख आणि जोडी अखंडता |
| स्क्रू प्रोफाइल | पद्धत आणि कोनीय स्थितीसह ओडी, रूट, टीप किंवा फ्लँक व्हॅल्यू | कार्यरत पृष्ठभागांवर धातूचे नुकसान |
| बॅरल लोब | डावा किंवा उजवा लोब, दिशा आणि मोजण्याचे विमान | विस्तार, अंडाकृती आणि स्थानिक वॉशआउट |
| परस्पर संबंध | नामांकित पृष्ठभाग, कोनीय स्थिती, फेजिंग स्थिती आणि पद्धत | जास्त अंतर किंवा यांत्रिक हस्तक्षेपाचा धोका |
| पृष्ठभागाची स्थिती | स्थानकाच्या नकाशाशी जोडलेले क्रमांकित छायाचित्र | स्कोअरिंग, पिटिंग, कोटिंग लॉस, डिपॉझिट आणि कॉन्टॅक्ट मार्क्स |
| संदर्भ मूल्य | मंजूर रेखाचित्र, नवीन-भाग अहवाल किंवा सहमत डिझाइन बेसलाइन | भूमिती किती बदलली आहे |
Coperion ची प्रकाशित बॅरल डायग्नोस्टिक पद्धतत्याचे बॅरल्स स्वच्छ आणि थंड असणे आवश्यक आहे, नंतर काही ZSK आणि STS आकारांवर बोर मापन आणि उच्च-रिझोल्यूशन व्हिडिओ तपासणी वापरते. तुमची मशीन आणि तपासणी साधने भिन्न असू शकतात, परंतु दृष्टीकोन दर्शवितो की मितीय आणि दृश्य पुरावे एकाच अहवालात का आहेत.
साधन आणि पद्धतीच्या पलीकडे दशांश स्थाने जोडून संकल्प शोधू नका. इन्स्ट्रुमेंट, कॅलिब्रेशन स्थिती, समर्थन स्थिती, तपासणी तापमान आणि ऑपरेटर किंवा तपासणी रेकॉर्ड रेकॉर्ड करा. अस्पष्ट बिंदूंपासून बनवलेल्या प्रभावी स्प्रेडशीटपेक्षा प्रामाणिक अनिश्चिततेसह पुनरावृत्ती करण्यायोग्य नकाशा अधिक उपयुक्त आहे.



पुनरावलोकनासाठी काढलेला ट्विन स्क्रू सेट तयार आहे का?असेंबली ड्रॉइंग, डावी आणि उजवी ओळख, स्टेशन नकाशा, छायाचित्रे आणि ऑपरेटिंग इतिहास पाठवा. आपण काय जतन केले पाहिजे आणि कोणत्या क्षेत्रांना जवळून मोजमाप आवश्यक आहे यावर चर्चा करू शकतो.
पोशाख नकाशा पाठवासमांतर ट्विन स्क्रू उत्पादने पहातपासणी स्थाने निवडण्यासाठी लाइन वर्तन वापरा, अपयश घोषित करण्यासाठी नाही
समान स्क्रू वेगाने घसरणारे आउटपुट, अस्थिर दाब, बदलते लोड, खराब फैलाव, न वितळलेले साहित्य आणि आवर्ती उत्पादन दोष तपासणीचे समर्थन करू शकतात. ते फीडिंग, फॉर्म्युलेशन, हीटर्स, सेन्सर्स, व्हेंटिंग, प्रतिबंधित डाई किंवा ड्राईव्ह समस्येमुळे देखील येऊ शकतात.
एकाच वेळी अनेक सेटिंग्ज बदलण्यापूर्वी ऑपरेटिंग बेसलाइन जतन करा. वास्तविक फीड रेट, स्क्रूचा वेग, लोड किंवा टॉर्क इंडिकेशन, दाब, झोन सेटिंग्ज, उपलब्ध असताना मोजलेले वितळलेले तापमान आणि तयार-उत्पादन तपासणी रेकॉर्ड करा. समान फॉर्म्युलेशन आणि डाउनस्ट्रीम सेटअपची तुलना करा.
जपान स्टील वर्क्सने असे नमूद केले आहे की परिधान केलेले दुहेरी स्क्रू घटक थ्रूपुट आणि फैलाव कमी करू शकतात आणि गंभीर स्क्रू-शाफ्ट किंवा गिअरबॉक्स अपयशास कारणीभूत ठरू शकतात. लवकर तपासणी करण्याचे हे एक चांगले कारण आहे, परंतु तरीही लक्षण तुमच्या मशीनवरील शारीरिक स्थितीशी जोडले जाणे आवश्यक आहे.
फीडर कॅलिब्रेशन किंवा ब्लॉक केलेले व्हेंट दुरुस्त केल्यानंतर लाइन सामान्य स्थितीत आल्यास, आम्ही निदान म्हणून पोशाख विकणार नाही. प्रक्रिया अस्थिर राहिल्यास आणि मोजमाप नकाशा जुळणारी स्थानिक मंजुरी वाढ दर्शवत असल्यास, बदली केस अधिक मजबूत आहे. उत्पादन समस्या सोडवणे हे उद्दिष्ट आहे, सर्वात मोठ्या सेटसाठी ऑर्डर जिंकणे नाही.
| निरीक्षण केलेला नमुना | निंदा करण्यापूर्वी प्रक्रिया तपासा | शोधण्यासाठी भौतिक पुरावे |
|---|---|---|
| आउटपुट अपरिवर्तित वेगाने पडतो | फीड अचूकता, मोठ्या प्रमाणात घनता, कृती आणि डाई प्रतिबंध | स्थानिक बोअर वाढवणे, फ्लाइट वेअर आणि क्लिअरन्स बदलणे |
| दबाव किंवा भार अस्थिर होतो | आहार, तापमान नियंत्रण, वेंटिंग आणि डाउनस्ट्रीम प्रतिबंध | असमान डावे/उजवे पोशाख, ठेवी, नुकसान किंवा संपर्क चिन्ह |
| फैलाव किंवा वितळण्याची गुणवत्ता घसरते | मटेरियल लॉट, ॲडिटीव्ह डोसिंग, मिक्सिंग कॉन्फिगरेशन आणि तापमान इतिहास | इच्छित मिक्सिंग पृष्ठभागांवर किंवा चुकीच्या स्थापित घटकांवर परिधान करा |
| धातूचा आवाज किंवा अचानक टॉर्क वाढणे | मशीन प्रक्रियेखाली थांबा आणि ड्राइव्ह आणि संरेखन तपासा | ताजे संपर्क चिन्ह, वाकलेले भाग, फेज त्रुटी किंवा परदेशी सामग्री |
| बदलीनंतर रॅपिड रिपीट पोशाख | साहित्य दूषित, संरेखन, असेंबली, ऑपरेटिंग मर्यादा आणि पृष्ठभाग निवड | पुनरावृत्ती स्थान आणि नुकसान दिशा |
जुळलेल्या अहवालावरून काय बदलायचे ते ठरवा
फक्त स्क्रू बदलणे वाजवी असते जेव्हा दोन्ही बॅरल लोब मंजूर भूमितीमध्ये राहतात, केंद्र संबंध योग्य असतो आणि परिधान कारण समजले जाते. जेव्हा स्क्रू जोडी पुनर्संचयित बोर भूमितीसह स्वीकार्य आणि सुसंगत राहते तेव्हा बॅरल-ओन्ली रिप्लेसमेंट देखील न्याय्य ठरू शकते.
जेव्हा दोन्ही बाजू घातल्या जातात, संदर्भ भूमिती अनिश्चित असते किंवा खराब झालेल्या भागीदाराविरूद्ध नवीन घटक चालू असतो तेव्हा जुळलेला सेट बदला. जर परिधान पॅटर्न चुकीचे संरेखन, फेजिंग एरर किंवा परदेशी सामग्री दर्शवत असेल, तर नवीन भाग स्थापित करण्यापूर्वी ते कारण काढून टाका.
| मोजलेली स्थिती | मूल्यमापन करण्याची शक्यता आहे | आवश्यक संरक्षण |
|---|---|---|
| स्क्रू जोडी घातलेली; दोन्ही लोब मंजूर मर्यादेत | स्क्रू दुरुस्त करा किंवा बदला | ठेवलेल्या बॅरलच्या विरूद्ध पुनर्निर्मित किंवा नवीन भूमितीची पुष्टी करा |
| बॅरल लोब परिधान केले; मंजूर मर्यादेत screws | पात्र बॅरल दुरुस्ती किंवा बदली | राखून ठेवलेले स्क्रू आणि मध्यभागी अंतर दोन्हीसह सुसंगतता सत्यापित करा |
| दोन्ही स्क्रू आणि बॅरल घातलेले | जुळलेले स्क्रू आणि बॅरल बदलणे | एक नियंत्रित रेखाचित्र संच आणि तपासणी योजना मंजूर करा |
| स्थानिकीकृत स्कोअरिंग किंवा एकतर्फी संपर्क | घटक निवडण्यापूर्वी तपास करा | संरेखन, बियरिंग्ज, शाफ्ट, फेजिंग आणि दूषितता तपासा |
| भूमिती मान्य पण कर्तव्य बदलले | प्रक्रिया आणि भूमिती पुनरावलोकन | नवीन साहित्य, आउटपुट, मशीन मर्यादा आणि उत्पादन स्वीकृती परिभाषित करा |
स्वयंचलित बदली मर्यादा म्हणून सामान्य इंटरनेट गुणक वापरू नका. व्यास, स्क्रू प्रकार, मशीन डिझाइन, साहित्य आणि उत्पादन सहनशीलता सर्व बाबी. मूळ बिल्ड ड्रॉइंग आणि मशीन मेकरच्या सेवा निकषांनी निर्णयावर नियंत्रण ठेवले पाहिजे.
विस्तृत लक्षणे आणि दुरुस्तीच्या पर्यायांसाठी, आमचे पहास्क्रू बॅरल पोशाख आणि बदली मार्गदर्शक. हे दुहेरी-विशिष्ट पृष्ठ डावे/उजवे, लोब, केंद्र आणि फेजिंग माहिती जोडते जी पारंपारिक एकल-बोअर तपासणीमध्ये समाविष्ट होत नाही.
पृष्ठभाग निर्दिष्ट करण्यासाठी पोशाख स्थान वापरा
नन्हैयाचासमांतर ट्विन स्क्रू उत्पादनेPVC, PE, PP, रबर, प्लास्टिक, कंपाउंडिंग आणि ग्रॅन्युलेशन ऍप्लिकेशन्स समाविष्ट करा. मटेरियल ड्युटी त्या श्रेणीमध्ये बदलते. ग्लास फायबर, खनिज फिलर, रंगद्रव्य, पुनर्नवीनीकरण केलेले दूषित आणि संक्षारक घटक ग्रेड आणि लोडिंगनुसार सांगितले पाहिजेत.
आमची को-रोटेटिंग आणि काउंटर-रोटेटिंग उत्पादन पृष्ठे समान मुख्य संदर्भ मूल्ये सूचीबद्ध करतात: 38CrMoAlA, HB260 ते 320 पर्यंत उष्णता-उपचार कठोरता, HV950 ते 1000 पर्यंत नायट्राइडिंग कठोरता, 0.50 ते 0.70 मिमी पर्यंत नायट्राइडिंग खोली आणि कमी ग्रिड किंवा 1. ते Ra0.4 आणि स्क्रू स्ट्रेटनेस 0.015 मिमी देखील सूचीबद्ध करतात.
उपलब्ध उत्पादन मूल्यांमध्ये 0.05 ते 0.10 मिमी जाडीतील HV 950 किंवा त्याहून अधिकची क्रोम कठोरता आणि 2.0 ते 3.0 मिमी खोलीवर HRC60 ते 65 ची द्विधातु कठोरता देखील समाविष्ट आहे. HV आणि HRC भिन्न स्केल वापरतात, त्यामुळे सर्वात मोठी मुद्रित संख्या अधिक चांगला पर्याय ओळखत नाही.
| पोशाख नकाशावरून शोधत आहे | नवीन तपशीलामध्ये काय परिभाषित करावे | काय गृहित धरू नये |
|---|---|---|
| फ्लाइट टिपा भरलेल्या प्रक्रिया झोनमध्ये सामग्री गमावतात | संरक्षित उड्डाण स्थाने, उपचार किंवा मिश्र धातु, स्तर खोली आणि अंतिम भूमिती | प्रत्येक झोनला समान सुधारणा आवश्यक आहे |
| एक बॅरल लोब दुसऱ्यापेक्षा जास्त परिधान करतो | लोब नकाशा, संरेखन आणि केंद्र तपासणी, नंतर बॅरल संरक्षण | फक्त कठीण सामग्री चुकीचे संरेखन दुरुस्त करेल |
| खड्डा किंवा पृष्ठभागाचे नुकसान | साहित्य रसायनशास्त्र, साफसफाईचा इतिहास, प्रभावित क्षेत्र आणि सुसंगत पृष्ठभाग प्रणाली | सर्व पृष्ठभाग नुकसान अपघर्षक पोशाख आहे |
| संपर्क चिन्हे एका चेहऱ्यावर पुनरावृत्ती होतात | फेजिंग, सरळपणा, शाफ्ट, बेअरिंग आणि असेंबली पुनरावलोकन | स्क्रू प्रोफाइल हे एकमेव कारण आहे |
| दीर्घ स्थिर सेवेनंतर एकसमान पोशाख | मूळ भूमिती, मोजलेले बदल आणि आवश्यक देखभाल अंतराल | रीडिझाइन आपोआप आवश्यक आहे |
battenfeld-cincinnati वर्षातून एकदा किंवा 6,000 ऑपरेटिंग तासांनंतर परिधान मापन करण्याची शिफारस करतेएकल, शंकूच्या आकाराचे जुळे, समांतर जुळे आणि प्लॅनेटरी एक्सट्रूडरसाठी त्याच्या सेवा मार्गदर्शनात. ते एका पुरवठादाराच्या नियोजन संदर्भाप्रमाणे हाताळा. तीव्र फिलरवर प्रक्रिया करणाऱ्या किंवा वेगवान पोशाख ट्रेंड दर्शविणाऱ्या लाईन्ससाठी वेगळ्या अंतराची आवश्यकता असू शकते.


तपासणी फाइलला मॅन्युफॅक्चर करण्यायोग्य ऑर्डरमध्ये बदला
अवतरण पॅकेजमध्ये मशीन निर्माता आणि मॉडेल, मंजूर रेखाचित्रे, साहित्य तयार करणे, ऑपरेटिंग रेकॉर्ड आणि परिधान नकाशा असणे आवश्यक आहे. तुम्हाला विश्वासू बदली, दुरुस्ती मूल्यमापन किंवा भूमिती बदल हवा आहे का ते ओळखा. कार्यप्रदर्शन सुधारणे आवश्यक असल्यास, मोजता येण्याजोगे लक्ष्य आणि मशीनची मर्यादा सांगा.
रेखांकन नियंत्रण नाममात्र आकाराइतके महत्त्वाचे आहे. नन्हैयाचाउत्पादन उपकरण पृष्ठसीएनसी ड्रिलिंग आणि मिलिंग पोझिशनिंग अचूकता 0.02 मिमी, 6 मीटर पर्यंतच्या वर्कपीससाठी सीएनसी लेथ आणि अनियमित फ्लाइट आणि विशेष फ्लँजसाठी पाच-अक्ष मशीनिंगची सूची देते. त्या क्षमतांना अजूनही अस्पष्ट रेखाचित्र आणि तपासणी योजना आवश्यक आहे.
जेव्हा निर्दिष्ट क्लीयरन्स परिधान केलेल्या नमुन्याशी विसंगत असेल किंवा डावी आणि उजवी माहिती गहाळ असेल तेव्हा आम्ही रेखाचित्रावर प्रश्न विचारू. तो उत्पादन जबाबदारीचा भाग आहे. स्थापनेवर असहमत शोधण्यापेक्षा स्वाक्षरी केलेले रेखाचित्र पुनरावृत्ती स्वस्त आहे.


तुम्ही किमतींची विनंती करण्यापूर्वी बदली संधी हवी आहे?जुना-भाग अहवाल आणि ऑपरेटिंग समस्या आधी पाठवा. आम्ही व्यावसायिक तुलना सुरू होण्यापूर्वी स्वतंत्र रेखाचित्र प्रश्न, पुरावे परिधान आणि साहित्य निवडण्यात मदत करू शकतो.
बदली पुनरावलोकनाची विनंती कराचौकशी पृष्ठ उघडाप्रथम फिट सत्यापित करा, नंतर उत्पादन सत्यापित करा
येणाऱ्या तपासणीने स्थापनेपूर्वी भाग ओळख, रेखाचित्र पुनरावृत्ती, डावी आणि उजवी लेबले, साहित्य दस्तऐवज, निर्दिष्ट परिमाणे आणि संरक्षित पृष्ठभागांची पुष्टी केली पाहिजे. तुमच्या प्लांटमध्ये वापरल्या जाणाऱ्या घटक सिरीयल किंवा जोडी ओळखीशी शिपिंग आणि तपासणी रेकॉर्ड ठेवा.
एक्सट्रूडर मेकरची असेंब्ली, अलाइनमेंट, स्नेहन, हीटिंग आणि स्टार्ट-अप प्रक्रियांचे अनुसरण करा. केवळ मंजूर पद्धतीद्वारे जोडीच्या आवश्यक मुक्त हालचालीची पुष्टी करा. एक अस्पष्ट घट्ट स्थिती सक्ती करण्यासाठी ड्राइव्ह वापरू नका.
सहमत सामग्रीसह आयोग, फीड व्यवस्था आणि मरणे. रेकॉर्ड आउटपुट, स्क्रू गती, लोड किंवा टॉर्क संकेत, दबाव, तापमान वर्तन, वेंट कंडिशन आणि तयार-उत्पादन गुणवत्ता. स्वीकृती स्थितीशी तुलना करा, थोडक्यात नो-लोड रोटेशन किंवा सोप्या राळशी नाही.

नन्हैयाला तुमच्या ट्विन स्क्रू वेअर फाइलचे पुनरावलोकन करण्यास सांगा
मशीनचे रेखांकन, डावी आणि उजवीकडे स्क्रू ओळख, रोटेशन व्ह्यूपॉईंट, फेजिंग माहिती, मध्यभागी अंतर, वेअर मॅप, मटेरियल रेसिपी आणि ऑपरेटिंग रेकॉर्ड पाठवा. आम्हाला सांगा की कोणत्या लक्षणाने तपासणी करण्यास प्रवृत्त केले आणि तुमची प्राथमिकता पुनर्संचयित करणे, दीर्घ काळ टिकणे किंवा नवीन प्रक्रिया कर्तव्य आहे.
ईमेल रेखाचित्रे आणि मोजमापव्हॉट्सॲपवर चर्चा करासमांतर ट्विन स्क्रू उत्पादने पहा
झौशन नन्हैया प्लास्टिक मशिनरी कं, लि.
उत्पादने:को-रोटेटिंग समांतर ट्विन स्क्रू बॅरल्स | काउंटर-रोटेटिंग समांतर ट्विन स्क्रू बॅरल्स | पीव्हीसी समांतर ट्विन स्क्रू बॅरल्स | रबर आणि प्लास्टिकचे समांतर जुळे स्क्रू
ईमेल:info@nhyscrew.com
फोन:+८६-१३५०५८०९६४३| मोबाईल:+86-13587082002
ब्लॉक सी, क्रमांक 2 पश्चिम विभाग, झिंगझो अव्हेन्यू, डिंघाई जिल्हा, झौशान शहर, झेजियांग प्रांत, चीन.
सेवा माहिती | उत्पादन उपकरणे | कंपनी प्रोफाइल | आमच्याशी संपर्क साधा
वारंवार विचारले जाणारे प्रश्न
समांतर ट्विन स्क्रू बॅरल क्लीयरन्स म्हणजे काय?
हा भौमितिक संबंधांचा संच आहे, एक सार्वत्रिक अंतर नाही. उपयुक्त स्पेसिफिकेशन प्रत्येक स्क्रूचे क्लिअरन्स त्याच्या बॅरल लोबमध्ये, इंटरमेशिंग क्षेत्राद्वारे स्क्रू-टू-स्क्रू क्लीयरन्स, मध्यभागी अंतर, फेजिंग आणि कोणत्याही संबंधित अक्षीय मंजुरीमध्ये फरक करते. मंजूर मशीन रेखाचित्र लक्ष्य मूल्ये आणि मापन पद्धती परिभाषित करते.
मी बॅरल आयडी वजा स्क्रू ओडी म्हणून ट्विन स्क्रू क्लिअरन्सची गणना करू शकतो का?
जेव्हा दोन मूल्ये संबंधित स्थाने आणि परिभाषित बोर भूमितीचा संदर्भ घेतात तेव्हाच ते वजाबाकी स्थानिक व्यास संबंधांचे वर्णन करू शकते. हे स्क्रू-टू-स्क्रू क्लीयरन्स, इंटरमेश, फेजिंग, मध्यभागी अंतर किंवा आउट-ऑफ-गोल आकृती-आठ बोअरचे वर्णन करत नाही. ते फक्त दुहेरी स्क्रू स्वीकृती मूल्य म्हणून वापरू नका.
ट्विन स्क्रू आणि बॅरलवर मी किती ठिकाणी मोजावे?
कोणतीही सार्वत्रिक गणना नाही. फीड, वितळणे किंवा कॉम्प्रेशन, मिक्सिंग, व्हेंटिंग आणि प्रेशर-बिल्डिंग क्षेत्रे कव्हर करण्यासाठी पुरेशी अक्षीय स्टेशन तयार करा, नंतर दृश्यमान नुकसान किंवा भूमिती बदलांच्या आसपास स्थानके जोडा. दोन्ही स्क्रू आणि दोन्ही बॅरल लोबवर समान स्टेशनची नावे वापरा.
समांतर दुहेरी स्क्रू काढण्यापूर्वी काय रेकॉर्ड केले पाहिजे?
स्थापित केलेल्या डाव्या आणि उजव्या पोझिशन्स, नामांकित टोकावरून पाहिलेले फिरणे, हात, वेळ किंवा फेजिंग मार्क्स, शाफ्ट कनेक्शन, स्पेसर आणि अक्षीय क्रम रेकॉर्ड करा. ड्राईव्ह आणि डिस्चार्ज एंड्सचे फोटो काढा, प्रत्येक भागाला लेबल लावा आणि मशीन मेकरची काढण्याची प्रक्रिया जतन करा.
मी फक्त दुहेरी स्क्रू बदलू शकतो आणि जुने बॅरल ठेवू शकतो?
होय, जेव्हा बॅरल बोअर, केंद्र संबंध आणि पृष्ठभागाची स्थिती मंजूर मर्यादेत राहते आणि स्क्रू घालण्याचे कारण समजते. जर बॅरल वाढवलेले, अंडाकृती, स्कोअर केलेले किंवा चुकीचे संरेखित केले असेल, तर नवीन स्क्रू एकट्याने जास्त किंवा असमान क्लिअरन्स सोडू शकतात. जुळलेल्या मोजमाप अहवालावर निर्णय घ्या.
समांतर ट्विन स्क्रू बॅरल परिधान किती वेळा मोजले पाहिजे?
मशिन मेकरची देखभाल योजना, सामग्रीची तीव्रता, ऑपरेटिंग तास आणि लाइनचा स्वतःचा पोशाख ट्रेंड यावरून मध्यांतर सेट करा. बॅटनफेल्ड-सिनसिनाटी एक वर्ष किंवा 6,000 ऑपरेटिंग तास त्याच्या सेवा शिफारस म्हणून प्रकाशित करते, परंतु ते सार्वत्रिक बदली मर्यादेऐवजी नियोजन संदर्भ आहे.
नन्हैया प्रत्येक समांतर ट्विन स्क्रूसाठी एक मानक कार्यरत मंजुरी प्रकाशित करते का?
कोणतेही एकल कार्यरत-क्लिअरन्स मूल्य संपूर्ण श्रेणी व्यापत नाही. नन्हैया सामग्री, उष्णता उपचार, पृष्ठभाग कडकपणा, स्तर खोली, खडबडीतपणा आणि स्क्रू सरळपणासाठी उत्पादन मूल्ये प्रकाशित करते. विशिष्ट मशीन आणि स्क्रू जोडीसाठी मंजूर ड्रॉइंगवर कार्यात्मक मंजुरी अद्याप परिभाषित करणे आवश्यक आहे.
समांतर ट्विन स्क्रू बॅरल कोटेशन बदलण्यासाठी मी काय पाठवू?
मशीन मेकर आणि मॉडेल, मंजूर रेखाचित्रे, डावी आणि उजवीकडे स्क्रू ओळख, रोटेशन व्ह्यूपॉईंट, मध्यभागी अंतर, कनेक्शन आणि फ्लँज तपशील, मटेरियल फॉर्म्युलेशन, आउटपुट आणि ऑपरेटिंग रेकॉर्ड, एक्सियल वेअर मॅप, पृष्ठभागाची छायाचित्रे, अपयश इतिहास आणि आवश्यक तपासणी दस्तऐवज पाठवा.
सिस्टम निवड आणि ऑपरेटिंग तत्त्वांसाठी, आमच्यासह सुरू ठेवासमांतर ट्विन स्क्रू एक्सट्रूडर मार्गदर्शककिंवा अधिक व्यापकट्विन स्क्रू एक्सट्रूडर निवड मार्गदर्शक.