पाईप डाय हेड नाममात्र व्यासापेक्षा जास्त फिट असणे आवश्यक आहे. हे पॉलिमर, फॉर्म्युलेशन, पाईप स्टँडर्ड, आउटपुट, एक्सट्रूडर कनेक्शन, कॅलिब्रेशन सिस्टम आणि तुमचे ऑपरेटर ज्या प्रकारे आकार बदलतात त्याशी जुळणे आवश्यक आहे. हे मार्गदर्शक त्या इनपुटला PVC, PE, CPVC, PP आणि PPR पाईप उत्पादनासाठी खरेदी तपशीलात बदलते.


खरेदी करण्यासाठी एपाईप एक्सट्रूजन डाय हेड, पुरवठादाराला पाच जुळलेले डेटा संच पाठवा: साहित्य आणि सूत्रीकरण; पाईप मानक, व्यास आणि भिंत श्रेणी; आउटपुट आणि लाइन गती; एक्सट्रूडर फ्लँज आणि मेल्ट-इनलेट इंटरफेस; आणि डाउनस्ट्रीम कॅलिब्रेटर, व्हॅक्यूम, कूलिंग आणि हाऊल-ऑफ व्यवस्था. फक्त "पीव्हीसी पाईप, 110 मिमी" देणारी विनंती अभियांत्रिकीसाठी तयार नाही.
कराराचा सर्वात महत्त्वाचा मुद्दा म्हणजे स्वीकृतीची अट. वास्तविक उत्पादन सामग्री, पाईपचा आकार, स्थिर आउटपुट, लाइन स्पीड, हीटिंग आणि सेन्सर सेटअप, परवानगीयोग्य भिंतीतील फरक, बाहेरील व्यास, अंडाकृती, पृष्ठभागाची स्थिती आणि आवश्यक उत्पादन चाचण्यांची नावे द्या. डाय हेड गरम वितळण्याला आकार देते, परंतु ते स्वतःच अंतिम थंड पाईपची हमी देऊ शकत नाही.
पहिला निर्णय डाय व्यास नाही
पहिला निर्णय म्हणजे उत्पादन लिफाफा. एक डोके बदलण्यायोग्य डाईज आणि मॅन्डरेल्ससह जवळपासच्या आकाराचा समूह चालवू शकतो. एक अतिशय विस्तृत आकार श्रेणी प्रवाह, निवास वेळ, समायोजन, डोके दाब आणि बदलाच्या कामात तडजोड करू शकते. योग्य श्रेणी सामग्री आणि दरावर अवलंबून असते, इतकेच नव्हे तर शरीराच्या आत शारीरिकरित्या फिट होऊ शकतात.
आम्ही प्रत्येक चौकशीला तीन सीमांमध्ये विभागतो. उत्पादनाची सीमा पाईप सामग्री, मानक, व्यास आणि भिंत समाविष्ट करते. प्रक्रियेची सीमा आउटपुट, वेग, तापमान आणि दाब समाविष्ट करते. यांत्रिक सीमा फ्लँज, सेंटरलाइन, हीटर्स, सेन्सर्स, लिफ्टिंग आणि डाउनस्ट्रीम पोझिशन कव्हर करते.
| खरेदीदार इनपुट | का ते डाय हेड बदलते | पाठवायचे पुरावे |
|---|---|---|
| पॉलिमर आणि संपूर्ण सूत्र | स्निग्धता, उष्णता संवेदनशीलता, स्लिप, पोशाख, गंज धोका, निवास-वेळ मर्यादा आणि साफसफाईची पद्धत बदलते | राळ ग्रेड डेटा शीट, फॉर्म्युलेशन टक्केवारी आणि नमुना |
| पाईप मानक आणि अनुप्रयोग | तयार उत्पादन परिभाषित करते जे रेषेने तयार केले पाहिजे आणि चाचणी केली पाहिजे | अचूक मानक संख्या, संस्करण, बाजार आणि अंतर्गत रेखाचित्र |
| OD, भिंत, SDR किंवा शेड्यूल श्रेणी | कंकणाकृती प्रवाह क्षेत्र, टूलींग फॅमिली आणि व्यावहारिक बदल-भाग श्रेणी सेट करते | किमान, सामान्य आणि कमाल उत्पादनांसह आकार सारणी |
| नेट आउटपुट आणि लाइन गती | प्रवाह वेग, दाब, हीटिंग लोड, निवास वेळ आणि डाउनस्ट्रीम कूलिंगची मागणी बदलते | प्रत्येक गंभीर आकारासाठी स्थिर विक्रीयोग्य kg/h |
| एक्सट्रूडर आणि अडॅप्टर इंटरफेस | इनलेट भूमिती, बोल्ट पॅटर्न, रजिस्टर, सील, केंद्र उंची आणि समर्थन निर्धारित करते | विद्यमान मशीनचे नियंत्रित रेखाचित्र आणि मोजलेले फोटो |
| कॅलिब्रेशन आणि कूलिंग सिस्टम | ड्रॉडाउन, अंतिम ओडी, अंडाकृती, भिंत वितरण आणि स्टार्ट-अप वर्तन प्रभावित करते | कॅलिब्रेटर रेखाचित्रे, व्हॅक्यूम टँक डेटा, कूलिंग लांबी आणि हॉल-ऑफ स्थिती |
| बदल योजना | कोणते भाग काढता येण्यासारखे आहेत, ते कसे केंद्रीत आहेत आणि ऑपरेटर त्यांना किती सुरक्षितपणे हाताळतात हे निर्धारित करते | वारंवारता, साफसफाईची पद्धत, क्रेन क्षमता आणि लक्ष्य डाउनटाइम बदला |
आमचे कारखाना दृश्य:आम्ही नाममात्र पाईप व्यासास पुरेसे डाय-हेड स्पेसिफिकेशन मानत नाही. खरेदीदाराने आम्हाला फक्त रेजिनचे नाव आणि OD दिल्यास, आम्ही प्रवाह मार्ग निश्चित करण्यापूर्वी वॉल सीरिज, फॉर्म्युला, आउटपुट, एक्सट्रूडर इंटरफेस आणि आकारमान पद्धत विचारतो. गहाळ इनपुटवर आधारित एक जलद अवतरण सहसा अनुत्तरीत प्रश्नांना कमिशनिंगमध्ये हलवते.



तयार पाईप मानकाने प्रारंभ करा
डाय हेड म्हणजे उत्पादन टूलिंग. हे पाईप प्रमाणपत्र नाही. खरेदीदाराने उत्पादनाचे अचूक मानक आणि संस्करण ओळखणे आवश्यक आहे, तर पुरवठादाराने पाईप लिफाफा फ्लो पथ, टूलिंग सेट आणि समायोजन पद्धतीमध्ये अनुवादित करणे आवश्यक आहे. अंतिम अनुपालन तयार पाईपवर त्याच्या बाजारपेठेसाठी आणि अनुप्रयोगासाठी आवश्यक असलेल्या चाचण्यांद्वारे सिद्ध केले जाते.
सामान्य जल-पाईप प्रकल्पांसाठी, तीन उपयुक्त अधिकृत संदर्भ आहेतपीव्हीसी-यू पाईप्ससाठी ISO 1452-2:2009, PE पाईप्ससाठी ISO 4427-2:2019आणिगरम आणि थंड पाण्याच्या स्थापनेत वापरल्या जाणाऱ्या पीपी पाईप्ससाठी ISO 15874-2:2013. करार तयार झाल्यावर वर्तमान आवृत्ती, सुधारणा आणि राष्ट्रीय अवलंब तपासा.
| पाईप कुटुंब | अधिकृत प्रारंभ संदर्भ | डाय-हेड RFQ ला अजूनही आवश्यक असलेली माहिती |
|---|---|---|
| पीव्हीसी-यू प्रेशर पाईप | ISO 1452-2 किंवा आवश्यक राष्ट्रीय समतुल्य | पीव्हीसी ड्राय-ब्लेंड फॉर्म्युला, पाईप सिरीज, नाममात्र ओडी, वॉल टेबल, सॉकेटिंग भत्ता, आउटपुट, लाइन स्पीड आणि पृष्ठभाग आवश्यकता |
| पीई प्रेशर पाईप | ISO 4427-2 किंवा आवश्यक राष्ट्रीय समतुल्य | अचूक पीई कंपाऊंड, एसडीआर श्रेणी, ओडी श्रेणी, घन किंवा सह-बाह्य बांधकाम, पट्टे किंवा स्तर व्यवस्था, आउटपुट आणि कूलिंग सिस्टम |
| पीपी किंवा पीपीआर गरम आणि थंड पाण्याचे पाइप | ISO 15874-2 किंवा आवश्यक राष्ट्रीय समतुल्य | अचूक पीपी ग्रेड, पाईप परिमाण वर्ग, सेवा अनुप्रयोग, स्तर बांधकाम, व्यास आणि भिंत श्रेणी, आउटपुट आणि कॅलिब्रेशन पद्धत |
| इलेक्ट्रिकल कंड्युट किंवा औद्योगिक ट्यूबिंग | खरेदीदाराचे लागू राष्ट्रीय, उद्योग किंवा ग्राहक तपशील | साहित्य सूत्र, कडकपणा किंवा कार्यात्मक लक्ष्य, भूमिती, रंग, मुद्रण किंवा पट्टे, चाचणी योजना आणि स्वीकार्य पृष्ठभाग दोष |
RFQ मध्ये "आंतरराष्ट्रीय मानकांनुसार" लिहू नका.दस्तऐवज, भाग, संस्करण आणि स्थानिक दत्तक नाव द्या. नंतर तुमचे तयार-पाईप ड्रॉइंग आणि तपासणी योजना संलग्न करा. तत्सम नाममात्र आकारांमध्ये भिन्न भिंत श्रेणी, चाचणी परिस्थिती आणि ओळख आवश्यकता असू शकतात.
आणखी एक वेगळे करणे महत्त्वाचे आहे. पिण्यायोग्य-पाण्याची मान्यता तयार पाइपिंग उत्पादन आणि त्यातील ओले सामग्रीशी संबंधित आहे. नन्हैयाकडून डाय हेड ऑर्डर केल्याने पिण्याच्या पाण्याची मंजुरी खरेदीदाराच्या पाईपला हस्तांतरित होत नाही. रेझिन मंजूरी, कंपाऊंड कंट्रोल, उत्पादन रेकॉर्ड आणि तृतीय-पक्ष प्रमाणन हे पाईप उत्पादकाच्या अनुपालन प्रणालीचा भाग राहतात.
वास्तविक सूत्र निर्दिष्ट करा, केवळ PVC किंवा PE नाही
नन्हैयाचापाईप एक्सट्रूजन डाय हेडॲडिटीव्ह, PE, CPVC आणि PP सह PVC साठी ऑफर केले जाते. ती नावे भौतिक कुटुंबांची व्याख्या करतात. ते आम्हाला मेल्ट व्हिस्कोसिटी, फिलर लोडिंग, स्टॅबिलायझर सिस्टम, पुनर्नवीनीकरण सामग्री, प्रक्रिया विंडो किंवा प्लेट बाहेर जाण्याची प्रवृत्ती सांगत नाहीत.
पीव्हीसीसाठी, संपूर्ण कोरडे-मिश्रण रेसिपी वजन आणि मिश्रण स्थितीनुसार पाठवा. कॅल्शियम कार्बोनेट पातळी आणि कण उपचार, स्नेहक शिल्लक, स्टॅबिलायझर सिस्टम, प्रभाव सुधारक, प्रक्रिया मदत, रंगद्रव्य आणि रीवर्क टक्केवारी हे सर्व भिंतींचे स्वरूप, डोके दाब आणि ठेव वर्तन बदलू शकतात.
PE किंवा PPR साठी, अचूक कंपाऊंड ग्रेड आणि वर्तमान पुरवठादार डेटा शीट पाठवा. त्या ग्रेड, घनता, ऍडिटीव्ह, कार्बन-ब्लॅक किंवा कलर सिस्टीम, रीग्रिंड मर्यादा आणि आयडेंटिफिकेशन स्ट्राइप्स किंवा फंक्शनल लेअर्स सह-एक्सट्रूड आहेत की नाही यासाठी प्रकाशित केल्यानुसार मेल्ट मास-फ्लो किंवा व्हिस्कोसिटी माहिती समाविष्ट करा.
पीव्हीसी आणि सीपीव्हीसी
उष्णतेचा इतिहास आणि निवास वेळ जवळून लक्ष देण्यास पात्र आहे. प्रवाह मार्गाने अनावश्यक होल्ड-अप टाळले पाहिजे आणि हीटिंग प्लॅनने नियंत्रित स्टार्ट-अप आणि साफसफाईला समर्थन दिले पाहिजे. उत्पादनापूर्वी फॉर्म्युलातील बदल उघड केले पाहिजेत.
पीई
ग्रेड, मेल्ट स्ट्रेंथ, आउटपुट आणि कूलिंग क्षमता एकत्र काम करतात. उच्च-आउटपुट पीई हेडला स्थिर परिघीय प्रवाह आणि योग्य आकारमान प्रणाली आवश्यक आहे, फक्त मोठे कंकणाकृती अंतर नाही.
पीपी आणि पीपीआर
अचूक राळ आणि सेवा उत्पादन सांगा. गरम आणि थंड पाण्याचे पाइप, औद्योगिक ट्यूब आणि मल्टीलेअर बांधकामासाठी भिन्न टूलिंग, कूलिंग आणि स्वीकृती परिस्थिती आवश्यक असू शकते.
आमचे कारखाना दृश्य:जेव्हा उत्पादन कार्यसंघ टूलिंग मंजूर झाल्यानंतर फिलर, रेझिन ग्रेड किंवा पुनर्नवीनीकरण टक्केवारी बदलतो, तेव्हा डाय अचानक चुकीचा होत नाही. प्रक्रिया इनपुट बदलले आहे. आम्ही तांत्रिक करारावर संदर्भ फॉर्म्युलेशन रेकॉर्ड करतो जेणेकरून भविष्यातील समस्यानिवारण ज्ञात स्थितीपासून सुरू होईल.

डाय ओपनिंग अंतिम पाईप आकार नाही
गरम कंकणाकृती वितळणे डाई सोडत नाही आणि भौमितीयदृष्ट्या स्थिर राहते. बाहेर पडताना ते फुगतात, हाऊल-ऑफ खाली खेचू शकते, कॅलिब्रेटरशी संपर्क साधू शकते, थंड होताना संकुचित होऊ शकते आणि तापमान समान झाल्यावर बदलत राहते. म्हणूनच नाममात्र 110 मिमी पाईप स्वयंचलितपणे 110 मिमी डाय ओपनिंग वापरत नाही.
अंतिम परिणाम सिस्टममधून येतो: एक्सट्रूडर आउटपुट, वितळणे तापमान आणि दाब, डाय आणि मँडरेल भूमिती, परिघीय उष्णता संतुलन, केंद्रीकरण, वायु मार्ग, कॅलिब्रेटर, व्हॅक्यूम, कूलिंग आणि हॉल-ऑफ गती. हे भाग वेगवेगळ्या पुरवठादारांकडून खरेदी केले असल्यास, खरेदीदाराने एक नियंत्रित इंटरफेस रेखाचित्र आणि एक स्वीकृती जबाबदारी मॅट्रिक्स नियुक्त केले पाहिजे.
| नियंत्रण घटक | त्याचा थेट परिणाम होतो | जे ते एकटे सिद्ध करू शकत नाही |
|---|---|---|
| मरतात आणि mandrel प्रवाह मार्ग | कंकणाकृती वितळणे वितरण, दाब कमी होणे, निवास वर्तन आणि प्रारंभिक ट्यूब आकार | अंतिम थंड OD, भिंत, अंडाकृती किंवा दाब कामगिरी |
| Mandrel केंद्रीकरण समायोजन | प्रारंभिक परिघीय अंतर आणि भिंतीच्या वितरणाची दुरुस्ती | जेव्हा तापमान, प्रवाह किंवा डाउनस्ट्रीम संरेखन सतत वाहते तेव्हा स्थिर परिणाम |
| हीटर-झोन व्यवस्था | डोकेभोवती आणि बाजूने थर्मल कंट्रोल | परिभाषित मापन पद्धतीशिवाय वास्तविक वितळलेले तापमान |
| कॅलिब्रेटर आणि व्हॅक्यूम टाकी | बाह्य आकारमान, लवकर कूलिंग आणि आकार समर्थन | एकसमान भिंत जेव्हा इनकमिंग मेल्ट ट्यूब अस्थिर असते |
| शीतकरण प्रणाली | घनीकरण दर, मितीय स्थिरता आणि अवशिष्ट उष्णता काढून टाकणे | पाण्याचे तापमान किंवा प्रवाह अनियंत्रित असताना चांगली भूमिती |
| हाऊल-ऑफ | लाइन गती, ड्रॉडाउन आणि स्थिर वाहतूक | जेव्हा खेचणारा चुकीचा संरेखित असतो किंवा वेगात चढ-उतार होतो तेव्हा योग्य परिमाण |
उपयुक्त आकाराचे नियम:सर्वात लहान आणि सर्वात मोठा पाईप निर्दिष्ट करा, परंतु कठीण ऑपरेटिंग कोपऱ्यांभोवती अभियंता करा. हे बहुतेकदा उच्च आउटपुटवर सर्वात मोठे पाईप, उच्च रेषेच्या गतीने सर्वात पातळ भिंत, कमी-आउटपुट लहान आकारात जे निवासाचा वेळ वाढवते आणि सर्वात घट्ट भिंत किंवा पृष्ठभागाची आवश्यकता असलेले उत्पादन.


नन्हैया त्याच्या पाईप डाय-हेड रेंजवर समायोज्य मॅन्ड्रल्स, कूलिंग-चॅनेल पर्याय आणि बदलण्यायोग्य लाइनर ऑफर करते. एका विशिष्ट कारणासाठी ते पर्याय वापरा. जेव्हा ऑपरेटरकडे पुनरावृत्ती करण्यायोग्य केंद्रीकरण पद्धत असते तेव्हा समायोजन उपयुक्त असते. बदलण्यायोग्य पोशाख घटक जेव्हा त्यांची व्याप्ती, अतिरिक्त प्रमाण आणि बदलण्याची प्रक्रिया स्पष्ट असते तेव्हा उपयुक्त असतात.
मशीनिंग सुरू होण्यापूर्वी एक्सट्रूडर इंटरफेस लॉक करा
पाईप डायमध्ये उत्कृष्ट अंतर्गत प्रवाह मार्ग असू शकतो आणि तरीही स्थापित करण्यात अयशस्वी होऊ शकतो कारण इनलेट, रजिस्टर, बोल्ट पॅटर्न, सील किंवा मध्यभागी उंची गृहीत धरली गेली होती. बदली प्रकल्प विशेषतः असुरक्षित आहेत कारण मशीनचे रेखाचित्र जुने, सुधारित किंवा अनुपलब्ध असू शकतात.
आम्ही पुराव्याच्या तीन प्रकारांना प्राधान्य देतो: मूळ नियंत्रित रेखाचित्र, नवीन मोजमाप आणि स्केल संदर्भासह स्पष्ट फोटो. जर तिघे असहमत असतील तर, मॅन्युफॅक्चरिंग ड्रॉइंग रिलीज होण्यापूर्वी संघर्ष सोडवा.
- एक्सट्रूडर मेक, मॉडेल आणि स्क्रू कॉन्फिगरेशन
- स्क्रू व्यास आणि रेटेड आउटपुट श्रेणी
- डिस्चार्ज किंवा अडॅप्टर फ्लँज ड्रॉइंग
- व्यास, खोली आणि सहिष्णुता नोंदवा
- बोल्टचे प्रमाण, धागा, खेळपट्टीचे वर्तुळ आणि अभिमुखता
- सीलिंग-फेस भूमिती आणि गॅस्केट पद्धत
- वितळणे-इनलेट व्यास आणि संक्रमण लांबी
- आवश्यक ब्रेकर प्लेट किंवा स्क्रीन इंटरफेस
- प्रेशर-सेन्सर पोर्ट आकार आणि स्थान
- वितळणे-तापमान सेन्सर प्रकार आणि समाविष्ट करणे
- हीटर व्होल्टेज, वारंवारता, शक्ती आणि कनेक्टर
- थर्मोकूपल प्रकार आणि नियंत्रक सुसंगतता
- डाय-हेड सेंटरची उंची आणि प्रवाहाची दिशा
- सपोर्ट फ्रेम, चाके, रेल किंवा लिफ्टिंग पॉइंट
- उपलब्ध स्थापना आणि देखभाल मंजुरी
- कॅलिब्रेटर आणि संरेखन संदर्भातील अंतर
नन्हैया सानुकूल बनवतेबंदुकीची नळी flangesआणि डाय-हेड घटक, त्यामुळे अडॅप्टरची स्थापना आश्चर्य म्हणून डावीकडे न करता डोक्याशी चर्चा केली जाऊ शकते. पूर्ण लाइन प्रोजेक्टसाठी, डाय इंटरफेस निवडलेल्यासह संरेखित कराप्लास्टिक एक्सट्रूडर मशीन, नियंत्रणे आणि डाउनस्ट्रीम उपकरणे.
आमचे कारखाना दृश्य:फ्लँजचा फोन फोटो आम्हाला लेआउट समजण्यास मदत करतो, परंतु तो बोल्ट सर्कल किंवा नोंदणी फिट परिभाषित करत नाही. प्रश्न शोधण्यासाठी आम्ही फोटो वापरतो. धातू कापण्यासाठी आम्ही स्वाक्षरी केलेले रेखाचित्र वापरतो. हा फरक संपूर्ण इंस्टॉलेशनला विलंब होण्यापासून एक लहान इंटरफेस चूक प्रतिबंधित करतो.


सामग्री आणि स्वच्छता कर्तव्याभोवती बांधकाम निवडा
नन्हैयाचे समर्पित पाईप डाय हेड कठोर पृष्ठभागांसह उच्च-शक्तीचे मिश्र धातुचे स्टील वापरते आणि अचूक CNC मशीनिंग आणि उष्णता उपचाराद्वारे तयार केले जाते. त्याचे सामान्यएक्सट्रूडर डाय हेडपृष्ठ 38CrMoAl, नायट्राइडिंग आणि HV950 ते HV1000 ची पृष्ठभागाची कठोरता सूचीबद्ध करते.
ती मूल्ये उपयुक्त प्रारंभिक डेटा आहेत, परंतु मंजूर केलेल्या तपशीलाने अद्याप अचूक घटक सामग्री, उपचार व्याप्ती, पूर्ण कडकपणा निकष, प्रवाह-पृष्ठभाग समाप्त, मितीय तपासणी आणि कोणतीही गंज आवश्यकता ओळखली पाहिजे. एका घटकावरील कडकपणाचे मूल्य प्रत्येक फास्टनर, हीटर कव्हर किंवा स्ट्रक्चरल भागावर कॉपी केले जाऊ नये.
| सेवा स्थिती | खरेदीची चिंता | अवतरण मध्ये काय परिभाषित करावे |
|---|---|---|
| भरलेले पीव्हीसी | अपघर्षक खनिज फिलर, ठेवी आणि साफसफाईची वारंवारता | फॉर्म्युला, फिलर लेव्हल, ओले-घटक साहित्य आणि उपचार, बदलण्यायोग्य-वेअर स्कोप आणि साफसफाईची पद्धत |
| CPVC किंवा उष्णता-संवेदनशील कंपाऊंड | थर्मल इतिहास, होल्ड-अप आणि भौतिक ऱ्हास | प्रोसेसिंग विंडो, फ्लो-पाथ संकल्पना, हीटिंग झोन, सेन्सर पॉइंट्स, स्टार्ट-अप आणि शटडाउन प्रक्रिया |
| कार्बन-ब्लॅक पीई | स्थिर वितरण, पृष्ठभाग गुणवत्ता आणि लांब धावा | कंपाऊंड ग्रेड, आउटपुट रेंज, प्रेशर विंडो, हीटर व्यवस्था आणि साफसफाईचा प्रवेश |
| पुनर्नवीनीकरण सामग्री | दूषितता, स्निग्धता भिन्नता आणि अपघर्षक कण | स्रोत, कमाल टक्केवारी, गाळण्याची प्रक्रिया किंवा पध्दती योजना, नमुना, अपेक्षित फरक आणि स्वीकृती मर्यादा |
| वारंवार रंग बदलणे | होल्ड-अप, ऍक्सेस, चेंज-पार्ट हँडलिंग आणि स्क्रॅप | रंग क्रम, साफसफाईची सामग्री, अनुमती बदलण्याची वेळ, शुद्ध करण्याची प्रक्रिया आणि काढता येण्याजोगे भाग |
हार्डर ही संपूर्ण भौतिक रणनीती नाही.पृष्ठभागाची कडकपणा, केसांची खोली, सब्सट्रेट कडकपणा, गंज वर्तन, समाप्त आणि दुरुस्तीची पद्धत घटक आणि प्रक्रियेस अनुरूप असणे आवश्यक आहे. पुरवठादाराला काय उपचार केले जातात, त्याची पडताळणी कशी केली जाते आणि कोणती तपासणी रेकॉर्ड ऑर्डरसोबत येते याची यादी करण्यास सांगा.


नन्हैयाचे पुनरावलोकन कराउत्पादन उपकरणे, प्रमाणपत्रेआणितांत्रिक सेवापुरवठादार पात्रता दरम्यान. स्थापना मार्गदर्शन आणि दीर्घकालीन देखभाल सल्ला मान्य समर्थन कार्यक्षेत्रात समाविष्ट केला जाऊ शकतो.
आकार बदलणे हा खरेदी गणनेचा भाग बनवा
जर प्रत्येक बदल क्रेनशी जोडला गेला असेल, हीटर्सला नुकसान पोहोचेल किंवा वारंवार चाचणी-आणि-एरर सेंटरिंगची आवश्यकता असेल तर कमी टूलिंग किंमत महाग असू शकते. डाय आणि मँडरेल कसे काढले जातात, गरम भाग कुठे ठेवले जातात, कोणते फास्टनर्स हाताळले जातात, संरेखन कसे पुनर्संचयित केले जाते आणि कोणते सील किंवा उपभोग्य वस्तू बदलल्या जातात ते विचारा.
| बदलाचा प्रश्न | खरेदीदाराने काळजी का करावी | कॉन्ट्रॅक्ट आउटपुट |
|---|---|---|
| कोणते आकार एक शरीर सामायिक करतात? | हेड आणि चेंज-पार्ट सेटची खरी संख्या दाखवते | पाईप OD, भिंत श्रेणी आणि सामग्रीद्वारे सुसंगतता मॅट्रिक्स |
| काढण्यापूर्वी काय थंड करणे आवश्यक आहे? | डाउनटाइम आणि हाताळणी सुरक्षिततेवर परिणाम होतो | लिखित तापमान आणि हाताळणी प्रक्रिया |
| डाय आणि मँडरेल केंद्रीत कसे आहेत? | स्टार्ट-अप स्क्रॅप आणि भिंत दुरुस्ती प्रभावित करते | समायोजन आकृती, संदर्भ स्थान आणि प्रशिक्षण |
| कोणती साधने आणि उचलण्याची साधने आवश्यक आहेत? | असुरक्षित सुधारित हाताळणी प्रतिबंधित करते | साधनांची यादी, भागांचे वजन, उचलण्याचे बिंदू आणि फिक्स्चर रेखाचित्रे |
| कोणते भाग नियमित सुटे आहेत? | थ्रेड, सील, हीटर किंवा सेन्सर खराब झाल्यानंतर डाउनटाइम कमी करते | आयटमनुसार किंमत असलेली दोन वर्षांची शिफारस केलेली अतिरिक्त यादी |
| प्रवाह मार्ग कसा स्वच्छ केला जातो? | श्रम, पृष्ठभाग जोखीम आणि रंग-बदल स्क्रॅप बदलते | मंजूर स्वच्छता साधने, साहित्य आणि disassembly पायऱ्या |
मिश्र उत्पादन वेळापत्रकासाठी, तास, श्रम आणि स्टार्ट-अप स्क्रॅपनुसार बदल खर्चाची गणना करा. जर एखादी वनस्पती दोन दूरच्या पाईप आकारांमध्ये आठवड्यातून अनेक वेळा बदलत असेल, तर दोन पूर्ण डोके एका शरीरापेक्षा जास्त उत्पादन वेळेचे संरक्षण करू शकतात. जर बदल क्वचितच होत असतील आणि श्रेणी कॉम्पॅक्ट असेल तर, एक सामायिक शरीर समजूतदार असू शकते.
आमचे कारखाना दृश्य:टूलिंग कोण बदलेल आणि कोणती लिफ्टिंग उपकरणे उपलब्ध आहेत हे आम्ही विचारतो. गरम एक्स्ट्रूडर आणि व्हॅक्यूम टँकच्या बाजूला स्वच्छ असेंब्ली बेंचवर काम करणारी रचना अस्ताव्यस्त असू शकते. ऑपरेटर प्रवेश हा अभियांत्रिकी इनपुट आहे, विक्रीनंतरचा तपशील नाही.

जबाबदार प्रक्रिया क्षेत्र शोधण्यासाठी पाईप दोष वापरा
जेव्हा पाईप स्पेसिफिकेशन बंद होते, तेव्हा ऑपरेटर बहुतेकदा डाय आधी समायोजित करतात कारण त्याचे सेंटरिंग बोल्ट दृश्यमान असतात. ते तापमान, एक्सट्रूडर किंवा डाउनस्ट्रीम समस्या लपवताना एक वाचन तात्पुरते सुधारू शकते. एकाच वेळी अनेक बदल करण्यापूर्वी परिघाभोवती आणि पाईप लांबीच्या बाजूने दोष रेकॉर्ड करा.
| लक्षात आलेला दोष | डाय-हेड चेक | अपस्ट्रीम आणि डाउनस्ट्रीम चेक | खरेदी धडा |
|---|---|---|---|
| एक बाजू सातत्याने जाड | मँडरेल सेंटरिंग, फ्लो-पाथ डिपॉझिट, नुकसान, हीटर शिल्लक आणि असेंबली संरेखन | एक्सट्रूडर सर्जिंग, कॅलिब्रेटर अलाइनमेंट, व्हॅक्यूम डिस्ट्रिब्युशन, कूलिंग आणि होल-ऑफ संरेखन | प्रवेशयोग्य केंद्रीकरण, तापमान क्षेत्र आणि संरेखन संदर्भ आवश्यक आहे |
| पाईपच्या आसपास आणि बाजूने भिंत बदलते | सैल समायोजन, थर्मल सायकलिंग, अस्थिर दाब किंवा असमान प्रवाह | फीडिंग, स्क्रू आउटपुट, लाइन-स्पीड कंट्रोल, व्हॅक्यूम आणि पाणी-तापमान स्थिरता | एक स्थिर ऑपरेटिंग विंडो स्वीकारा, मोजमापांचा एक छोटा संच नाही |
| लांब पृष्ठभाग रेषा | दूषित होणे, जमा करणे, स्क्रॅच किंवा खराब झालेले डाई-ओठ पृष्ठभाग | न वितळलेले कण, गाळणे, कॅलिब्रेटरचे नुकसान आणि हाताळणीचे गुण | साफसफाईची साधने, फिल्टर योजना, पृष्ठभागाची तपासणी आणि अतिरिक्त टूलिंग परिभाषित करा |
| पिवळ्या, तपकिरी किंवा काळ्या रेषा | मृत झोन, ठेवी, अत्यधिक स्थानिक उष्णता आणि दीर्घ निवास वेळ | दूषित फीड, बॅरल डिपॉझिट, स्क्रू वेअर आणि शटडाउन सराव | जुनी भूमिती कॉपी करण्यापूर्वी पूर्ण वितळण्याचा मार्ग आणि साफसफाईच्या दिनचर्याचे पुनरावलोकन करा |
| उच्च डोके दाब | प्रतिबंधित कंकणाकृती अंतर, कमी तापमान, अडथळा किंवा अनुपयुक्त प्रवाह मार्ग | स्क्रीन निर्बंध, सामग्रीची चिकटपणा, आउटपुट मागणी आणि सेन्सरची स्थिती | स्पेसिफिकेशनमध्ये दबाव मापन बिंदू आणि ऑपरेटिंग मर्यादा सांगा |
| पाईप ओव्हॅलिटी | असमान निर्गमन प्रवाह किंवा प्रारंभिक ट्यूब स्थिती | कॅलिब्रेटरचा पोशाख, व्हॅक्यूम, कूलिंग बॅलन्स, सपोर्ट आणि हाऊल-ऑफ संरेखन | अंतिम ओव्हॅलिटी पूर्ण-लाइन स्वीकृती चाचणीशी संबंधित आहे |
| खडबडीत आतील पृष्ठभाग | Mandrel समाप्त, ठेवी, तापमान आणि प्रवाह वर्तन | साहित्याचा ओलावा, फैलाव, ऱ्हास आणि आउटपुट स्थिरता | नमुना मंजुरीमध्ये अंतर्गत आणि बाह्य पृष्ठभागाचे दोन्ही निकष समाविष्ट करा |
एक-बदल नियम:बेसलाइन रेकॉर्ड करा, एक नियंत्रित व्हेरिएबल बदला, सामग्री ओळीतून प्रवास करण्यासाठी प्रतीक्षा करा, प्रभावित पाईप चिन्हांकित करा आणि पुन्हा मोजा. एकाच वेळी तापमान, केंद्रीकरण, व्हॅक्यूम आणि हाऊल-ऑफचे यादृच्छिक समायोजन कारण ओळखण्यासाठी आवश्यक पुरावे नष्ट करते.
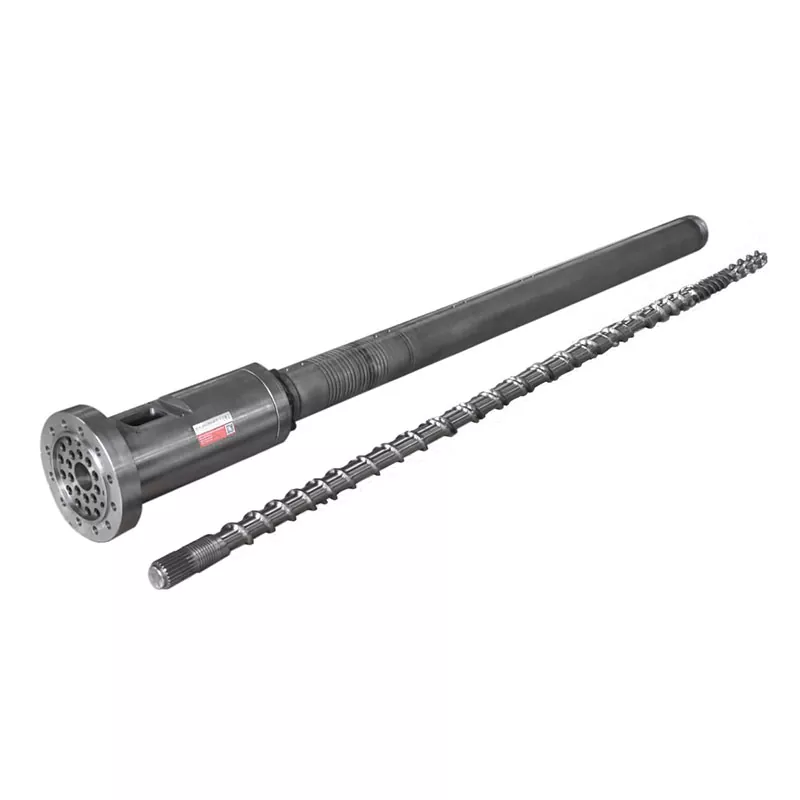
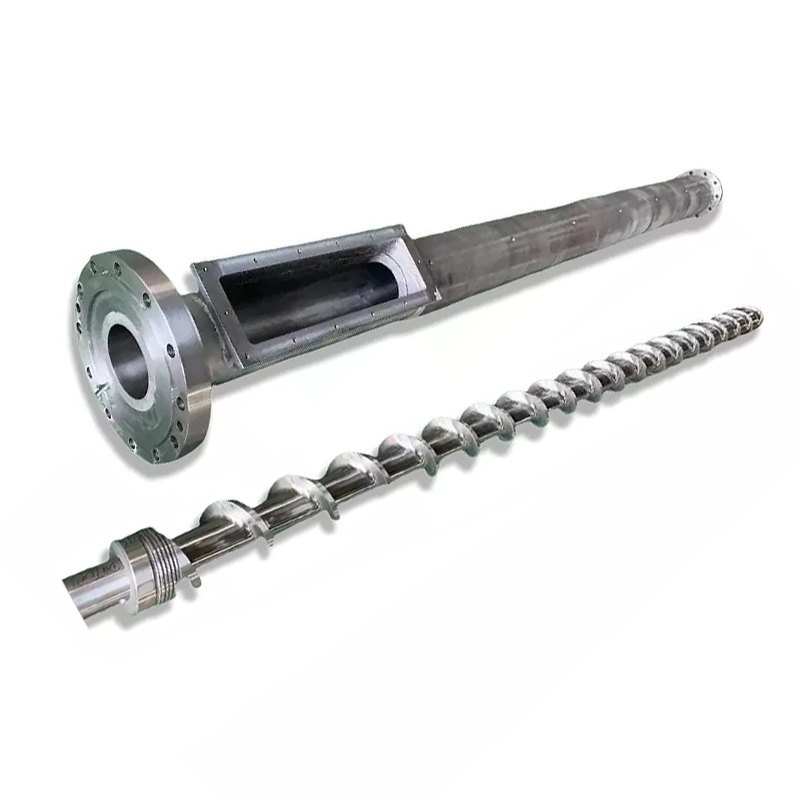
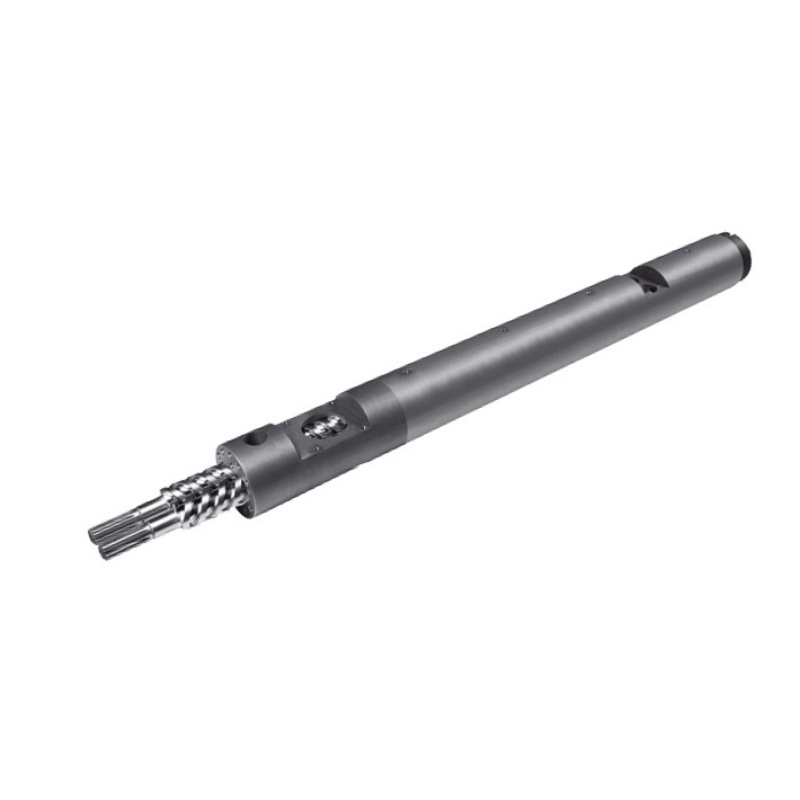
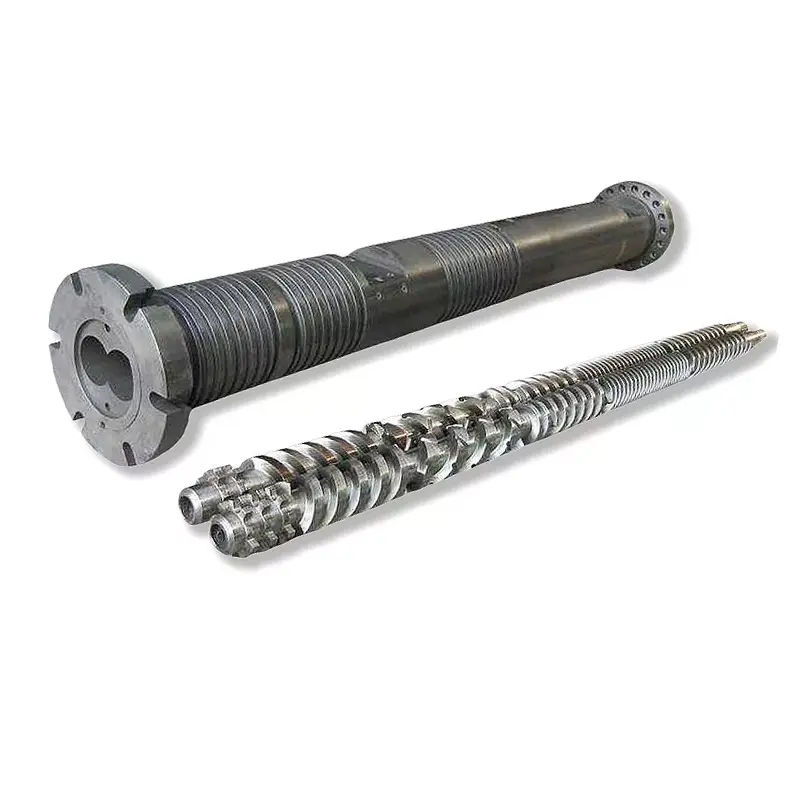
आउटपुट किंवा मेल्ट प्रेशर डोक्याच्या आधी अस्थिर असल्यास, स्क्रू आणि बॅरलची देखील तपासणी करा. नन्हैया पुरवठापीव्हीसी पाईप सिंगल स्क्रू, पीव्हीसी पाईप समांतर स्क्रू बॅरल्सआणिपीव्हीसी पाईप शंकूच्या आकाराचे ट्विन-स्क्रू बॅरल्स. जीर्ण किंवा अनुपयुक्त प्लॅस्टिकिझिंग विभागाची भरपाई करण्यासाठी डायची पुनर्रचना केली जाऊ नये.

पाईप एक्सट्रूजन डाय हेड RFQ चेकलिस्ट
संपूर्ण RFQ खरेदीदारास कमी आधारभूत किमतीची तुलना समावेशक कोटेशनसह करण्याऐवजी अभियांत्रिकी व्याप्तीची तुलना करू देते. खालील आयटम एका पुनरावृत्ती-नियंत्रित पॅकेजमध्ये ठेवा.
- उत्पादने ओळखा.प्रत्येक पाईप ओडी, वॉल रेंज, एसडीआर किंवा शेड्यूल, लेयर बांधकाम, रंग आणि अनुप्रयोग सूचीबद्ध करा. सामान्य उत्पादन आणि सर्वात कठीण आकार चिन्हांकित करा.
- मानक नाव द्या.अचूक मानक, भाग, संस्करण, राष्ट्रीय दत्तक आणि अंतर्गत रेखाचित्र द्या. तयार-पाईप तपासणी योजना संलग्न करा.
- साहित्य उघड करा.संपूर्ण PVC फॉर्म्युला किंवा अचूक PE, PP किंवा PPR ग्रेड, ॲडिटीव्ह, फिलर, रंगद्रव्य, पुनर्नवीनीकरण सामग्री आणि पुरवठादार डेटा शीट प्रदान करा.
- दर परिभाषित करा.प्रत्येक गंभीर उत्पादनासाठी निव्वळ विक्रीयोग्य आउटपुट आणि लाइन गती, तसेच उपलब्ध कूलिंग क्षमता आणि सामान्य ऑपरेटिंग शेड्यूल द्या.
- एक्सट्रूडरचे वर्णन करा.राज्य एकल, समांतर जुळे किंवा शंकूच्या आकाराचे जुळे स्क्रू; स्क्रू व्यास; मोटर शक्ती; सामान्य वितळणे दाब आणि तापमान; अडॅप्टर लेआउट; आणि वर्तमान प्रक्रिया मर्यादा.
- इंटरफेस नियंत्रित करा.फ्लँज, रजिस्टर, बोल्ट सर्कल, सीलिंग फेस, मेल्ट इनलेट, सेंटरची उंची, सेन्सर-पोर्ट आणि सपोर्ट ड्रॉइंग संलग्न करा.
- विद्युत तपशील निर्दिष्ट करा.हीटर व्होल्टेज आणि वारंवारता, थर्मोकूपल प्रकार, कनेक्टर मानक, नियंत्रक सुसंगतता, केबलची लांबी आणि लागू असल्यास धोकादायक-क्षेत्राची आवश्यकता सूचीबद्ध करा.
- डाउनस्ट्रीम लाइन दाखवा.कॅलिब्रेटरची परिमाणे, व्हॅक्यूम टाकी, कूलिंगची लांबी, स्प्रे किंवा विसर्जन व्यवस्था, हाऊल-ऑफ प्रकार, केंद्ररेखा आणि डाय एक्झिटपासूनचे अंतर समाविष्ट करा.
- चेंजओव्हर स्कोप निवडा.चेंज-पार्ट सेट, स्पेअर हीटर्स आणि सेन्सर, सील, फास्टनर्स, हाताळणी साधने, स्टोरेज रॅक आणि इच्छित आकार बदलण्याची प्रक्रिया सूचीबद्ध करा.
- दस्तऐवज परिभाषित करा.असेंबली आणि भाग रेखाचित्रे, सामग्रीचे बिल, सामग्री आणि उष्णता-उपचार नोंदी, मितीय तपासणी, इलेक्ट्रिकल सूची, ऑपरेटिंग सूचना आणि सुटे भागांची यादी विनंती करा.
- स्वीकृती चाचणी लिहा.राळ, सूत्र, पाईप आकार, रन कालावधी, आउटपुट, रेषेचा वेग, प्रक्रिया रेकॉर्ड, परिमाण सॅम्पलिंग आणि पास/फेल निकषांची नावे द्या.
- समर्थन स्पष्ट करा.इन्स्टॉलेशन मार्गदर्शन, कमिशनिंग जबाबदारी, ऑपरेटर प्रशिक्षण, रिमोट सहाय्य आणि डाय-हेड आणि पूर्ण-लाइन कार्यप्रदर्शन यांच्यातील सीमा यावर सहमत.
बदली चेतावणी:एक थकलेला डाय यापुढे त्याचे मूळ परिमाण जतन करू शकत नाही. मशीन इंटरफेस आणि एक चांगला ठेवलेल्या पाईपचे मोजमाप करा, कोणतेही मूळ रेखाचित्र शोधा आणि जुने डोके का बदलले जात आहे ते स्पष्ट करा. प्रत्येक जीर्ण परिमाण कॉपी करणे समान प्रवाह किंवा संरेखन समस्या पुनरुत्पादित करू शकते.
स्क्रू कॉन्फिगरेशन देखील मटेरियल ड्युटीशी जुळले पाहिजे. नन्हैया चा ब्राउझ कराएकच स्क्रू, समांतर दुहेरी स्क्रूआणिशंकूच्या आकाराचे ट्विन-स्क्रू बॅरल्सजेव्हा चौकशी संपूर्ण प्लास्टीझिंग विभाग समाविष्ट करते. ॲक्सेसरीज आणि कनेक्ट केलेल्या टूलिंगसाठी, वापराएक्सट्रूजन स्पेअर-पार्ट्स श्रेणी.
आपण विक्री करण्याची योजना करत असलेल्या उत्पादन स्थितीवर डोके स्वीकारा
आयामी तपासणी हे सिद्ध करते की उत्पादित घटक रेखाचित्राशी जुळतात. विशिष्ट कंपाऊंड संपूर्ण रेषेतून कसे वाहते हे सिद्ध होत नाही. ध्वनी स्वीकृती योजनेचे दोन भाग असतात: घटक पडताळणी आणि उत्पादन चालवणे.
| स्वीकृती टप्पा | काय सत्यापित करावे | ठेवण्यासाठी रेकॉर्ड |
|---|---|---|
| दस्तऐवज पुनरावलोकन | मंजूर रेखांकन पुनरावृत्ती, साहित्याचे बिल, बदल-भाग मॅट्रिक्स, हीटर आणि सेन्सर सूची, हस्तपुस्तिका आणि अतिरिक्त कार्यक्षेत्र | स्वाक्षरी केलेले दस्तऐवज रजिस्टर |
| घटक तपासणी | गंभीर इंटरफेस, केंद्रित वैशिष्ट्ये, सीलिंग चेहरे, फास्टनर्स, पोर्ट्स, सामग्री, उपचार आणि दृश्यमान प्रवाह-पृष्ठभाग स्थिती | क्रमाने निर्दिष्ट केलेल्या आयामी आणि सामग्री किंवा उपचार रेकॉर्ड |
| विधानसभा तपासणी | फिट, ओरिएंटेशन, हीटर इन्स्टॉलेशन, सेन्सर इन्सर्टेशन, सेंटरिंग मूव्हमेंट, सपोर्ट, लिफ्टिंग आणि ऍक्सेस | छायाचित्रांसह विधानसभा चेकलिस्ट |
| उष्णता-अप तपासणी | झोन ओळख, नियंत्रक प्रतिसाद, सेन्सर वाचन, वर्तमान ड्रॉ आणि थर्मल स्थिरता | झोन नकाशा आणि स्थिर वाचन |
| उत्पादन चालवा | सहमत सामग्री, पाईप आकार, आउटपुट, लाइन गती, तापमान, वितळणे दाब, मोटर लोड, व्हॅक्यूम आणि थंड स्थिती | वेळ-आधारित प्रक्रिया पत्रक आणि राखून ठेवलेले नमुने |
| पाईप तपासणी | OD, घड्याळाच्या एकाधिक स्थानांवर भिंत, अंडाकृती, प्रति लांबी वस्तुमान, आतील आणि बाह्य पृष्ठभाग, सरळपणा आणि आवश्यक मानक चाचण्या | नमुना स्थिती आणि उत्पादन वेळेशी संबंधित तपासणी अहवाल |
| नियमित ऑपरेशन | स्टार्ट-अप, मध्यभागी सुधारणा, एक सामान्य थांबा, सुरक्षित विघटन किंवा एक मान्य आकार बदल | ऑपरेटर साइन-ऑफ आणि ओपन-आयटम सूची |
जेव्हा व्यावहारिक असेल तेव्हा खरेदीदाराचे सामान्य सूत्र वापरा. पर्यायी सामग्री आवश्यक असल्यास, फरक रेकॉर्ड करा आणि चाचणी काय सिद्ध करते ते मर्यादित करा. यशस्वी पीई रन पीव्हीसी फॉर्म्युला प्रमाणित करत नाही आणि जाड-भिंत कमी-स्पीड उत्पादन पातळ-भिंती उच्च-स्पीड स्थिती सिद्ध करत नाही.
आमचे कारखाना दृश्य:आम्ही कमाल आउटपुटवर एका संक्षिप्त डिस्प्लेपेक्षा शोधता येण्यायोग्य मापांसह स्थिर रनला प्राधान्य देतो. दाब स्थिर झाला पाहिजे, वॉल रीडिंग कंट्रोल करण्यायोग्य राहिले पाहिजे, हीटर्स असामान्यपणे सायकल चालवू नयेत आणि थंड केलेल्या पाईपने मान्य तपासणी पूर्ण केली पाहिजे. तो परिणाम दोन्ही बाजूंना उपयुक्त हँडओव्हर पॉइंट देतो.


वारंवार विचारले जाणारे प्रश्न
पाईप एक्सट्रुजन डाय हेड उद्धृत करण्यासाठी कोणती माहिती आवश्यक आहे?
पॉलिमर ग्रेड आणि फॉर्म्युला, पाईप स्टँडर्ड, पूर्ण आकार आणि वॉल रेंज, टार्गेट आउटपुट आणि लाइन स्पीड, एक्सट्रूडर प्रकार, मेल्ट इनलेट आणि फ्लँज ड्रॉइंग, हीटर व्होल्टेज, सेन्सर आवश्यकता, डाउनस्ट्रीम कॅलिब्रेशन तपशील, पसंतीचे बदल भाग आणि स्वीकृती योजना पाठवा. वर्तमान कनेक्शनचे फोटो आणि मोजलेले रेखाचित्र देखील बदली प्रकल्पांसाठी उपयुक्त आहेत.
एक पाईप डाय हेड पीव्हीसी, पीई आणि पीपीआर चालवू शकते?
संकुचितपणे परिभाषित केलेल्या प्रकल्पात सामायिक बाह्य भाग तांत्रिकदृष्ट्या शक्य आहे, परंतु PVC, PE आणि PPR समान प्रवाह, थर्मल किंवा आकारमान परिस्थिती निर्माण करत नाहीत. आम्ही प्रथम संपूर्ण फॉर्म्युलेशन, आउटपुट, आकार श्रेणी, प्रवाह-मार्ग आवश्यकता आणि साफसफाईची पद्धत यांची तुलना करतो. वेगळे टूलिंग किंवा वेगळे हेड सुरक्षित उत्पादन पर्याय असू शकतात.
पाईपचा डायमीटर अंतिम पाईप व्यासाच्या बरोबरीचा आहे का?
सहसा नाही. डाय सोडल्यानंतर गरम नळी बदलते कारण वितळते, खाली येते, कॅलिब्रेटरमध्ये प्रवेश करते आणि थंड होते. आवश्यक डाय आणि मँडरेल परिमाणे सामग्री, आउटपुट, लाइन स्पीड, व्हॅक्यूम साइझिंग आणि कूलिंग सिस्टमसह डिझाइन केले पाहिजेत, थेट नाममात्र पाईप आकारावरून कॉपी केले जाणे आवश्यक आहे.
केवळ डाय हेड पाईपच्या भिंतीची जाडी आणि ओव्हॅलिटीची हमी देऊ शकते?
नाही. डाय हेड कंकणाकृती वितळण्याचे वितरण स्थापित करते, परंतु भिंतीची अंतिम जाडी आणि अंडाकृती देखील वितळण्याची स्थिरता, मध्यभागी, तापमान संतुलन, कॅलिब्रेटर स्थिती, व्हॅक्यूम, कूलिंग, हाऊल-ऑफ संरेखन आणि रेषेचा वेग यावर अवलंबून असते. स्वीकृतीने संपूर्ण ऑपरेटिंग लाइनची चाचणी घेतली पाहिजे.
एक्सट्रूझन डाय हेड्ससाठी नन्हैया कोणती सामग्री वापरतात?
नन्हैयाच्या जनरल एक्सट्रूडर डाय हेड पेजवर 38CrMoAl नाइट्राइडिंग आणि HV950 ते HV1000 च्या पृष्ठभागाच्या कडकपणाची सूची आहे. समर्पित पाईप एक्सट्रूजन डाय हेडचे वर्णन कठोर पृष्ठभागांसह मिश्रित स्टील म्हणून केले जाते. अंतिम सामग्री, उष्मा उपचार आणि ओले-पृष्ठभाग आवश्यकता मंजूर केलेल्या तपशीलांमध्ये राळ, ऍडिटीव्ह आणि साफसफाईच्या पद्धतीसाठी पुष्टी केली पाहिजे.
मी अनेक आकारांच्या इन्सर्टसह किंवा अनेक पूर्ण हेड असलेले एक डाय हेड खरेदी करावे?
जेव्हा आकार श्रेणी, आउटपुट आणि साफसफाईची दिनचर्या एका शरीराला जास्त समायोजन न करता काम कव्हर करण्यास अनुमती देते तेव्हा बदललेले भाग वापरा. जेव्हा उत्पादने व्यास, पॉलिमर, आउटपुट, लेयर स्ट्रक्चर किंवा चेंजओव्हर फ्रिक्वेन्सीमध्ये मोठ्या प्रमाणात भिन्न असतात तेव्हा वेगळे हेड अर्थपूर्ण होऊ शकतात. एकूण बदलाची वेळ आणि उत्पादन जोखीम यांची तुलना करा, केवळ टूलिंग किंमत नाही.
पाईप एक्सट्रुजन डाय हेड कसे स्वीकारले पाहिजे?
रेखाचित्र, साहित्य, उपचार, हीटर, सेन्सर, फ्लँज आणि फ्लो-पाथ तपासणीसह प्रारंभ करा. नंतर निर्दिष्ट पाईप आकार, आउटपुट आणि लाइन गतीवर सहमत उत्पादन सामग्री चालवा. रेकॉर्ड तापमान, वितळणे दाब, परिघाभोवती भिंतीचे वाचन, बाहेरील व्यास, अंडाकृती, पृष्ठभागाची स्थिती, प्रति लांबी वस्तुमान आणि लक्ष्य पाईप मानकानुसार आवश्यक असलेल्या कोणत्याही चाचण्या.
बाहेर काढलेल्या पाईपच्या भिंतीची एक बाजू जाड कशामुळे होते?
संभाव्य कारणांमध्ये डाय किंवा मँड्रेल चुकीचे-केंद्रीकरण, परिघीय तापमान असंतुलन, असमान वितळणे, प्रवाह मार्गामध्ये ठेवी किंवा नुकसान, अस्थिर एक्सट्रूडर आउटपुट, कॅलिब्रेटर चुकीचे संरेखन, असमान व्हॅक्यूम किंवा कूलिंग आणि हॉल-ऑफ चुकीचे संरेखन यांचा समावेश आहे. डाउनस्ट्रीम समस्या लपवण्यासाठी सेंटरिंग बोल्ट वापरण्यापूर्वी ट्रेंड तपासा.
नन्हैयाचे वर्तमान उत्पादन, उपकरणे आणि सेवा माहितीवरून तयार केलेली तांत्रिक सामग्री, केवळ अधिकृत ISO पाईप-मानक पृष्ठांद्वारे समर्थित. अंतिम डाई भूमिती, साहित्य, उपचार, परिमाणे आणि स्वीकृती निकष मंजूर प्रकल्प विनिर्देशानुसार परिभाषित केले जातात.