उत्पादनाच्या फोटोमधून आणि बाहेरील परिमाणांमधून WPC मोल्ड निवडला जाऊ शकत नाही. टूलिंग लाकूड-प्लास्टिक फॉर्म्युला, प्रोफाइल विभाग, आउटपुट, एक्सट्रूडर डिस्चार्ज, कॅलिब्रेशन पद्धत, कूलिंग लाइन आणि तयार बोर्ड किंवा प्रोफाइलसाठी वापरल्या जाणाऱ्या कार्यप्रदर्शन चाचण्यांशी जुळले पाहिजे.


जलद उत्तर
खरेदी करण्यासाठी एWPC एक्सट्रूजन मोल्ड, सहिष्णुतेसह अंतिम क्रॉस-सेक्शन, संपूर्ण पॉलिमर आणि वुड-फिलर फॉर्म्युला, सामग्री तयार करण्याची पद्धत, लक्ष्य आउटपुट आणि लाइन स्पीड, एक्सट्रूडर इंटरफेस, डाउनस्ट्रीम कूलिंग लेआउट आणि तयार-उत्पादन स्वीकार्य योजना पाठवा. रेखांकनावरील दृश्यमान पृष्ठभाग, गंभीर भिंती, अंतर्गत बरगड्या, पोकळी, त्रिज्या आणि कोणतेही एम्बॉसिंग किंवा सँडिंग भत्ता चिन्हांकित करा.
केवळ कोरड्या मितीय अहवालातून टूलिंग स्वीकारू नका. अभिप्रेत असलेल्या रेषेद्वारे सहमत सूत्र चालवा, प्रोफाइल थंड होऊ द्या, नंतर परिमाणे, भिंत आणि बरगडी जाडी, सरळपणा, वळण, पृष्ठभागाची स्थिती आणि प्रति लांबी वस्तुमान मोजा. उत्पादन कामगिरी चाचण्या तयार-उत्पादन निर्मात्याची जबाबदारी राहते.
एक फॉर्मिंग सिस्टम खरेदी करा, स्टीलचे वेगळे ब्लॉक नाही
डब्ल्यूपीसी मेल्ट एक्सट्रूडरमधून बाहेर पडल्यामुळे एक्सट्रूजन मोल्ड हॉट प्रोफाइल तयार करतो. ते प्रोफाइल अजूनही मऊ आहे आणि आकार बदलण्यास सक्षम आहे. कॅलिब्रेटर, कूलिंग सेक्शन, सपोर्ट, हाऊल-ऑफ आणि कटिंग इक्विपमेंट नंतर ते धरून स्थिर करा. बेंचवर योग्य दिसणारा डाय एक अस्थिर प्रोफाइल तयार करू शकतो जर ते डाउनस्ट्रीम भाग त्याच्याशी जुळत नाहीत.
नन्हैयाची WPC मोल्ड रेंज कठोर आणि पॉलिश केलेल्या पृष्ठभागासह स्टील बॉडी वापरते. मोल्ड सीएनसी मशीन केलेले आहेत आणि उष्णता उपचारित आहेत आणि पर्यायी कूलिंग चॅनेल उपलब्ध आहेत. उत्पादनाच्या व्याप्तीमध्ये शीट, बोर्ड आणि प्रोफाइल समाविष्ट आहेत, ज्यामध्ये डेकिंग, फेंसिंग, पॅनल्स आणि लाकडी फिलरसह PE किंवा PP पासून बनविलेले बाह्य-फर्निचर घटक समाविष्ट आहेत.
| वस्तू खरेदी करा | त्याचे काम | अवतरणात काय दिसले पाहिजे |
|---|---|---|
| अडॅप्टर आणि इनलेट | एक्सट्रूडर डिस्चार्जला प्रोफाइल फ्लो पाथशी जोडते | फ्लँज, बोल्ट पॅटर्न, रजिस्टर, सील, मेल्ट इनलेट, सेंटरची उंची, हीटर आणि सेन्सर तपशील |
| एक्सट्रूजन मरतात | वितळणे वितरित करते आणि हॉट प्रोफाइल विभाग तयार करते | बॉडी आणि इन्सर्ट ड्रॉइंग, मटेरियल, ट्रीटमेंट, हीटिंग झोन, फ्लो-सर्फेस फिनिश आणि ॲडजस्टमेंट पॉइंट्स |
| कॅलिब्रेटर किंवा साइझिंग टूलिंग | लवकर कूलिंग दरम्यान गंभीर पृष्ठभाग आणि परिमाणांना समर्थन देते | विभागांची संख्या, संपर्क पृष्ठभाग, व्हॅक्यूम किंवा पाण्याचे कनेक्शन, समायोजन आणि माउंटिंग |
| कूलिंग टूलिंग | प्रोफाइल समर्थित असताना उष्णता काढून टाकते | कूलिंग चॅनेल, पाण्याची आवश्यकता, टाकी किंवा प्लेट लेआउट आणि कनेक्शन आकार |
| भाग बदला | नियोजित उत्पादन प्रकारांना अनुमती देते किंवा नियमित पोशाख आयटम पुनर्स्थित करते | रेखाचित्र संख्या, सुसंगतता मॅट्रिक्स, अतिरिक्त प्रमाण आणि बदल प्रक्रिया |
| हाताळणी आणि समर्थन | टूलींगला स्थान देते आणि एक्सट्रूडर कनेक्शनचे संरक्षण करते | पार्ट वेट्स, लिफ्टिंग पॉइंट्स, स्टँड, रेल, सेंटरलाइन ऍडजस्टमेंट आणि स्टोरेज फिक्स्चर |
| दस्तऐवजीकरण | उत्पादन, स्थापना, ऑपरेशन आणि भविष्यातील प्रतिस्थापन नियंत्रित करते | मंजूर रेखाचित्रे, साहित्याचे बिल, तपासणी रेकॉर्ड, मॅन्युअल आणि स्पेअर-पार्ट्सची यादी |
आमचे कारखाना दृश्य:"WPC मोल्डचा एक संच" हा वाक्यांश किंमतींच्या तुलनेत खूपच अस्पष्ट आहे. एक पुरवठादार फक्त गरम झालेल्या डाय बॉडीचा उल्लेख करू शकतो. दुसऱ्यामध्ये ॲडॉप्टर, अनेक कॅलिब्रेटर, कूलिंग प्लेट्स, सपोर्ट्स, स्पेअर हीटर्स आणि चालू मार्गदर्शनाचा समावेश असू शकतो. एकूण तुलना करण्यापूर्वी आम्ही खरेदीदाराला लाइन-आयटमच्या व्याप्तीची तुलना करण्यास सांगतो.



अंतिम प्रोफाइल रेखांकन हा प्रारंभ बिंदू आहे
कॅटलॉग फोटो उत्पादनाचे कुटुंब दाखवतो, परंतु तो टूलिंग नियंत्रित करणारी माहिती लपवतो. आम्हाला परिमाण आणि सहिष्णुतेसह विभाग दृश्य आवश्यक आहे. रेखाचित्राने क्लिप, फास्टनर्स, फ्रेम्स किंवा इतर प्रोफाईलशी जुळणारे पृष्ठभाग देखील ओळखले पाहिजे कारण ती वैशिष्ट्ये बहुतेक वेळा सजावटीच्या चेहऱ्यापेक्षा अधिक कडक नियंत्रणास पात्र असतात.
पोकळ प्रोफाइलसाठी, प्रत्येक भिंत आणि वेब परिमाण द्या. कलात्मक नमुना म्हणून अंतर्गत पोकळी सोडू नका. त्यांची भूमिती सामग्रीचे वितरण, थंडपणा, कडकपणा, प्रोफाइल वजन आणि हाऊल-ऑफ अंतर्गत विभाग कसा वागतो यावर परिणाम करते.
- एकूण रुंदी, उंची आणि प्रोफाइल अभिमुखता
- प्रत्येक बाहेरील चेहऱ्यावर भिंतीची जाडी
- अंतर्गत वेब जाडी आणि स्थिती
- पोकळीचा आकार, प्रमाण आणि भूमिती
- कोपरा आणि अंतर्गत त्रिज्या
- ग्रूव्ह, जीभ, क्लिप आणि फास्टनर झोन
- गंभीर सहिष्णुता आणि तपासणी डेटा
- अनुमत धनुष्य, पिळणे आणि सरळपणा
- प्रति युनिट लांबी लक्ष्य वस्तुमान
- दृश्यमान चेहरे आणि पृष्ठभाग-दोष मर्यादा
- एम्बॉसिंग, सँडिंग किंवा ब्रशिंग भत्ता
- कट लांबी आणि डाउनस्ट्रीम कटिंग पद्धत
- घन, पोकळ, आच्छादित किंवा सह-बाह्य बांधकाम
- मंजूर मास्टर नमुना आणि पुनरावृत्ती तारीख
कोल्ड फिनिश केलेल्या प्रोफाइलची प्रत म्हणून डाय ओपनिंग मशीन करू नका.हॉट डब्ल्यूपीसी विभाग डाय स्वेल, ड्रॉडाउन, कॅलिब्रेशन आणि कूलिंगद्वारे बदलू शकतो. टूलिंग नुकसान भरपाई वास्तविक सूत्र, आउटपुट आणि डाउनस्ट्रीम सिस्टमच्या आसपास विकसित करणे आवश्यक आहे.
आमचे कारखाना दृश्य:एक स्वच्छ 3D प्रस्तुतीकरण विक्रीसाठी उपयुक्त आहे, परंतु ते खराब उत्पादन दस्तऐवज आहे. आम्ही विचारतो की कोणते पृष्ठभाग दुसऱ्या भागासह एकत्र येतात, कोणती भिंत मजबुती नियंत्रित करते, ग्राहकाला कोणता चेहरा दिसतो आणि वनस्पती कुठे भिन्नता स्वीकारू शकते. प्रत्येक ओळीवर समान घट्ट सहनशीलता ठेवण्यापेक्षा तो प्राधान्य नकाशा अधिक उपयुक्त आहे.


WPC हे सूत्रांचे कुटुंब आहे, एक कच्चा माल नाही
टूलिंग मेकरला WPC अक्षरांपेक्षा अधिक आवश्यक आहे. पॉलिमर पीई, पीपी किंवा पीव्हीसी असू शकते. लाकूड घटक प्रजाती, कण फॉर्म, आकार वितरण आणि आर्द्रता स्थितीत भिन्न असू शकतात. सूत्रांमध्ये खनिज फिलर, वंगण, कपलिंग एजंट, रंगद्रव्य, स्टॅबिलायझर, फोमिंग एजंट किंवा पुनर्नवीनीकरण सामग्री देखील असू शकते.
नन्हैयाचे डब्ल्यूपीसी मोल्ड पेज PE आणि PP ला लाकूड फिलरसह लक्ष्य सामग्री म्हणून ओळखते. त्याचे उत्पादन आणि अनुप्रयोग श्रेणी पीव्हीसी फोम बोर्ड आणि विशेष पीई लाकूड-प्लास्टिक प्रक्रिया देखील समाविष्ट करते. तंतोतंत उत्पादन सूत्र द्या जेणेकरुन साचा त्यात प्रवेश करणार्या सामग्रीसाठी डिझाइन केला जाईल.
| फॉर्म्युला इनपुट | टूलिंग सप्लायरला याची गरज का आहे | काय पाठवायचे |
|---|---|---|
| मॅट्रिक्स पॉलिमर | मेल्ट वर्तन, तापमान विंडो, ड्रॉडाउन आणि कूलिंग प्रतिसाद बदलते | अचूक राळ ग्रेड, पुरवठादार डेटा शीट आणि टक्केवारी |
| लाकूड घटक | फीड वर्तन, प्रवाह प्रतिरोध, ओलावा भार आणि पृष्ठभाग देखावा प्रभावित करते | लाकडाचा प्रकार, पीठ किंवा फायबर, कण श्रेणी, मोठ्या प्रमाणात घनता, ओलावा स्थिती आणि टक्केवारी |
| खनिज फिलर | स्निग्धता, वजन, पोशाख आणि पृष्ठभाग बदलते | साहित्याचे नाव, कण डेटा, उपचार आणि टक्केवारी |
| वंगण आणि प्रक्रिया मदत | डाई रिलीज, दाब, पृष्ठभाग आणि डाउनस्ट्रीम उपचारांवर प्रभाव पडतो | उत्पादनाचे नाव, जोडण्याचा दर आणि मिश्रणाचा क्रम |
| कपलिंग एजंट आणि स्टॅबिलायझर | कंपाऊंड आणि अंतिम उत्पादन कामगिरी बदलते | ग्रेड आणि टक्केवारी, तसेच कोणतीही प्रक्रिया निर्बंध |
| रंगद्रव्य किंवा टोपीचा थर | दृश्यमान पृष्ठभाग, थर्मल प्रतिसाद आणि सह-एक्सट्रूजन लेआउट प्रभावित करते | रंग प्रणाली, स्तर जाडी लक्ष्य, सह-एक्सट्रूडर स्थिती आणि प्रवाह प्रमाण |
| पुनर्नवीनीकरण सामग्री | चिकटपणा, दूषितता आणि आर्द्रता भिन्नता जोडू शकते | स्रोत, तयारी, कमाल टक्केवारी आणि भरपूर फरक |
| फोमिंग सिस्टम | घनता विकास, दबाव आणि आयामी पुनर्प्राप्ती बदलते | संपूर्ण सूत्रीकरण, लक्ष्य घनता आणि प्रक्रिया विंडो |
यू.एस. डिपार्टमेंट ऑफ एग्रीकल्चरच्या फॉरेस्ट प्रॉडक्ट्स प्रयोगशाळेने स्पष्ट केले आहे की प्रक्रिया करण्यापूर्वी, वेगळ्या कंपाऊंडिंग स्टेप दरम्यान किंवा इन-लाइन एक्सट्रूजन प्रक्रियेमध्ये WPC ओलावा काढून टाकला जाऊ शकतो. त्याच्या तांत्रिक अध्यायात असेही नमूद केले आहे की डब्ल्यूपीसी उत्पादक वेगवेगळ्या उपकरणांचे मार्ग वापरतात, ज्यामध्ये सिंगल स्क्रू, वन-स्टेप ट्विन-स्क्रू कंपाउंडिंग आणि प्रोफाइलिंग आणि टँडम सिस्टमसह प्री-कम्पाउंड पेलेटचा समावेश आहे. साचा त्याच्या वितळणा-या मार्गाशी जुळला पाहिजे.
संदर्भ सूत्र नियम:टूलिंग करारामध्ये एक मंजूर सूत्र आणि तयारी पद्धत ठेवा. भविष्यातील बदल शक्य आहेत, परंतु जेव्हा दबाव, पृष्ठभाग, परिमाणे किंवा आउटपुट बदलतात तेव्हा संघाला आधाररेखा आवश्यक असते.
RFQ मध्ये ओलावा स्वतःची ओळ पात्र आहे. बुडबुडे, पिनहोल्स आणि बुरशीची अस्थिर पृष्ठभाग साठवण, कोरडे, मिसळणे, आहार देणे किंवा बाहेर काढणे सुरू होऊ शकते. पॉलिश केलेला प्रवाह पृष्ठभाग कंपाऊंडमध्ये राहिलेले पाणी काढून टाकू शकत नाही.
WPC वितळण्याच्या पद्धतीशी साचा जुळवा
सिंगल-स्क्रू प्रोफाइलरद्वारे चालणारी प्री-कंपाउंडेड डब्ल्यूपीसी गोळी एका दुहेरी-स्क्रू प्रक्रियेत मिश्रित आणि आकाराच्या कोरड्या मिश्रणापेक्षा वेगळ्या पद्धतीने साच्यापर्यंत पोहोचते. आउटपुटमध्ये भिन्न दाब स्थिरता, तापमान वितरण आणि स्क्रीन प्रतिबंधासाठी संवेदनशीलता असू शकते. मोल्ड सप्लायरला एक्सट्रूडर आणि ॲडॉप्टरचे पुनरावलोकन करण्यास सांगा, केवळ प्रोफाइलचे नाही.
| उत्पादन मार्ग | ठराविक खरेदी फोकस | मोल्ड इनलेटवर आवश्यक माहिती |
|---|---|---|
| प्री-कम्पाउंड पेलेट्स आणि सिंगल-स्क्रू प्रोफाइलिंग | स्थिर संदेश देणे, वितळणे, दाब निर्माण करणे आणि प्रोफाइल तयार करणे | पॅलेट ग्रेड, ओलावा, स्क्रू व्यास, आउटपुट, वितळलेले तापमान, दाब श्रेणी आणि गाळण्याची प्रक्रिया |
| वन-स्टेप ट्विन-स्क्रू कंपाउंडिंग आणि प्रोफाइलिंग | आहार देणे, मिसळणे, ओलावा काढून टाकणे आणि एक सतत मार्गाने तयार करणे | संपूर्ण सूत्र, फीडर योजना, व्हेंटिंग, स्क्रू कॉन्फिगरेशन, डिस्चार्ज प्रेशर, तापमान आणि दर फरक |
| टँडम एक्सट्रूझन | अंतिम दाब आणि प्रोफाइलिंग ड्युटीपासून कंपाउंडिंग किंवा ड्रायिंग ड्युटी वेगळे करा | हस्तांतरण पद्धत, द्वितीय-एक्सट्रूडर डेटा, वितळण्याची स्थिती, नियंत्रण तर्कशास्त्र आणि अस्वस्थ हाताळणी |
| को-एक्सट्रुडेड कॅप किंवा फंक्शनल लेयर | प्रोफाइलभोवती स्थिर स्तर वितरण आणि आसंजन | कोर आणि कॅप सूत्रे, प्रवाह प्रमाण, इनलेट अभिमुखता, वैयक्तिक दाब आणि स्तर-जाडी स्वीकृती |
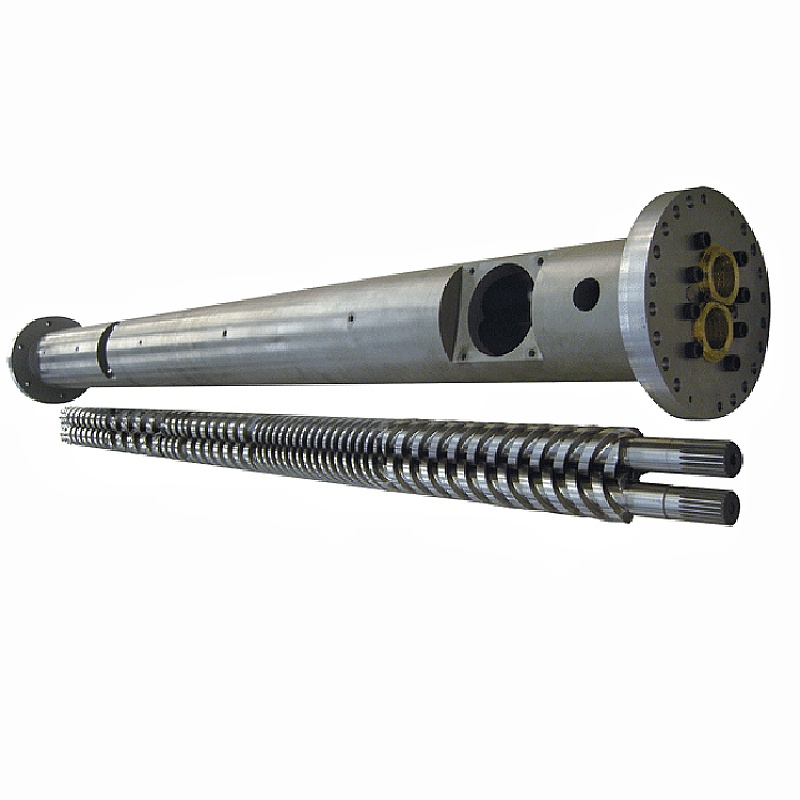
नन्हैया पुरवठाएकच स्क्रू, समांतर दुहेरी स्क्रू, शंकूच्या आकाराचे ट्विन-स्क्रू बॅरल्सआणिप्लास्टिक एक्सट्रूडर मशीन. प्रक्रियेच्या कामानुसार प्लॅस्टिकिझिंग विभाग निवडा. नंतर विभाग राखू शकेल अशा वितळलेल्या स्थितीभोवती साचा तयार करा.
अपघर्षक लाकूड आणि खनिजांनी भरलेल्या सूत्रांसाठी, मोल्ड प्रतिबंध वाढवण्यापूर्वी स्क्रू आणि बॅरल वेअर पॅकेजचे पुनरावलोकन करा. नन्हैयाचे विद्यमान मार्गदर्शक,डब्ल्यूपीसी एक्स्ट्रुजनसाठी स्क्रू बॅरल: लाकूड-प्लास्टिक पोशाख कसे थांबवायचे, या लेखातील प्रोफाइल-टूलिंग निर्णयांची नक्कल न करता व्हेंटिंग, तापमान आणि पृष्ठभागाची निवड समाविष्ट करते.
आमचे कारखाना दृश्य:जेव्हा नवीन साचा दबाव वाढवतो, तेव्हा बहुतेकदा डायला लगेच दोष दिला जातो. कधी कधी निर्बंध चुकीचे असतात. कधीकधी स्क्रू विनंती केलेल्या दराने एकसमान, पूर्णपणे तयार वितळवू शकत नाही. आम्ही बदलांपूर्वी आणि नंतरच्या दाबांची तुलना करतो, स्क्रीन आणि सामग्रीची स्थिती तपासतो आणि प्रवाह मार्ग पुन्हा कापण्यापूर्वी खरे नेट आउटपुटची पुष्टी करतो.

डाय एक्झिटवर प्रोफाइल फ्लो एकत्र येणे आवश्यक आहे
WPC प्रोफाइलमध्ये एका विभागात जाड बाहेरील भिंती, पातळ अंतर्गत जाळे, खोल खोबणी आणि लहान कोपरे असू शकतात. प्रत्येक मार्ग प्रवाहाला वेगळ्या प्रकारे प्रतिकार करतो. जर वितळणे एका भागात खूप लवकर आणि दुसऱ्या भागात खूप हळू पोहोचले तर, प्रोफाइल ओढू शकते, वळवू शकते, फाटू शकते किंवा असमान घनता आणि पृष्ठभाग दर्शवू शकते.
टूलींग डिझाइनमध्ये विभाग समतोल करण्यासाठी संक्रमण आकार आणि स्थानिक प्रवाह प्रतिकार वापरला जातो. प्रत्येक अंतर्गत बिंदूवर लक्ष्य समान गती नाही. लक्ष्य हे बाहेर पडताना एक स्थिर प्रोफाइल आहे ज्याला कॅलिब्रेटर जास्त दुरुस्तीशिवाय समर्थन देऊ शकते.
बाहेरील भिंती
दृश्यमान चेहऱ्यांना स्थिर पुरवठा आणि डाय ओठावर योग्य पृष्ठभाग आवश्यक आहे. जाड विभाग देखील कॅलिब्रेटरमध्ये अधिक उष्णता वाहून नेतात आणि पातळ वैशिष्ट्यांपेक्षा हळू हळू थंड होऊ शकतात.
अंतर्गत जाळे
पातळ बरगड्या अपूर्ण भरणे किंवा फाटणे असुरक्षित आहेत. त्यांचे फीड मार्ग, जंक्शन आणि डाउनस्ट्रीम समर्थन टूलिंग आणि स्वीकृती रेखाचित्रांमध्ये दृश्यमान असले पाहिजेत.
खोबणी आणि कोपरे
लहान वैशिष्ट्ये स्थानिक प्रवाह वाढवू शकतात आणि समस्या पूर्ण करू शकतात. फंक्शनल कडा चिन्हांकित करा जेणेकरुन टूल दुरुस्ती नॉनक्रिटिकल पृष्ठभाग सुधारण्याऐवजी फिटचे संरक्षण करेल.



आमचे कारखाना दृश्य:साचा सुधारण्यासाठी मोजलेले कारण असावे. प्रोफाइल जड, पातळ, वेगवान, मंद किंवा विकृत कुठे आहे ते आम्ही चिन्हांकित करतो, त्यानंतर जबाबदार प्रवाह क्षेत्र नियंत्रित चरणांमध्ये बदलतो. डाय ओठ पीसणे कारण प्रोफाइल "चुकीचे दिसते" एक दोष दुसऱ्यासाठी बदलू शकते आणि पुढील सेटसाठी आवश्यक रेकॉर्ड काढून टाकते.
कॅलिब्रेशन आणि कूलिंग शीत प्रोफाइल निर्धारित करते
एक्सट्रूजन डाय एक गरम विभाग बनवते. उष्णता सामग्री सोडते तेव्हा कॅलिब्रेटर गंभीर पृष्ठभागांची स्थापना आणि समर्थन करते. प्लेट्स, टाक्या किंवा स्प्रे विभागांमधून कूलिंग चालू राहते आणि हाऊल-ऑफ प्रोफाइलला नियंत्रित तणावाखाली हलवते. या घटकांनी केंद्ररेखा आणि गती संदर्भ सामायिक करणे आवश्यक आहे.
नन्हैया त्याच्या WPC मोल्ड्समध्ये पर्यायी कूलिंग चॅनेल ऑफर करतो. प्रत्येक सर्किटचा उद्देश, इनलेट आणि आउटलेट आकार, पाण्याच्या गुणवत्तेची आवश्यकता, ऑपरेटिंग तापमान आणि उपलब्ध प्रवाह निर्दिष्ट करा. प्लांटने स्केल किंवा मोडतोड गोळा करणाऱ्या चॅनेलच्या साफसफाईसाठी प्रवेशाची योजना देखील केली पाहिजे.
| डाउनस्ट्रीम इनपुट | प्रोफाइलवर प्रभाव | प्रदान करण्यासाठी खरेदीदार डेटा |
|---|---|---|
| कॅलिब्रेटर संपर्क आणि समर्थन | विभाग थंड झाल्यावर निवडलेले चेहरे, खोबणी, कडा किंवा पोकळी धरून ठेवतात | कॅलिब्रेटर रेखाचित्र, लांबी, टप्प्यांची संख्या, व्हॅक्यूम पद्धत आणि समायोजन श्रेणी |
| थंड पाण्याची स्थिती | उष्णता-निकाल दर आणि आयामी स्थिरीकरण बदलते | पुरवठा तापमान श्रेणी, प्रवाह, दाब, पाण्याची गुणवत्ता आणि पुन: परिसंचरण प्रणाली |
| डाय ते कॅलिब्रेटरपर्यंतचे अंतर | आकार बदलण्यापूर्वी असमर्थित हॉट-प्रोफाइल वर्तन बदलते | लाइन लेआउट, समायोजन श्रेणी आणि स्टार्ट-अप प्रवेश |
| हाऊल-ऑफ प्रकार आणि संरेखन | रेषेचा वेग सेट करते आणि प्रोफाइल असमानपणे खेचू शकते | बेल्ट किंवा ट्रॅक लेआउट, गती श्रेणी, संपर्क लांबी आणि मध्यभागी उंची |
| कटिंग आणि स्टॅकिंग | प्राथमिक कूलिंग नंतर प्रकट किंवा हालचाल निर्माण करू शकते | कट लांबी, सॉ किंवा कटर प्रकार, सपोर्ट टेबल आणि स्टॅकिंग पद्धत |
बाहेर पडताना थंड परिमाणांचे वचन देऊ नका.कूलिंगनंतर प्रत्येक परिमाण कुठे आणि केव्हा मोजला जाईल हे मान्य करा. मंजूरी नमुने आणि उत्पादन नियंत्रणासाठी समान कंडिशनिंग आणि मापन पद्धती वापरा.
USDA फॉरेस्ट प्रोडक्ट्स प्रयोगशाळेचे प्रोफाइल-एक्सट्रुजन संशोधन अशा प्रक्रियेचे वर्णन करते ज्यामध्ये वितळलेल्या डब्ल्यूपीसीला डायद्वारे आकार दिला जातो, त्यानंतर डाय, वॉटर स्प्रे टँक आणि पुलर. हा क्रम एक उपयुक्त स्मरणपत्र आहे: तयार होणारा परिणाम संपूर्ण ओळीचा असतो, जरी मूस एक आयटम म्हणून खरेदी केला जातो.
मोल्ड बांधकाम, उपचार आणि तपासणी निर्दिष्ट करा
नन्हैया त्याचे डब्ल्यूपीसी मोल्ड स्टीलपासून बनवते आणि कामाच्या क्षेत्रासाठी कठोर आणि पॉलिश केलेल्या पृष्ठभागासह उच्च-शक्तीच्या मिश्र धातुच्या स्टीलचे वर्णन करते. प्रत्येक साचा सीएनसी मशीन केलेला, उष्णता उपचारित आणि पॉलिश केलेला आहे. अंतिम कराराने त्या सामान्य उत्पादन गुणधर्मांना घटक-स्तरीय आवश्यकतांमध्ये बदलले पाहिजे.
- प्रत्येक मुख्य घटकासाठी सामग्री ग्रेड
- उष्मा-उपचार आणि कठोरता व्याप्ती
- पूर्ण कडकपणा आवश्यकता आणि चाचणी स्थान
- प्रवाह-पृष्ठभाग समाप्त आवश्यकता
- गंभीर परिमाणे आणि सहिष्णुता
- रजिस्टर, डोवल्स आणि असेंब्ली संदर्भ
- हीटरचे प्रमाण, पॉवर, व्होल्टेज आणि कनेक्टर
- थर्मोकूपल प्रकार, स्थान आणि केबल तपशील
- दाब आणि वितळणे-तापमान बंदरे
- कूलिंग-चॅनेल रेखाचित्र आणि दाब चाचणी
- फास्टनर सामग्री, ग्रेड आणि अतिरिक्त प्रमाण
- बदलण्यायोग्य घाला आणि परिधान-भाग व्याख्या
- गंज संरक्षण, पॅकिंग आणि स्टोरेज पद्धत
- साहित्य, उपचार आणि मितीय रेकॉर्ड
सर्वत्र शक्य तितक्या कठीण पृष्ठभागाची विनंती करू नका. डाय बॉडी, इन्सर्ट्स, फास्टनर्स, ॲडॉप्टर आणि सपोर्ट या वेगवेगळ्या नोकऱ्या आहेत. स्पेसिफिकेशनमध्ये अपेक्षित लाकूड आणि खनिज सामग्रीसह पृष्ठभागाची स्थिती, सब्सट्रेटची ताकद, दुरुस्तीची पद्धत आणि गंज एक्सपोजर एकत्र केले पाहिजे.


पुरवठादाराच्या पात्रतेमध्ये नन्हैयाचा समावेश असू शकतोउत्पादन उपकरणे, प्रमाणपत्र माहितीआणिस्थापना आणि देखभाल समर्थन. सामान्य कॅटलॉग स्टेटमेंटवर अवलंबून न राहता खरेदी ऑर्डरमध्ये आवश्यक कागदपत्रे आणि समर्थन ठेवा.
जबाबदार क्षेत्र शोधण्यासाठी दोष नमुना वापरा
WPC प्रोफाइल दोष कच्चा माल, मिक्सर, फीडर, स्क्रू आणि बॅरल, मोल्ड, कॅलिब्रेटर, कूलिंग सेक्शन किंवा हॉल-ऑफमध्ये सुरू होऊ शकतात. क्रॉस-सेक्शनवरील दोषाचे स्थान आणि कालांतराने त्याचे बदल उपयुक्त संकेत देतात. तापमान, वेग आणि टूलिंग एकत्र बदलण्यापूर्वी त्यांची नोंद करा.
| लक्षात आलेला दोष | साचा तपासतो | इतर ओळ तपासा | खरेदी धडा |
|---|---|---|---|
| प्रोफाइल एका पुनरावृत्ती करण्यायोग्य दिशेने फिरवा | प्रवाह संतुलन, भिंत भरपाई, डाय संरेखन आणि डिस्चार्ज स्थिती | कॅलिब्रेटरची स्थिती, कूलिंग बॅलन्स आणि हाऊल-ऑफ संरेखन | पूर्ण थंड झाल्यावर मोजलेली स्वीकृती आयटम ट्विस्ट करा |
| एक भिंत किंवा बरगडी पातळ आहे | स्थानिक निर्बंध, स्थिती घाला, ठेव, पोशाख किंवा खराब झालेले प्रवाह पृष्ठभाग | सूत्र सुसंगतता, ओलावा, स्क्रीन स्थिती आणि आउटपुट स्थिरता | रेखाचित्रावरील प्रत्येक गंभीर भिंत आणि बरगडी चिन्हांकित करा |
| अंतर्गत वेब ब्रेक | वेब फीड पथ, जंक्शन डिझाइन आणि निर्गमन समर्थन | ओलावा, दूषितता, वितळण्याची तयारी, वेग आणि असमर्थित अंतर | रन टेस्टमध्ये क्रॉस-सेक्शन कट तपासणी समाविष्ट करा |
| खडबडीत किंवा फाटलेली पृष्ठभाग | डाय-लिप फिनिश, डिपॉझिट, तापमान आणि स्थानिक प्रवाह | फॉर्म्युला, वंगण शिल्लक, ओलावा, फैलाव आणि रेषेचा वेग | नामांकित सूत्र अंतर्गत भौतिक पृष्ठभाग नमुना मंजूर करा |
| बुडबुडे किंवा पिनहोल | होल्ड-अप झोन आणि स्थानिक ओव्हरहाटिंग | लाकूड ओलावा, कोरडे, आहार, venting आणि अस्थिर काढणे | चाचणी योजनेमध्ये ओलावा तयार करणे आणि वेंटची कामगिरी नोंदवा |
| तपकिरी किंवा काळ्या खुणा | डेड झोन, ठेवी, जास्त स्थानिक तापमान आणि साफसफाईचे नुकसान | बॅरल डिपॉझिट्स, थर्मल इतिहास, शटडाउन सराव आणि दूषित फीड | कागदोपत्री स्टार्ट-अप, शटडाउन आणि साफसफाईची प्रक्रिया विचारा |
| धावण्याच्या दरम्यान परिमाणे वाहून जातात | थर्मल हालचाल, सैल समायोजन, पोशाख आणि कूलिंग-चॅनेल स्थिती | आउटपुट, तापमान, दाब, व्हॅक्यूम, पाणी आणि धावण्याची गती | एक लवकर नमुने नव्हे तर स्थिर रनद्वारे वेळेवर नमुना वापरा |
| उच्च दाब आणि कमी उत्पादन | प्रतिबंधित प्रवाह, अवरोधित मार्ग, अनुपयुक्त संक्रमण किंवा कमी तापमान | स्क्रीन ब्लॉकेज, थकलेला स्क्रू, फीड मर्यादा आणि सामग्रीची चिकटपणा | दबाव स्थान आणि वापरण्यायोग्य ऑपरेटिंग विंडो परिभाषित करा |
व्यावहारिक निदान पद्धती:एक्सट्रुडेट आणि अंतिम प्रोफाइलवर शीर्ष, तळ, डावी आणि उजवीकडे चिन्हांकित करा. कॅलिब्रेटरद्वारे समान अभिमुखता रेकॉर्ड करा. रेषेच्या घटकानंतर दोष फिरत असल्यास किंवा बदलल्यास, साचा समायोजित करण्याच्या सामान्य सूचनेपेक्षा तपासणीचा प्रारंभ बिंदू चांगला असतो.
आमचे कारखाना दृश्य:जेव्हा दोष फक्त "पृष्ठभाग खराब आहे" असे वर्णन केले जाते तेव्हा आम्ही सावध असतो. ते कोठे दिसते, ते सतत आहे का, स्टार्ट-अप नंतर ते कधी सुरू होते, कोणते फॉर्म्युला लॉट चालू आहे आणि दबाव काय होते हे आम्ही विचारतो. अभिमुखता आणि राखून ठेवलेला विभाग असलेला जवळचा फोटो अनेकदा लांब संदेशापेक्षा जास्त वेळ वाचवतो.

WPC एक्सट्रूजन मोल्ड RFQ चेकलिस्ट
संपूर्ण RFQ कोटेशन्स तुलनात्मक बनवते आणि अभियांत्रिकी संघाला स्पष्ट संदर्भ स्थिती देते. उत्पादन रेखाचित्र, सूत्र, रेखा लेआउट आणि स्वीकृती दस्तऐवजावर एक पुनरावृत्ती क्रमांक वापरा.
- तयार झालेले उत्पादन ओळखा.स्टेट डेकिंग, फेंसिंग, डोअर फ्रेम, सीलिंग, पॅनल, ट्रिम किंवा दुसरे प्रोफाइल. अनुप्रयोग स्पष्ट करा आणि कोणते पृष्ठभाग दृश्यमान किंवा कार्यशील आहेत.
- नियंत्रित क्रॉस-सेक्शन संलग्न करा.परिमाणे, भिंती, कड्या, पोकळी, त्रिज्या, डेटा, सहनशीलता, सरळपणा, वळण आणि प्रति लांबी लक्ष्य वस्तुमान समाविष्ट करा.
- संपूर्ण सूत्र द्या.पॉलिमर ग्रेड, लाकूड प्रकार आणि सामग्री, खनिज फिलर, वंगण, कपलिंग एजंट, स्टॅबिलायझर, रंगद्रव्य, पुनर्नवीनीकरण सामग्री आणि कोणतीही फोमिंग किंवा कॅप-लेयर सिस्टम सूचीबद्ध करा.
- साहित्याच्या तयारीचे वर्णन करा.कोरडे करणे, मिसळणे, कंपाऊंडिंग, पेलेटायझिंग, स्टोरेज, मोठ्या प्रमाणात घनता आणि ओलावा-नियंत्रण माहिती द्या.
- बाहेर काढण्याचा मार्ग परिभाषित करा.राज्य एकल स्क्रू, समांतर जुळे, शंकूच्या आकाराचे जुळे किंवा टँडम; स्क्रू व्यास; आउटपुट; ओळ गती; गाळणे; सामान्य दबाव; आणि तापमान विंडो.
- यांत्रिक इंटरफेस नियंत्रित करा.फ्लँज, रजिस्टर, बोल्ट सर्कल, मेल्ट इनलेट, सीलिंग फेस, मध्यभागी उंची, सपोर्ट, लिफ्टिंग आणि स्पेस लिफाफा संलग्न करा.
- इलेक्ट्रिकल आणि युटिलिटी डेटाची यादी करा.व्होल्टेज, वारंवारता, हीटर नियंत्रण, थर्मोकूपल प्रकार, केबल मानक, कूलिंग-वॉटर तापमान, प्रवाह, दाब आणि गुणवत्ता द्या.
- डाउनस्ट्रीम लेआउट दर्शवा.कॅलिब्रेटर विभाग, व्हॅक्यूम किंवा पाण्याचे कनेक्शन, कूलिंग टँक, सपोर्ट टेबल, हॉल-ऑफ, एम्बॉसिंग युनिट, कटर आणि उपलब्ध समायोजन समाविष्ट करा.
- पृष्ठभागाच्या कामाची व्याख्या करा.उत्पादन रेषा गुळगुळीत, नक्षीदार, सँडेड किंवा ब्रशने सोडते की नाही आणि दुय्यम प्रक्रिया किती सामग्री काढून टाकते ते सांगा.
- पुरवलेल्या प्रत्येक घटकाची यादी करा.वेगळे ॲडॉप्टर, डाय बॉडी, इन्सर्ट, कॅलिब्रेटर, कूलिंग प्लेट्स, हीटर्स, सेन्सर्स, सील, फास्टनर्स, स्टँड, टूल्स आणि स्पेअर्स.
- तांत्रिक फाइलची विनंती करा.रेखाचित्रे, साहित्याचे बिल, साहित्य आणि उपचार नोंदी, तपासणी अहवाल, इलेक्ट्रिकल सूची, कूलिंग आकृती, मॅन्युअल आणि स्पेअर-पार्ट्सची यादी समाविष्ट करा.
- स्वीकृती चाचणी लिहा.फॉर्म्युला, प्रोफाइल, आउटपुट, गती, रन कालावधी, प्रक्रिया रेकॉर्ड, सॅम्पलिंग वारंवारता, मितीय मर्यादा, पृष्ठभाग नमुना आणि तयार-उत्पादन चाचण्यांना नावे द्या.
बदली चेतावणी:नवीन सेटची एकमेव व्याख्या म्हणून जीर्ण साचा वापरू नका. मूळ रेखाचित्रे, मशीन-इंटरफेस मोजमाप, एक चांगले राखून ठेवलेले प्रोफाइल आणि बदलण्याचे कारण एकत्र करा. थकलेल्या प्रवाह वैशिष्ट्यांची कॉपी केल्याने जुन्या दोषाचे पुनरुत्पादन होऊ शकते.
PVC किंवा WPC बोर्ड लाइनसाठी, पुनरावलोकन करापीव्हीसी बोर्ड शंकूच्या आकाराचे ट्विन-स्क्रू बॅरलटूलींग पॅकेजसह. उच्च-उत्पादन किंवा चक्रवाढ कर्तव्यांसाठी, तुलना करासह-फिरणारी समांतर ट्विन-स्क्रू बॅरलआणि व्यापकसमांतर ट्विन-स्क्रू श्रेणी. हे दुवे उपकरण निवडीचे समर्थन करतात; अंतिम निवड अद्याप सूत्र आणि प्रक्रिया मार्गावर अवलंबून आहे.
नियंत्रित उत्पादन रनसह मूस स्वीकारा
घटक तपासणीसह प्रारंभ करा, नंतर रेषेवर फॉर्मिंग परिणाम सिद्ध करा. सहमत WPC फॉर्म्युला महत्त्वाचा आहे कारण भिन्न पॉलिमर, लाकूड सामग्री, ओलावा स्थिती किंवा वंगण प्रणाली दबाव, पृष्ठभाग आणि आयामी पुनर्प्राप्ती बदलू शकते.
| स्वीकृती टप्पा | काय सत्यापित करावे | ठेवण्यासाठी रेकॉर्ड |
|---|---|---|
| दस्तऐवज पुनरावलोकन | रेखांकन पुनरावृत्ती, घटक सूची, साहित्य आणि उपचार व्याप्ती, हीटर्स, सेन्सर्स, कूलिंग सर्किट्स, स्पेअर्स आणि मॅन्युअल | स्वाक्षरी केलेले दस्तऐवज रजिस्टर |
| खंडपीठ तपासणी | क्रिटिकल इंटरफेस, रजिस्टर्स, ओपनिंग, इन्सर्ट, सीलिंग फेस, फास्टनर्स, फ्लो पृष्ठभाग आणि असेंबली ओरिएंटेशन | मितीय आणि व्हिज्युअल अहवाल भाग क्रमांकांशी जोडलेला आहे |
| स्थापना | मध्यभागी उंची, फ्लँज फिट, सपोर्ट, लिफ्टिंग ऍक्सेस, हीटर वायरिंग, सेन्सर्स, वॉटर कनेक्शन आणि कॅलिब्रेटरचे संरेखन | स्थापना चेकलिस्ट आणि छायाचित्रे |
| गरम होणे | झोन आयडेंटिफिकेशन, कंट्रोलर रिस्पॉन्स, सेन्सर रीडिंग, वर्तमान ड्रॉ, लीकेज आणि कूलिंग-चॅनल कंडिशन | झोन नकाशा आणि स्थिर वाचन |
| उत्पादन चालवा | मंजूर फॉर्म्युला, फीड तयार करणे, आउटपुट, रेषेचा वेग, तापमान, दाब, मोटर लोड, कूलिंग आणि हाऊल-ऑफ परिस्थिती | वेळ-आधारित प्रक्रिया पत्रक आणि राखून ठेवलेला कच्चा माल नमुना |
| प्रोफाइल तपासणी | बाहेरील परिमाणे, भिंत आणि बरगडी विभाग, सरळपणा, वळण, पृष्ठभाग, रंग, प्रति लांबी वस्तुमान आणि वीण घटकांसह फिट | मोजमाप स्थिती आणि उत्पादन वेळ कापून बद्ध |
| बदल आणि पुनर्प्राप्ती | सहमत समायोजन, सामान्य स्टॉप आणि रीस्टार्ट किंवा दैनंदिन उत्पादनासाठी एक आकार किंवा रंग बदलणे महत्त्वाचे आहे | ऑपरेटर साइन-ऑफ आणि उर्वरित-कृती सूची |
तयार उत्पादनास चाचण्यांची आवश्यकता असू शकते ज्या प्रोफाइलच्या परिमाणांच्या पलीकडे जातात.ASTM D7031हे WPC उत्पादनांच्या यांत्रिक आणि भौतिक गुणधर्मांचे मूल्यमापन करण्यासाठी मार्गदर्शक आहे आणि त्यात असे नमूद केले आहे की वापरकर्त्यांनी अनुप्रयोगासाठी योग्य चाचण्या निवडल्या पाहिजेत.ASTM D7032-21WPC आणि प्लास्टिक-लाकूड डेक बोर्ड, स्टेअर ट्रेड्स, गार्ड्स आणि हँडरेल्ससाठी कामगिरी रेटिंग कव्हर करते.
नैसर्गिक फायबर-प्रबलित कंपोझिट डेक बोर्डसाठी,ISO 16616:2015चाचणी पद्धती प्रदान करते, तरISO 19821:2017पत्ते स्पॅन रेटिंग. करार लिहिण्यापूर्वी लागू संस्करण, राष्ट्रीय कोड आणि उत्पादन व्याप्तीची पुष्टी करा. साचा तयार उत्पादनाचे पालन करत नाही.
आमचे कारखाना दृश्य:सर्वोत्तम हँडओव्हर म्हणजे एक स्थिर प्रक्रिया विंडो आणि शोधण्यायोग्य नमुन्यांचा संच. आम्हाला हे जाणून घ्यायचे आहे की कोणते सूत्र चालले, रेषा किती वेगाने हलली, दाब कुठे स्थिर झाला, कूलिंग कसे सेट केले गेले आणि प्रत्येक नमुना कधी कापला गेला. टेबलवर ठेवलेला एक चांगला दिसणारा बोर्ड ओळ पुन्हा करू शकतो की नाही हे स्पष्ट करत नाही.

वारंवार विचारले जाणारे प्रश्न
WPC एक्सट्रूजन मोल्ड उद्धृत करण्यासाठी कोणती माहिती आवश्यक आहे?
सहिष्णुता, संपूर्ण WPC सूत्र, साहित्य तयार करण्याची पद्धत, एक्सट्रूडर आणि अडॅप्टर तपशील, लक्ष्य आउटपुट आणि लाइन स्पीड, कूलिंग आणि हॉल-ऑफ लेआउट, पृष्ठभाग आवश्यकता, बदल योजना, उपलब्ध उपयुक्तता आणि मोजता येण्याजोग्या स्वीकृती चाचणीसह अंतिम प्रोफाइल रेखाचित्र पाठवा. भौतिक उत्पादनाचा नमुना उपयुक्त आहे, परंतु तो नियंत्रित रेखाचित्र बदलू नये.
एक WPC मोल्ड पीई, पीपी आणि पीव्हीसी-आधारित लाकूड कंपोझिट चालवू शकतो?
समान तयार केलेला आकार सामग्री अदलाबदल करण्यायोग्य बनवत नाही. PE, PP आणि PVC-आधारित WPC फॉर्म्युलेशन प्रवाह, तापमान विंडो, स्नेहन, ड्रॉडाउन आणि कूलिंग प्रतिसादात भिन्न असू शकतात. एक टूलिंग बॉडी आणि वेगळे इन्सर्ट व्यावहारिक आहेत की नाही किंवा समर्पित टूलिंग अधिक सुरक्षित आहे हे ठरवण्यापूर्वी आम्ही अचूक सूत्र आणि प्रक्रिया मार्गाचे पुनरावलोकन करतो.
डब्ल्यूपीसी एक्सट्रूजन मोल्डमध्ये कॅलिब्रेटरचा समावेश होतो का?
उद्धृत व्याप्ती म्हणायलाच हवी. एक्सट्रूझन डाय हॉट मेल्टला आकार देतो, तर कॅलिब्रेटर, कूलिंग सेक्शन आणि हॉल-ऑफ प्रोफाइलला थंड होताना धरून स्थिर करतात. डाय, अडॅप्टर्स, कॅलिब्रेटर, कूलिंग प्लेट्स, सील, हीटर्स, सेन्सर्स आणि चेंज पार्ट्स ओळखणारी लाइन-आयटम टूलिंग लिस्टसाठी विचारा.
डब्ल्यूपीसी प्रोफाइल मोल्ड नंतर का वळते किंवा झुकते?
वळण किंवा धनुष्य असमान डाई फ्लो, असंतुलित भिंत किंवा वेब विभाग, असमान कूलिंग, कॅलिब्रेटर संरेखन, अस्थिर आउटपुट, नॉन-युनिफॉर्म तापमान किंवा चुकीच्या संरेखित होल्-ऑफमधून येऊ शकतात. अनेक व्हेरिएबल्स समायोजित करण्यापूर्वी विकृतीची दिशा आणि वेळ मोजा. संपूर्ण फॉर्मिंग आणि कूलिंग सिस्टम तपासणे आवश्यक आहे.
WPC मोल्डसाठी नन्हैया कोणती सामग्री वापरतात?
नन्हैयाचे WPC मोल्ड पेज स्टीलची सूची देते आणि कठोर आणि पॉलिश केलेल्या पृष्ठभागांसह उच्च-शक्तीच्या मिश्र धातु स्टीलचे वर्णन करते. प्रत्येक साचा सीएनसी मशिन केलेला असतो आणि उष्णतेवर उपचार केला जातो, पर्यायी कूलिंग चॅनेलसह. मंजूर कोटेशनने प्रकल्पासाठी अचूक ग्रेड, उपचारांची व्याप्ती, प्रवाह-पृष्ठभाग आणि तपासणी नोंदी ओळखल्या पाहिजेत.
पोकळ WPC डेकिंग प्रोफाइल कसे निर्दिष्ट केले जावे?
बाह्य परिमाणे, भिंत आणि बरगडी जाडी, पोकळी भूमिती, त्रिज्या, गंभीर सहनशीलता, दृश्यमान चेहरे, एम्बॉसिंग किंवा सँडिंग भत्ता, प्रति लांबी लक्ष्य वस्तुमान आणि अंतिम उत्पादन चाचणी मानकांसह संपूर्ण क्रॉस-सेक्शन प्रदान करा. कोणते परिमाण कार्यशील आहेत हे चिन्हांकित करा जेणेकरून टूलिंग निर्मात्यास कुठे समायोजन सर्वात महत्वाचे आहे हे कळेल.
मोल्ड WPC डेकिंग मानक अनुपालनाची हमी देऊ शकतो?
नाही. साचा प्रोफाईल निर्मितीवर नियंत्रण ठेवतो, परंतु उत्पादनाची अंतिम कामगिरी फॉर्म्युला, कंपाउंडिंग, ओलावा नियंत्रण, एक्सट्रूजन परिस्थिती, कूलिंग आणि उत्पादन गुणवत्ता प्रणालीवर देखील अवलंबून असते. निर्मात्याने निवडलेल्या ASTM, ISO किंवा राष्ट्रीय मानकांसारख्या लागू आवश्यकतांनुसार तयार केलेल्या सजावटीची चाचणी करणे आवश्यक आहे.
डब्ल्यूपीसी एक्सट्रूजन मोल्ड कसा स्वीकारावा?
मंजूर रेखाचित्रे, साहित्य, उपचार, इंटरफेस, हीटर्स, सेन्सर, प्रवाह पृष्ठभागांची तपासणी करा आणि प्रथम भाग बदला. नंतर नामांकित प्रोफाइल, आउटपुट आणि लाइन स्पीडवर सहमत उत्पादन सूत्र चालवा. प्रक्रियेच्या परिस्थितीची नोंद करा आणि थंड केलेल्या प्रोफाइलची परिमाणे, भिंत आणि बरगडी विभाग, सरळपणा, वळण, पृष्ठभाग, प्रति लांबी वस्तुमान आणि उत्पादनाच्या तपशीलासाठी आवश्यक असलेल्या कोणत्याही चाचण्या मोजा.
नन्हैयाच्या सध्याच्या WPC मोल्ड, स्क्रू-बॅरल, उपकरणे आणि सेवा पृष्ठांवरून तयार केलेली तांत्रिक सामग्री. बाह्य तांत्रिक समर्थन अधिकृत USDA, ASTM आणि ISO स्त्रोतांपुरते मर्यादित आहे. अंतिम टूलिंगचे परिमाण, साहित्य, उपचार, रेषा व्याप्ती आणि स्वीकृती निकष मंजूर प्रकल्प दस्तऐवजांद्वारे नियंत्रित केले जातात.