नवीन भाग मशीनपर्यंत पोहोचेपर्यंत बॅरल फ्लँज सोपे दिसते. मग रजिस्टर, बोल्ट सर्कल, सीलिंग फेस किंवा मेल्ट पॅसेजमध्ये एक लहान त्रुटी स्थापना थांबवू शकते. हे मार्गदर्शक जुना नमुना, मशीन इंटरफेस आणि ऑपरेटिंग ड्युटी नियंत्रित फ्लँज स्पेसिफिकेशनमध्ये कसे बदलायचे ते खरेदी आणि देखभाल संघांना दाखवते.



जलद उत्तर
खरेदी करण्यासाठीएक्सट्रूडर बॅरल फ्लँज, बोअर, बाहेरील व्यास, जाडी, लोकेटिंग रजिस्टर, बोल्ट पॅटर्न, सीलिंग फेस, साहित्य, पृष्ठभाग उपचार आणि वीण भाग ओळखणारे नियंत्रित रेखाचित्र पाठवा. वास्तविक तापमान आणि दाब आधार, एक्सट्रूडर किंवा डाय-हेड मॉडेल, प्रमाण आणि तपासणी आवश्यकता जोडा.
केवळ "ANSI," "DIN," "JIS" किंवा "PN16" या शब्दांमधून कस्टम मशीन फ्लँज ऑर्डर करू नका. पूर्ण मानक पदनाम आणि सेवा आधार सांगितल्यावरच ते संदर्भ मानक पाईप फ्लँज परिभाषित करू शकतात. एक्स्ट्रुडर कनेक्शनला सामान्यतः स्वतःचे इंटरफेस रेखाचित्र आवश्यक असते, जरी एक बाजू ओळखल्या जाणाऱ्या फ्लँज पॅटर्नचे अनुसरण करते.
प्रथम तुम्ही कोणत्या प्रकारची फ्लँज खरेदी करत आहात ते ओळखा
जेव्हा तीन भिन्न घटकांना फ्लँज म्हटले जाते तेव्हा खरेदी त्रुटी अनेकदा सुरू होतात. स्टँडर्ड पाईप फ्लँज, कस्टम एक्सट्रूडर बॅरल फ्लँज आणि ट्रांझिशन ॲडॉप्टर छायाचित्रात सारखे दिसू शकतात. ते त्याच प्रकारे निर्दिष्ट केलेले नाहीत.
| घटक | काय ते परिभाषित करते | मुख्य खरेदी जोखीम |
|---|---|---|
| मानक पाईप बाहेरील कडा | अचूक मानक, संस्करण, नाममात्र आकार, वर्ग किंवा PN, फेसिंग, सामग्री, बोअर आणि कनेक्शन प्रकार | "DIN flange" सारखे लहान लेबल एकापेक्षा जास्त मितीय आणि रेटिंग प्रणालीचा संदर्भ देऊ शकते |
| सानुकूल एक्सट्रूडर बॅरल फ्लँज | नियंत्रित मशीन ड्रॉइंग, मॅटिंग बॅरल किंवा अडॅप्टर, रजिस्टर, बोल्ट पॅटर्न, मेल्ट बोअर, सीलिंग वैशिष्ट्य आणि सेवा शुल्क | सानुकूल स्थान आणि प्रवाह वैशिष्ट्ये असलेल्या मशिनरी इंटरफेससाठी पाईप-फ्लँज टेबल वापरणे |
| डाय-हेड अडॅप्टर फ्लँज | दोन इंटरफेस तसेच अंतर्गत वितळलेले संक्रमण, अभिमुखता, समर्थन आणि सेन्सर किंवा स्क्रीन-पॅक आवश्यकता | दोन्ही टोके स्वतंत्रपणे बसतात, परंतु एकत्रित प्रवाह मार्ग, मध्यरेखा किंवा बोल्ट अभिमुखता नाही |
नन्हैयाचा वर्तमानबॅरल फ्लँज श्रेणीफ्लँग कनेक्शन आणि सानुकूल करण्यायोग्य पोर्ट आकारांसह गोल स्टील फ्लँजेस कव्हर करते. प्लास्टिक, केमिकल, ग्रॅन्युलेशन आणि मशिनरी ऍप्लिकेशन्ससाठी पूर्णपणे सानुकूलित आयामांसह ANSI, DIN आणि JIS नमुने उपलब्ध आहेत.
आमचे कारखाना दृश्य:मानक नाव तांत्रिक संभाषण सुरू करते; ते रेखाचित्र पूर्ण करत नाही. आम्ही प्रथम विचारतो की तो भाग कुठे बसतो, तो काय शोधतो, काय सील करतो आणि त्यातून काय जाते. एकदा ती कार्ये स्पष्ट झाली की, योग्य परिमाण नियंत्रित करणे खूप सोपे होते.


फ्लँज बसते की नाही हे ठरवणारे परिमाण
उपयुक्त रेखांकन कार्यापासून आकार वेगळे करते. बोल्टचे छिद्र क्लॅम्प फोर्स तयार करतात, रजिस्टर भाग शोधून काढतात, चेहरा सील वाहून नेतो आणि बोअर वितळणे किंवा प्रक्रिया माध्यम वाहून नेतो. एक वैशिष्ट्य दुसऱ्याची भरपाई करण्यास सांगणे कठीण असेंब्ली आणि अनिश्चित सीलिंग तयार करते.
| रेखाचित्र वैशिष्ट्य | का ते महत्त्वाचे आहे | खरेदीदाराने काय सांगावे |
|---|---|---|
| बाहेरील व्यास | हीटर, गार्ड किंवा सपोर्ट्स जवळील लिफाफा, टूल ऍक्सेस आणि क्लिअरन्स नियंत्रित करते | नाममात्र आकार, सहिष्णुता आणि कोणतेही प्रतिबंधित क्षेत्र |
| मध्यवर्ती बोर किंवा वितळलेला रस्ता | प्रवाहाची सातत्य आणि सांध्यातील अंतर्गत पायरी नियंत्रित करते | व्यास, सहिष्णुता, संक्रमण आकार, दिशा आणि पृष्ठभागाची आवश्यकता |
| एकूण आणि स्थानिक जाडी | बोल्ट प्रतिबद्धता, कडकपणा, संरेखन आणि एकत्रित लांबी प्रभावित करते | डॅटम चेहरे, जाडी, काउंटरबोअर आणि हबची लांबी |
| नोंदवही किंवा स्पिगॉट शोधत आहे | बोल्ट-होल क्लिअरन्सवर अवलंबून न राहता एकाग्र असेंब्ली स्थापित करते | पुरुष किंवा मादी वैशिष्ट्य, व्यास, खोली, फिट आणि लीड-इन |
| बोल्ट नमुना | क्लॅम्पिंग कनेक्शन प्रदान करते आणि कोनीय अभिमुखता निश्चित करते | प्रमाण, पिच-सर्कल व्यास, छिद्र आकार, धागा, खोली आणि कोनीय डेटा |
| सीलिंग चेहरा | गॅस्केट, रिंग, ग्रूव्ह किंवा मेटल फेससह इच्छित संपर्क तयार करते | फेसिंग प्रकार, परिमाणे, समाप्त, सील तपशील आणि परवानगीयोग्य नुकसान |
| भौमितिक नियंत्रणे | बोअर, रजिस्टर आणि सीलिंग चेहरा योग्यरित्या संबंधित ठेवा | डेटाम्स अधिक आवश्यक सपाटपणा, लंब, स्थिती, समाक्षीयता किंवा रनआउट |
| अभिमुखता वैशिष्ट्ये | हीटर, सेन्सर पोर्ट, कीवे, गार्ड किंवा असममित मिलन भाग संरेखित करा | एका अस्पष्ट डेटाममधून घड्याळाचा कोन |
ISO 286-1 सिलेंडर वैशिष्ट्ये आणि मूलभूत-छिद्र आणि मूलभूत-शाफ्ट संकल्पनांसह रेखीय-आकार सहनशीलता आणि फिटसाठी आंतरराष्ट्रीय प्रणाली प्रदान करते. ISO 1101 फॉर्म, ओरिएंटेशन, स्थान आणि रनआउट नियंत्रणासाठी प्रतीक भाषा प्रदान करते. ही मानके आवश्यकता व्यक्त करण्यात मदत करतात, परंतु डिझाइनरने अद्याप कार्यात्मक डेटाम आणि स्वीकार्य मूल्ये निवडणे आवश्यक आहे.
बोल्ट-होल क्लीयरन्स ही लोकेटिंग सिस्टम नाही.जर कनेक्ट केलेले डाय हेड किंवा अडॅप्टर बॅरल बोअरसह केंद्रित असले पाहिजे, तर एक रजिस्टर किंवा इतर नियंत्रित स्थान वैशिष्ट्य परिभाषित करा. दोन चुकीचे संरेखित बोअर एकत्र जोडताना बोल्ट घट्ट केल्याने चेहरा, सील किंवा फास्टनर्स खराब होऊ शकतात आणि एक हानिकारक अंतर्गत पायरी सोडू शकतात.

ANSI, DIN, JIS आणि PN पूर्ण खरेदी वर्णन नाहीत
नन्हैया ANSI, DIN आणि JIS पर्याय किंवा सानुकूलित मानक ऑफर करतो. जेव्हा फ्लँज स्थापित प्लांट पाईपिंगमध्ये सामील होतो किंवा विद्यमान प्रादेशिक पॅटर्नशी जुळणे आवश्यक असते तेव्हा ती श्रेणी उपयुक्त असते. अवतरणासाठी अद्याप अचूक दस्तऐवज, संस्करण, नाममात्र आकार, रेटिंग, चेहरा, साहित्य आणि कोणत्याही प्रकल्पात बदल आवश्यक आहेत.
ASME B16.5, उदाहरणार्थ, NPS 1/2 पासून NPS 24 पासून पाईप फ्लँजेस आणि फ्लँगेड फिटिंगसाठी शीर्षक आहे. त्याची व्याप्ती दबाव-तापमान रेटिंग, सामग्री, परिमाणे, सहनशीलता, चिन्हांकन आणि चाचणी यांना संबोधित करते. हे त्याच्या कार्यक्षेत्रातील घटकांसाठी एक मजबूत फ्रेमवर्क आहे, परंतु त्याचे शीर्षक प्रत्येक एक्सट्रूडर कनेक्शनला B16.5 फ्लँजमध्ये बदलत नाही.
व्यावहारिक फरक:फ्लँज प्रेशर-पाइपिंग सीमेचा भाग असल्यास, लागू पाइपिंग नियम आणि पात्र अभियांत्रिकी पुनरावलोकन वापरा. जर ते सानुकूल मशीन इंटरफेस असेल तर, मंजूर उपकरणे रेखाचित्र आणि ऑपरेटिंग कर्तव्यासह ते नियंत्रित करा. जर ते दोन्ही भूमिका पार पाडत असेल, तर खरेदी पॅकेजने दोन्ही आवश्यकतांची पूर्तता करणे आवश्यक आहे.
मानक नमुना
मानक संख्या, वर्ष किंवा संस्करण, आकार, वर्ग किंवा पीएन, मुख, सामग्री गट आणि वीण घटक सांगा. कोणतेही विचलन स्पष्टपणे सूचीबद्ध करा.
सानुकूल नमुना
स्वाक्षरी केलेले रेखाचित्र प्राधिकरण बनवा. मानकाचा संदर्भ अद्याप निवडलेले धागे, फिट, चिन्हे किंवा चाचणी पद्धती परिभाषित करू शकतो.
मिश्रित इंटरफेस
कोणता चेहरा मानकांचे अनुसरण करतो आणि कोणता चेहरा सानुकूलित आहे ते दर्शवा. दोन्ही टोकांमधील अंतर्गत संक्रमण आणि कोनीय संबंध परिभाषित करा.
आमचे कारखाना दृश्य:"जुन्या फ्लँज प्रमाणेच" उपयुक्त संदर्भ आहे, परंतु ती तपासणी करण्यायोग्य आवश्यकता नाही. आम्ही रेखांकनावर अचूक इंटरफेस ठेवतो आणि खरेदीदारास ते मंजूर करण्यास सांगतो. हे उत्पादन, तपासणी आणि स्थापना कार्यसंघांना एकच उत्तर देते जेव्हा मोजमापावर प्रश्न विचारला जातो.
दबाव वर्ग तापमान आणि सामग्रीपासून वेगळे केले जाऊ शकत नाही
नन्हैयाच्या बॅरल फ्लँज पृष्ठावर PN6, PN10, PN16, PN25, PN40 आणि PN63 पर्यायांची सूची आहे. याला एक सार्वत्रिक वर्किंग प्रेशर स्टेटमेंट म्हणून न मानता, उपलब्ध स्पेसिफिकेशन श्रेण्यांप्रमाणे समजा. वापरण्यायोग्य रेटिंग हे नियमन मानक, सामग्री, तापमान, भूमिती, बोल्टिंग, सील आणि सिस्टम डिझाइनवर अवलंबून असते.
पॉलिमर प्रक्रिया अशा परिस्थिती जोडते ज्याचे वर्णन लहान फ्लँज लेबल करू शकत नाही. कनेक्शनमध्ये गरम वितळणे, गरम करणे आणि थंड करण्याचे चक्र, मशीनचे कंपन, डाय-हेडचे वजन, असेंबली लोड आणि साफसफाई दिसू शकते. सामान्य आणि कमाल परिस्थिती सांगा, परंतु डिझाइन अटी नियमित प्रक्रिया सेटिंग्जपासून वेगळे ठेवा.
| कर्तव्य इनपुट | निर्मात्याला त्याची गरज का आहे | जोडण्यासाठी पुरावा |
|---|---|---|
| सामान्य आणि कमाल तापमान | साहित्य वर्तन, सील निवड, थर्मल हालचाल आणि रेटिंग आधार प्रभावित करते | प्रक्रिया शीट, हीटर सेटिंग्ज आणि मोजलेली ऑपरेटिंग श्रेणी |
| सामान्य आणि कमाल दाब | लागू डिझाइन पद्धती अंतर्गत यांत्रिक आणि सीलिंग कर्तव्य परिभाषित करते | इन्स्ट्रुमेंटेशन रेंज, ऑपरेटिंग रेकॉर्ड आणि डिझाइनची आवश्यकता |
| दबाव माध्यम | वितळलेले पॉलिमर, वायू, द्रव किंवा वनस्पती पाइपिंगसाठी भिन्न डिझाइन आणि साफसफाईची नियंत्रणे आवश्यक असू शकतात | साहित्याचे नाव, सूत्र, सुरक्षा डेटा आणि प्रक्रिया आकृती |
| बाह्य भार | हेवी डाय हेड किंवा असमर्थित पाईपिंग फ्लँजवर वाकणारा भार जोडू शकते | असेंबली वजन, गुरुत्वाकर्षण केंद्र, समर्थन आणि स्थापना रेखाचित्र |
| थर्मल चक्र | वारंवार विस्तार आणि आकुंचन प्रीलोड, संरेखन आणि सीलिंग प्रभावित करू शकते | फ्रिक्वेन्सी सुरू करा आणि थांबवा तसेच हीटिंग आणि कूलिंग अनुक्रम |
| लागू कोड किंवा ग्राहक नियम | गणना, साहित्य रेकॉर्ड, चिन्हांकन, चाचणी आणि मंजूरीची जबाबदारी निश्चित करते | अचूक दस्तऐवज, संस्करण आणि प्रकल्प तपशील |
गळतीसाठी स्वतंत्र उपचार म्हणून उच्च पीएन क्रमांक निवडू नका.चेहऱ्याचे नुकसान, चुकीचा सील, विकृती, दूषितता, खराब संरेखन, अयोग्य बोल्टिंग किंवा थर्मल हालचाल यांमुळे गळती होऊ शकते. वर्ग बदलण्यापूर्वी किंवा घट्ट करण्याची पद्धत बदलण्यापूर्वी अपयशाची यंत्रणा शोधा.


वास्तविक वातावरणासाठी सामग्री आणि पृष्ठभाग उपचार निवडा
नन्हैया कार्बन स्टील, स्टेनलेस स्टील आणि अलॉय स्टीलपासून बॅरल फ्लँज तयार करतात. उपलब्ध पृष्ठभागावरील उपचारांमध्ये सँडब्लास्टिंग, गॅल्वनायझेशन आणि निकेल प्लेटिंग यांचा समावेश आहे, ग्राहकांच्या गरजेनुसार इतर उपचार उपलब्ध आहेत. मंजूर केलेल्या रेखांकनामध्ये केवळ विस्तृत सामग्री कुटुंबच नव्हे तर अचूक श्रेणी आणि उपचारांची व्याप्ती दर्शविली पाहिजे.
| पर्याय | खरेदीदार याचा विचार का करू शकतो | मंजुरीपूर्वी सोडवायचे प्रश्न |
|---|---|---|
| कार्बन स्टील | सामान्य यंत्रसामग्रीची ताकद आणि किफायतशीर उत्पादन जेथे पर्यावरण नियंत्रित आहे | अचूक ग्रेड, गंज संरक्षण, वेल्डेबिलिटी, तापमान आधार आणि उघड पृष्ठभाग |
| स्टेनलेस स्टील | परिभाषित प्रक्रिया वातावरणासाठी गंज प्रतिकार किंवा स्वच्छ उघडलेली पृष्ठभाग | अचूक ग्रेड, केमिकल एक्सपोजर, गॅलिंग रिस्क, वीण सामग्री आणि फॅब्रिकेशन मार्ग |
| मिश्रधातूचे स्टील | मेकॅनिकल किंवा थर्मल ड्युटी जे निर्दिष्ट मिश्रधातू आणि उपचार मार्गासाठी कॉल करते | ग्रेड, उष्णता उपचार, कडकपणा, कणखरपणा, यंत्रक्षमता आणि तपासणी नोंदी |
| सँडब्लास्ट केलेला पृष्ठभाग | पृष्ठभागाची तयारी किंवा निर्दिष्ट बाह्य समाप्त | कोणत्या चेहऱ्यावर उपचार केले जातात आणि कोणते अचूक किंवा सील केलेले चेहरे संरक्षित केले पाहिजेत |
| गॅल्वनाइज्ड किंवा निकेल-प्लेटेड पृष्ठभाग | सहमत वातावरणासाठी अतिरिक्त पृष्ठभाग संरक्षण | कोटिंग सामग्री, जाडी निकष, मुखवटा केलेले क्षेत्र, आयामी भत्ता आणि दुरुस्तीची पद्धत |
कोटिंग अयोग्य बेस मटेरियल, कमकुवत भूमिती किंवा खराब झालेले सीलिंग फेस दुरुस्त करत नाही. जर रेखाचित्र मुखवटा घातलेले पृष्ठभाग आणि अंतिम परिमाण परिभाषित करत नसेल तर ते क्लोज-फिटिंग रजिस्टर देखील बदलू शकते. सहिष्णुता उपचारापूर्वी किंवा असेंबलीसाठी तयार भागावर लागू होते हे ठरवा.
आमचे कारखाना दृश्य:आम्ही कार्यरत चेहरे संरक्षित बाह्य चेहऱ्यांपासून वेगळे करतो. सील असलेली जमीन, व्यास किंवा घट्ट बोअरला अपघाताने कोटिंग मिळू नये. रेखांकनावर उपचार सीमा चिन्हांकित करणे तयार भाग आल्यानंतर त्यांचे निराकरण करण्यापेक्षा जास्त सुरक्षित आहे.



बदली बॅरल फ्लँज कसे मोजायचे
जुना भाग मौल्यवान भौतिक पुरावा प्रदान करतो, परंतु तो यापुढे अभिप्रेत भूमितीचे प्रतिनिधित्व करणार नाही. एक रजिस्टर घालू शकतो, दुरूस्ती दरम्यान चेहरा स्किम केला जाऊ शकतो आणि उष्णता प्लेट विकृत करू शकते. मूळ मशीन किंवा असेंबली ड्रॉईंग हे उपलब्ध असताना सर्वोत्तम सुरुवातीचे अधिकार राहते.
- स्थापित असेंब्लीचे छायाचित्र काढा.पृथक्करण करण्यापूर्वी प्रवाह दिशा, घटक क्रम, केंद्ररेखा, समर्थन, हीटर्स, सेन्सर आणि प्रवेश रेकॉर्ड करा.
- दोन्ही वीण घटक ओळखा.प्रत्येक चेहऱ्याला जोडलेले बॅरल, अडॅप्टर, स्क्रीन चेंजर, संगम कोअर, गिअरबॉक्स-साइड स्ट्रक्चर किंवा डाय हेड लक्षात घ्या.
- पुरावा न बदलता स्वच्छ करा.पॉलिमर काढून टाका आणि कडा गोलाकार न करता किंवा अयशस्वी झाल्याचे स्पष्ट करणारे पोशाख चिन्हे पॉलिश न करता.
- माहितीची स्थापना करा.परिमाण रेकॉर्ड करण्यापूर्वी प्राथमिक सीलिंग किंवा माउंटिंग फेस, बोअर किंवा रजिस्टर अक्ष आणि एक कोनीय वैशिष्ट्य निवडा.
- प्रत्येक इंटरफेस मोजा.बोअर, बाहेरील व्यास, जाडी, प्रत्येक पायरी आणि खोली, बोल्ट पॅटर्न, थ्रेड्स, काउंटरबोअर्स, फेस फीचर्स आणि ओरिएंटेशन रेकॉर्ड करा.
- वीण भाग मोजा.एक कॉपी केलेला थकलेला फ्लँज जुन्या त्रुटीचे पुनरुत्पादन करू शकतो. वास्तविक पुरुष आणि महिला नोंदणी, उपलब्ध बोल्ट प्रतिबद्धता आणि सील स्थान सत्यापित करा.
- नवीन रेखांकनावरील विवादांचे निराकरण करा.नमुना, मूळ रेखाचित्र आणि वीण मोजमापांची तुलना करा, नंतर इच्छित कार्य पुनर्संचयित करणारे परिमाण मंजूर करा.
किमान फोटो संच:एक स्थापित विहंगावलोकन, दोन्ही फ्लँज चेहरे, बाजूचे दृश्य, बॅरल किंवा डाय-हेड नेमप्लेट, प्रत्येक चिन्ह किंवा भाग क्रमांक, सील आणि नुकसानाची जवळची दृश्ये. ओरिएंटेशनसाठी भागाच्या बाजूला स्केल ठेवा, परंतु दृष्टीकोनातील फोटोंमधून गंभीर परिमाणांची गणना करू नका.
ट्विन-स्क्रू किंवा बहु-घटक प्रकल्पांसाठी, कोनीय अभिमुखता काळजीपूर्वक तपासा. बोल्ट पॅटर्न सिमेट्रिक असू शकतो तर मेल्ट ओपनिंग, हीटर टर्मिनल, सेन्सर पोर्ट किंवा सपोर्ट नसतो. असेंब्ली एकत्र बोल्ट होऊ शकते आणि तरीही ते निरुपयोगी स्थितीत फिरवले जाऊ शकते.
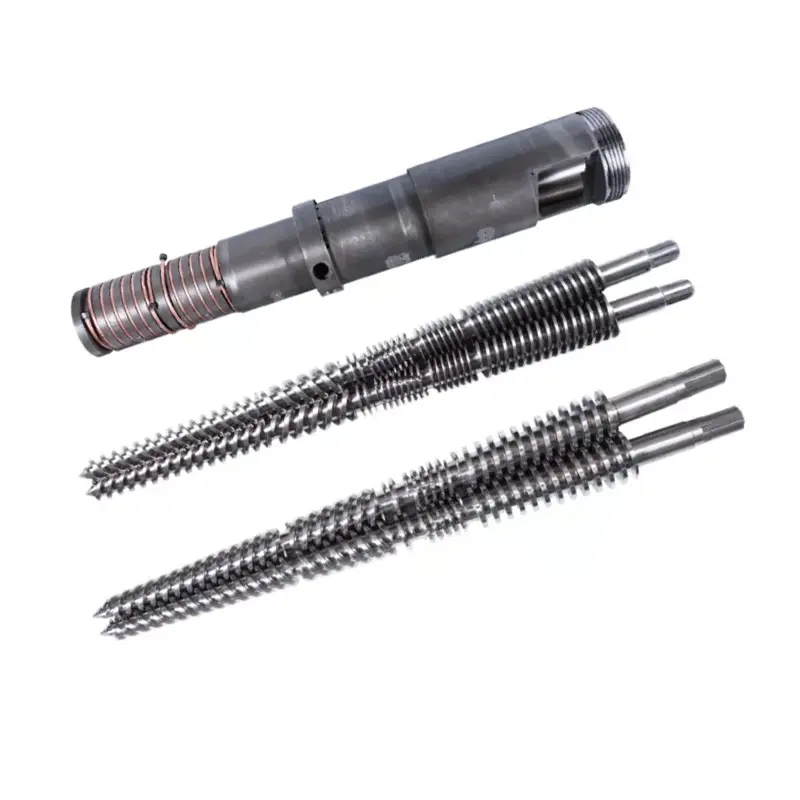
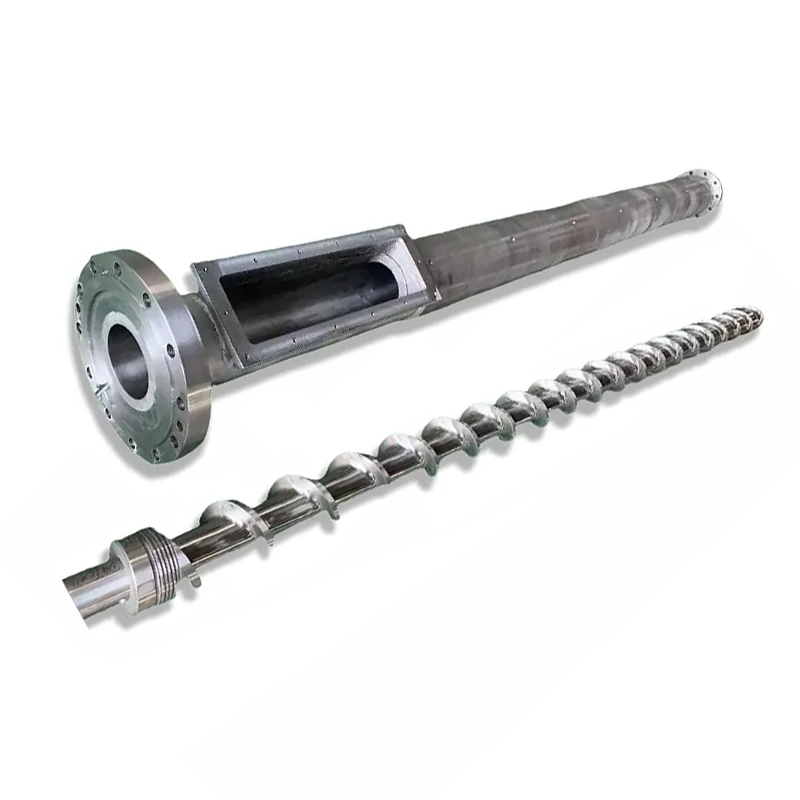
संबंधित उत्पादन कुटुंब सामायिक करा जेणेकरून पुरवठादारास सिस्टम समजेल. नन्हैय्या समर्थन करतातएकच स्क्रू, समांतर दुहेरी स्क्रूआणिशंकूच्या आकाराचे दुहेरी स्क्रू बॅरलअनुप्रयोग, अधिकएक्सट्रूडर संगम कोरआणि सानुकूलित डाय इंटरफेस.
मशीनिंग क्षमता रेखांकनास समर्थन देते, परंतु ते बदलत नाही
नन्हैयाचाउत्पादन उपकरणेपृष्ठ 0.02 मिमीची CNC ड्रिलिंग आणि मिलिंग पोझिशनिंग अचूकता सूचीबद्ध करते. हे अनियमित स्क्रू फ्लाइट आणि विशेष फ्लँज संरचनांसाठी पाच-अक्ष मशीनिंग देखील ओळखते. या क्षमता जटिल भोक नमुने आणि फ्लँज वैशिष्ट्यांशी संबंधित आहेत.
मशीनची प्रकाशित पोजीशनिंग क्षमता ही प्रत्येक पूर्ण झालेल्या फ्लँजची आपोआप सहनशीलता नसते. वास्तविक स्वीकृती रेखाचित्र, प्रक्रिया मार्ग, फिक्स्चरिंग, सामग्रीची स्थिती, उष्णता उपचार किंवा कोटिंग अनुक्रम आणि मान्य तपासणी पद्धतींमधून येते.
| मॅन्युफॅक्चरिंग स्टेज | नियंत्रण प्रश्न | उपयुक्त खरेदीदार रेकॉर्ड |
|---|---|---|
| साहित्याची पावती | ऑर्डरमध्ये नमूद केलेली सामग्री अचूक ग्रेड आणि फॉर्मशी जुळते का? | करारामध्ये नमूद केलेले साहित्य प्रमाणपत्र |
| डेटा मशीनिंग | कोणता चेहरा आणि अक्ष नंतरची वैशिष्ट्ये नियंत्रित करेल? | स्पष्ट डेटाम योजनेसह मंजूर रेखाचित्र |
| बोअर आणि रजिस्टर मशीनिंग | वीण व्यास, खोली आणि फिट योग्य क्रमाने तयार होतात का? | गंभीर इंटरफेस वैशिष्ट्यांसाठी मितीय अहवाल |
| छिद्र उत्पादन | खेळपट्टीचे वर्तुळ, कोनीय अभिमुखता, धागा आणि खोली योग्यरित्या संदर्भित आहेत का? | नमुना तपासणी परिणाम आणि थ्रेड सत्यापन |
| चेहरा पूर्ण करणे | सील भूमिती, सपाटपणा आणि पृष्ठभाग आवश्यकता संरक्षित आहेत? | निर्दिष्ट चेहरा तपासणी आणि पृष्ठभाग रेकॉर्ड |
| उष्णता किंवा पृष्ठभाग उपचार | उपचाराने आकार, सपाटपणा, कडकपणा किंवा संरक्षित क्षेत्रे बदलतील का? | आवश्यकतेनुसार उपचार प्रमाणपत्र आणि अंतिम मितीय तपासणी |
| अंतिम चिन्हांकन आणि पॅकिंग | वनस्पती पुनरावृत्ती, अभिमुखता आणि वीण असेंबली ओळखू शकते? | भाग चिन्हांकन, तपासणी प्रकाशन आणि संरक्षित पॅकेजिंग |



आमचे कारखाना दृश्य:सहिष्णुतेला कारण आणि तपासणी पद्धत असावी. जेथे असेंब्लीला नियंत्रणाची आवश्यकता असते तेथे आम्ही लोकेटिंग, सीलिंग आणि संरेखन वैशिष्ट्ये घट्ट करतो. प्रत्येक परिमाणात शक्य तितक्या लहान सहिष्णुतेचा वापर केल्याने केवळ किंमत वाढते आणि प्रत्यक्षात योग्य ठरणाऱ्या वैशिष्ट्यांपासून लक्ष विचलित होऊ शकते.
कोणत्या सामान्य फ्लँज समस्या तुम्हाला सांगत आहेत
एका छायाचित्राद्वारे कनेक्शन समस्येचे क्वचितच निदान केले जाते. जेव्हा लक्षण दिसून येते तेव्हा ते तापमान किंवा दाबाने बदलते की नाही आणि गळती, हालचाल किंवा नुकसान नेमके कुठे सुरू होते याची नोंद करा. एका वेळी एक नियंत्रित व्हेरिएबल बदला.
| निरीक्षण समस्या | तपासण्याची संभाव्य कारणे | खरेदी धडा |
|---|---|---|
| नवीन फ्लँज रजिस्टरमध्ये प्रवेश करणार नाही | चुकीचा व्यास किंवा तंदुरुस्त, शोधणाऱ्या चेहऱ्यावर कोटिंग, बुरशी, घाण, थर्मल स्थिती किंवा वीण-भाग विकृती | राज्य अंतिम उपचार परिमाणे, फिट, लीड-इन आणि तपासणी तापमान |
| बोल्टची छिद्रे संरेखित होत नाहीत | चुकीचे खेळपट्टीचे वर्तुळ, छिद्रांची संख्या, टोकदार माहिती, हात, धागा किंवा रेखाचित्र पुनरावृत्ती | दृश्यमान अभिमुखता वैशिष्ट्यामधून संपूर्ण नमुना परिमाण करा |
| गरम करताना गळती दिसून येते | थर्मल हालचाल, अनुपयुक्त सील, चेहरा विकृत होणे, प्रीलोड कमी होणे किंवा मंजूर आधाराबाहेर तापमान | सिस्टम रिव्ह्यूमध्ये थर्मल सायकल, सील स्पेसिफिकेशन आणि बोल्टिंग पद्धत समाविष्ट करा |
| एका सेक्टरमध्ये गळती कायम राहते | स्थानिक चेहऱ्याचे नुकसान, दूषित होणे, असमान सपाटपणा, चुकीचे संरेखन किंवा बाह्य झुकणारा भार | चेहरा नियंत्रणे निर्दिष्ट करा आणि संलग्न असेंब्लीला समर्थन द्या |
| पॉलीमर संयुक्त ठिकाणी खराब होतो | अंतर्गत पायरी, मृत खिसा, खडबडीत नुकसान, गळतीचा मार्ग किंवा इंटरफेसजवळ जास्त निवासस्थान | केवळ बाह्य बाहेरील बाजूचे परिमाणच नव्हे तर एकत्रित वितळलेल्या मार्गावर नियंत्रण ठेवा |
| फास्टनर्स वारंवार सैल होतात किंवा निकामी होतात | चुकीचे फास्टनर तपशील, असमान असेंबली, थर्मल सायकलिंग, कंपन, ओव्हरलोड किंवा विकृत चेहरे | जबाबदार अभियंता पूर्ण सांधे साठी बोल्टिंग आणि घट्ट करणे परिभाषित करा |
| कनेक्शनवर गंज सुरू होते | अनुपयुक्त सामग्री, खराब झालेले कोटिंग, अडकलेली दूषितता, विसंगत वातावरण किंवा गॅल्व्हॅनिक स्थिती | सामग्री आणि उपचार निवडण्यापूर्वी वास्तविक रासायनिक आणि स्वच्छता वातावरणाचे वर्णन करा |
अधिक टॉर्क हे निदान नाही.जास्त घट्ट केल्याने थ्रेड्स, बोल्ट, फेस, सील किंवा जोडलेल्या उपकरणांचे नुकसान होऊ शकते. मशीन वेगळे करा आणि सुरक्षित करा, त्यानंतर पात्र कर्मचाऱ्यांना संपूर्ण सांध्याची तपासणी करा आणि मंजूर असेंब्ली प्रक्रियेचे अनुसरण करा.
जर बाहेरील कडा अ ला जोडला असेलपाईप एक्सट्रूजन डाय हेड, सपोर्ट आणि सेंटरलाइन तसेच जॉइंट तपासा. ते जवळ जोडल्यास अप्लास्टिक एक्सट्रूडर गियरबॉक्सकिंवा बॅरल सपोर्ट, मशीनची रचना इंटरफेसला संरेखनातून बाहेर काढत नाही हे सत्यापित करा.
एक्सट्रूडर बॅरल फ्लँज आरएफक्यू चेकलिस्ट
संपूर्ण RFQ पुरवठादारास खरेदीदार स्थापित करणे अपेक्षित असलेला भाग उद्धृत करण्यास अनुमती देतो. जेव्हा शक्य असेल तेव्हा पुनरावृत्ती-नियंत्रित रेखाचित्र संलग्न करा आणि प्रत्येक आयटमवर चिन्हांकित करा ज्याला अद्याप अभियांत्रिकी पुष्टीकरण आवश्यक आहे.
- बाहेरील कडा फंक्शन आणि अचूक स्थापना स्थिती
- मशीन निर्माता, मॉडेल आणि मालिका संदर्भ
- दोन्ही वीण घटक रेखाचित्रे किंवा भाग क्रमांक
- बाहेरील व्यास आणि सर्व स्थानिक लिफाफा मर्यादा
- मध्यवर्ती बोर आणि अंतर्गत संक्रमण भूमिती
- एकूणच जाडी, हब, पायऱ्या आणि अवकाश
- व्यास, खोली, फिट आणि लीड-इन्सची नोंदणी करा
- बोल्टचे प्रमाण, पिच सर्कल आणि कोनीय डेटाम
- क्लिअरन्स-होल, काउंटरबोर किंवा थ्रेड तपशील
- सीलिंग चेहरा, खोबणी, गॅस्केट किंवा सील तपशील
- आवश्यक फॉर्म, अभिमुखता आणि स्थिती नियंत्रणे
- अचूक सामग्री ग्रेड आणि उष्णता उपचार
- पृष्ठभाग उपचार, मुखवटा आणि अंतिम परिमाणे
- सामान्य आणि डिझाइन तापमान माहिती
- सामान्य आणि डिझाइन दबाव माहिती
- मध्यम, पॉलिमर सूत्र आणि स्वच्छता एक्सपोजर
- बाह्य भार, समर्थन आणि थर्मल चक्र
- लागू मानक, संस्करण आणि प्रकल्प नियम
- प्रमाण, सुटे भाग धोरण आणि चिन्हांकन
- साहित्य, उपचार आणि तपासणी दस्तऐवज
- आवश्यक फिट तपासणी किंवा मान्य सिस्टीम चाचणी
- बदलीसाठी फोटो आणि स्थिती अहवाल
आमचे कारखाना दृश्य:फोटो आम्हाला कुठे पाहायचे ते सांगतात, नमुने आता काय अस्तित्वात आहे ते सांगतात आणि रेखाचित्रे आम्हाला काय तयार करायचे ते सांगतात. मजबूत बदली ऑर्डर उपलब्ध असताना तिन्ही वापरते. ते असहमत असल्यास, आम्ही सर्वात सोयीस्कर मोजमाप निवडण्याऐवजी मान्यता काढणे थांबवतो.
वीण इंटरफेसभोवती स्वीकृती निर्माण करा
रेखांकन पुनरावलोकनादरम्यान ओळखल्या जाणाऱ्या जोखमींचे निरीक्षणाने पालन केले पाहिजे. एका साध्या सपाट फ्लँजला लहान मितीय अहवालाची आवश्यकता असू शकते. दबाव-सीमा घटक, विशेष अडॅप्टर किंवा क्लोज-फिट बदलण्यासाठी जबाबदार अभियांत्रिकी प्रक्रियेअंतर्गत अधिक रेकॉर्ड, साक्षीदार तपासणी किंवा सिस्टम चाचणी आवश्यक असू शकते.
| स्वीकृती गेट | पुरावा | प्रश्न सोडवा |
|---|---|---|
| रेखांकन मंजूरी | डेटा, परिमाणे, सहनशीलता, सामग्री, उपचार आणि नोट्ससह सही केलेली पुनरावृत्ती | रेखांकन गृहितकांवर विसंबून न राहता अभिप्रेत वीण असेंब्लीचे वर्णन करते का? |
| साहित्य आणि उपचार | भाग किंवा उत्पादन लॉटशी जोडलेली आवश्यक प्रमाणपत्रे | ऑर्डरमध्ये नमूद केलेल्या ग्रेड आणि उपचारांशी रेकॉर्ड जुळतात का? |
| मितीय तपासणी | बोर, रजिस्टर, जाडी, बोल्ट पॅटर्न, सील भूमिती आणि निर्दिष्ट भूमितीय नियंत्रणासाठी परिणाम | सर्व प्रक्रियेनंतर कार्यात्मक वैशिष्ट्ये मंजूर मर्यादेत आहेत का? |
| व्हिज्युअल स्थिती | चेहरे, धागे, कोटिंग, कडा आणि मार्किंगचे फोटो आणि तपासणी | सील करणे आणि शोधणे पृष्ठभाग स्वच्छ, संरक्षित आणि अस्वीकार्य नुकसान मुक्त आहेत? |
| वीण तपासणी | खरेदीदाराने पुरवलेले वीण भाग, गेज किंवा मान्य तपासणी फिक्स्चरसह फिट करा | जबरदस्ती न करता असेंब्ली शोधते, दिशा देते आणि बांधते का? |
| प्रणाली किंवा दबाव चाचणी | सहमत प्रक्रिया, जबाबदार मान्यता आणि आवश्यक तेव्हा रेकॉर्ड केलेला निकाल | फ्लँजच्या वास्तविक व्याप्ती आणि नियमन नियमांसाठी योग्य चाचणी केली गेली होती का? |
| शिपिंग प्रकाशन | भाग ओळख, संरक्षण, पॅकिंग सूची आणि दस्तऐवज पॅक | प्राप्त करणारा प्लांट योग्य पुनरावृत्ती ओळखू शकतो, जतन करू शकतो आणि स्थापित करू शकतो? |
प्रतिष्ठापन समर्थन किंवा देखभाल नियोजनासाठी, नन्हैयाचे पुनरावलोकन करातांत्रिक सेवा. पुरवठादार निवडीचा देखील समावेश असू शकतोकंपनी प्रोफाइल, उत्पादन उपकरणेआणि वर्तमानप्रमाणपत्रे.
वारंवार विचारले जाणारे प्रश्न
एक्सट्रूडर बॅरल फ्लँज उद्धृत करण्यासाठी कोणती माहिती आवश्यक आहे?
बाहेरील व्यास, बोर, जाडी, लोकेटिंग रजिस्टर, बोल्टचे प्रमाण, बोल्ट-होल किंवा थ्रेडचा आकार, पिच-सर्कल व्यास, छिद्र ओरिएंटेशन, सीलिंग फेस आणि मिलन घटक यासाठी नियंत्रित रेखाचित्र किंवा स्पष्ट परिमाणे पाठवा. एक्सट्रूडर मॉडेल, सामग्री, ऑपरेटिंग तापमान आणि दाब आधार, पृष्ठभाग उपचार, प्रमाण आणि आवश्यक तपासणी दस्तऐवज जोडा.
बॅरल फ्लँज निर्दिष्ट करण्यासाठी ANSI, DIN किंवा JIS पुरेसे आहे का?
क्र. मानक पाईप फ्लँजसाठी अचूक मानक क्रमांक, संस्करण, आकार, रेटिंग, फेसिंग, साहित्य आणि वीण घटक आवश्यक आहेत. सानुकूल एक्स्ट्रूडर किंवा डाय-हेड फ्लँजला देखील नियंत्रित मशीनरी ड्रॉइंगची आवश्यकता असू शकते कारण त्याचे रजिस्टर, मेल्ट पॅसेज, बोल्ट ओरिएंटेशन आणि एकूण भूमिती पाईप-फ्लँज मानकांच्या बाहेर येऊ शकतात.
नन्हैया फ्लँज पृष्ठावर PN6, PN10, PN16, PN25, PN40 आणि PN63 चा अर्थ काय आहे?
ते नन्हैया बॅरल फ्लँजसाठी सूचीबद्ध केलेले दबाव-वर्ग पर्याय आहेत. ते प्रत्येक सामग्री आणि तापमानासाठी सार्वत्रिक कार्य-दबाव हमी नाहीत. खरेदी तपशीलाने निवडलेल्या पीएन वर्गाला अचूक मानक, परिमाणे, साहित्य, तापमानाचा आधार, बोल्टिंग, सील आणि लागू सिस्टम डिझाइन नियमांशी जोडणे आवश्यक आहे.
बॅरल फ्लँजसाठी मी कोणती सामग्री निवडली पाहिजे?
नन्हैया कार्बन स्टील, स्टेनलेस स्टील आणि अलॉय स्टीलचे पर्याय ऑफर करते. निवड करताना लोड, तापमान, गंज प्रदर्शन, पॉलिमर किंवा ॲडिटीव्हशी संपर्क, वेल्डिंग आवश्यकता, वीण-भाग सामग्री, पृष्ठभाग उपचार आणि प्रशासकीय डिझाइन नियम यांचा विचार केला पाहिजे. केवळ मटेरियल फॅमिलीनुसार ऑर्डर करण्यापेक्षा मंजूर ड्रॉइंगवर अचूक ग्रेड सांगा.
मी रिप्लेसमेंट एक्सट्रूडर फ्लँज कसे मोजू?
बोअर, बाहेरचा व्यास, एकूण जाडी, रजिस्टर व्यास आणि खोली, बोल्टचे प्रमाण, छिद्र किंवा धाग्याचा आकार, पिच-सर्कल व्यास, कोनीय अभिमुखता आणि सीलिंग वैशिष्ट्ये मोजा. वीण भाग, प्रवाह दिशा आणि असेंबली स्थिती रेकॉर्ड करा. मूळ मशीन रेखांकनासह मोजमापांची तुलना करा कारण काढलेला भाग कदाचित खराब झालेला, विकृत किंवा पूर्वी दुरुस्त केलेला असू शकतो.
स्थापनेनंतर एक्सट्रूडर फ्लँज का गळते?
संभाव्य कारणांमध्ये खराब झालेले किंवा अनुपयुक्त सीलिंग फेस, चुकीचे गॅस्केट किंवा सील, फ्लँज-फेस विरूपण, खराब रजिस्टर संरेखन, दूषित होणे, असमान बोल्टिंग, अनुपयुक्त फास्टनर्स, थर्मल हालचाल किंवा मंजूर डिझाइनच्या बाहेर दबाव आणि तापमान स्थिती यांचा समावेश आहे. अधिक कडक शक्ती लागू करण्यापूर्वी कारण शोधा.
एक पुरवठादार नमुन्यातून थकलेला बॅरल फ्लँज कॉपी करू शकतो का?
भौतिक नमुना उपयुक्त आहे, परंतु तो केवळ अधिकार नसावा. परिधान, गंज, री-मशीनिंग, दुरुस्ती आणि थर्मल विरूपण गंभीर परिमाणे बदलू शकतात. जेव्हा उपलब्ध असेल तेव्हा मूळ रेखाचित्र वापरा, वीण घटक मोजा आणि बदली रेखांकन मंजूर होण्यापूर्वी कोणते परिमाण पुनर्संचयित केले जातील हे मान्य करा.
सानुकूल बॅरल फ्लँज कसे स्वीकारले जावे?
प्रथम रेखाचित्र मंजूर करा, नंतर ऑर्डरद्वारे आवश्यक साहित्य आणि उपचार रेकॉर्ड सत्यापित करा. बोर, रजिस्टर, जाडी, बोल्ट पॅटर्न, सीलिंग भूमिती आणि रेखांकनाच्या विरूद्ध निर्दिष्ट फॉर्म किंवा स्थिती नियंत्रणे तपासा. जेव्हा व्यावहारिक असेल तेव्हा वीण भागांसह फिट असल्याची पुष्टी करा आणि लागू अभियांत्रिकी प्रक्रियेअंतर्गत फक्त सहमत प्रणाली किंवा दबाव चाचणी करा.
तांत्रिक संदर्भ
- नन्हैया बॅरल फ्लँज: प्रथम-पक्ष साहित्य, मानके, पृष्ठभाग उपचार, PN पर्याय, अनुप्रयोग आणि उत्पादन प्रतिमा.
- नन्हैया उत्पादन उपकरणे: प्रथम-पक्ष मशीनिंग क्षमता आणि प्रकाशित उपकरणे स्थिती डेटा.
- ASME B16.5-2020 विहंगावलोकन: अधिकृत ASME स्कोप आणि पाईप फ्लँज आणि फ्लँग फिटिंगसाठी सामग्री.
- ISO 286-1:2010: रेखीय आकार आणि फिटवर सहनशीलतेसाठी कोड सिस्टमचे अधिकृत ISO वर्णन.
- ISO 1101:2017: फॉर्म, अभिमुखता, स्थान आणि रनआउटसाठी भौमितिक सहनशील भाषेचे अधिकृत ISO वर्णन.
मानके त्यांच्या अधिकृत प्रकाशकांमार्फत खरेदी किंवा प्रवेश करणे आवश्यक आहे जेव्हा त्यांच्या पूर्ण आवश्यकतांची आवश्यकता असते. जबाबदार अभियंत्याने उत्पादन किंवा चाचणी करण्यापूर्वी लागू संस्करण, अधिकार क्षेत्र आणि प्रकल्प नियमांची पुष्टी करावी.
संपादकीय टीप: हे मार्गदर्शक नन्हैयाच्या वर्तमान उत्पादन पर्यायांना अनुप्रयोग-विशिष्ट अभियांत्रिकी निर्णयांपासून वेगळे करते. अंतिम दाब डिझाइन, बोल्टिंग, सीलिंग, मटेरियल ग्रेड, सहनशीलता आणि स्वीकृती आवश्यकता मंजूर खरेदी तपशीलामध्ये पुष्टी करणे आवश्यक आहे.