स्क्रू आरपीएम स्वतःच आउटपुट डायल नाही. वेगातील बदलामुळे घन पदार्थ वाहून नेण्याची, वितळण्याची वेळ, कातरणे, दाब निर्मिती आणि निवासाची वेळ बदलते, म्हणून उपयुक्त परिणाम वितळलेले तापमान, मोटर लोड, दाब आणि उत्पादनाची गुणवत्ता यानुसार तपासले जाणे आवश्यक आहे.

जलद उत्तर
स्क्रूचा वेग वाढल्याने सामान्यतः ड्रॅग फ्लो आणि सामग्री प्रक्रियेत प्रवेश करण्याचा दर वाढतो, परंतु संबंध अमर्यादित किंवा पूर्णपणे रेखीय नसतो. अधिक rpm देखील कातरणे उष्णता जोडू शकते, निवास वेळ कमी करू शकते आणि कमकुवत फीड किंवा वितळणे विभाग उघड करू शकते.
एका वेळी एक नियंत्रित व्हेरिएबल बदला, स्थिर स्थितीची प्रतीक्षा करा, नंतर आउटपुट, तापमान प्रोफाइल, दाब, मोटर लोड आणि उत्पादन गुणवत्ता यांची तुलना करा. त्यापैकी एक त्याच्या मंजूर मर्यादेपर्यंत पोहोचल्यावर थांबवा, जरी ड्राइव्ह जलद वळू शकत असले तरीही.
एक कनेक्टेड सिस्टम म्हणून एक्सट्रूडर वाचा
सामग्री मोठ्या प्रमाणात घन म्हणून प्रवेश करते, संकुचित पलंग बनते, वितळते, मिसळते आणि प्रतिबंधात्मक प्रवाह मार्गाने सोडते. बॅरल हीटर्स आणि कूलिंग सर्किट्स प्रक्रियेसह उष्णतेची देवाणघेवाण करताना मोटर यांत्रिक ऊर्जा पुरवते. स्क्रू आणि डाय हे प्रेशर ड्युटी शेअर करतात.
2016 च्या औद्योगिक स्तरावरील अभ्यासाने 135 ऑपरेटिंग परिस्थितींसाठी तीन पॉलिमर, तीन स्क्रू भूमिती, पाच गती आणि तीन तापमान परिस्थितीची चाचणी केली. लेखकांनी ऊर्जेची मागणी आणि वितळलेले तापमान फरक एकत्र मोजले. त्यांचे परिणाम सामग्री, स्क्रू आणि परिस्थितीनुसार बदलले, म्हणूनच एक सार्वत्रिक rpm-टू-आउटपुट नियम अविश्वसनीय आहे.
आमचे कारखाना दृश्य:सर्वोत्तम ऑपरेटिंग पॉइंट हा इन्व्हर्टर स्वीकारत असलेला सर्वोच्च आरपीएम नाही. ही सर्वोच्च स्थिर उत्पादन स्थिती आहे जी मंजूर मोटर, गिअरबॉक्स, दाब, तापमान आणि उत्पादन-गुणवत्तेच्या मर्यादेच्या आत राहते. एक मर्यादा लवकर आल्यास, वेगवान ड्राइव्ह किंवा नवीन स्क्रू ऑर्डर करण्यापूर्वी ती अडचण ओळखा.
स्क्रूची गती वाढते तेव्हा काय बदलते
उच्च आरपीएम बॅरलच्या सापेक्ष स्क्रूच्या पृष्ठभागाला अधिक वेगाने हलवते. स्थिर श्रेणीमध्ये, यामुळे घन पदार्थांची वाहतूक आणि वितळणे वाढू शकते. हे शिअर रेट, यांत्रिक ऊर्जा इनपुट, वितळण्यासाठी उपलब्ध वेळ आणि स्क्रू क्रांतीची संख्या देखील बदलते.
वितळण्याची-तापमान बदलाची दिशा सार्वत्रिक नाही. 2014 च्या एचडीपीई अभ्यासात तीन राळ चिकटपणा, तीन स्क्रू भूमिती आणि अनेक वेग आणि सेट तापमान वापरले गेले. त्यात असे आढळले की स्क्रू प्रकार, राळ चिकटपणा, सेट तापमान आणि गती या सर्व गोष्टींवर परिणाम होतो ऊर्जा वापर आणि वितळणे सुसंगतता.
सिंगल-फ्लाइट केलेल्या स्क्रूने एक गंभीर वेग दर्शविला जेथे वितळण्याची गुणवत्ता खराब झाली, तर चाचणी केलेल्या बॅरियर स्क्रूने तापमानाची एकसमानता चांगली ठेवली.


बॅरल सेट तापमान हे वितळलेले तापमान नाही
कंट्रोलर हीटर-झोन लक्ष्य आणि सामान्यतः बॅरल भिंतीजवळ तापमान प्रदर्शित करतो. वाहिनीच्या आतील पॉलिमरला विकृती आणि घर्षणातून यांत्रिक ऊर्जा देखील मिळते. कूलिंग त्या उष्णतेचा काही भाग काढून टाकू शकते, परंतु अंतिम वितळणे एका कंट्रोलर रीडिंगच्या सूचनेपेक्षा जास्त गरम, थंड किंवा कमी एकसारखे राहू शकते.
परिभाषित ठिकाणी वितळण्याचे तापमान मोजा आणि सेन्सर पद्धत सांगा. 2006 च्या पॉलिमर अभियांत्रिकी आणि विज्ञान अभ्यासात वितळलेल्या प्रवाहावर थर्मोकूपल ग्रिडचा वापर केला. यात कमी-तापमानाचे क्षेत्र उच्च थ्रूपुटवर सिंगल-फ्लाइट स्क्रूसह आढळले, तर मॅडॉक मिक्सरसह चाचणी केलेल्या बॅरियर स्क्रूने चांगले वितळणे आणि कमी फरक प्राप्त केला.
प्रत्येक हीटर झोन कमी करू नका कारण मोजलेले वितळणे गरम आहे.जर स्क्रू बहुतेक उष्णता निर्माण करत असेल, तर कातरणे जास्त असताना आक्रमक कपात घन पलंगाला थंड ठेवू शकते. संपूर्ण प्रोफाइल बदलण्यापूर्वी कुठे वितळते, हीटर आउटपुट, कूलिंग प्रतिसाद आणि मोटर लोड यांचे पुनरावलोकन करा.
सरळ रेषेत rpm चे अनुसरण करून आउटपुट का थांबते
कमी वेगाने, एक चांगले फेड केलेले एक्सट्रूडर rpm आणि वस्तुमान प्रवाह यांच्यातील जवळचा-रेखीय संबंध दर्शवू शकतो. जेव्हा गोळ्या यापुढे चॅनेल प्रमाणानुसार भरत नाहीत, मोठ्या प्रमाणात घनता बदलते, फीड घसा घसरतो, वितळणे मागे पडते किंवा डाउनस्ट्रीम प्रतिरोध दबाव-प्रवाह समतोल बदलतो तेव्हा ते नाते कमकुवत होते.
स्टुटगार्ट विद्यापीठाच्या 2022 च्या अभ्यासात उच्च स्क्रू वेगाने गुळगुळीत, हेलिकली ग्रूव्हड आणि एक्सिअली ग्रूव्हड फीड झोनची तुलना केली गेली. त्याला एक थ्रेशोल्ड सापडला ज्याच्या पलीकडे थ्रूपुट नॉनलाइनर झाला आणि त्या गोळ्याच्या आकाराचा आणि आकाराचा त्या थ्रेशोल्डवर परिणाम झाला. हे व्यावहारिक फॅक्टरी नियमाचे समर्थन करते: वास्तविक फीडस्टॉक तसेच पॉलिमरचे नाव रेकॉर्ड करा.



नन्हैयाची प्रकाशित गती आणि आउटपुट श्रेणी कशी वाचायची
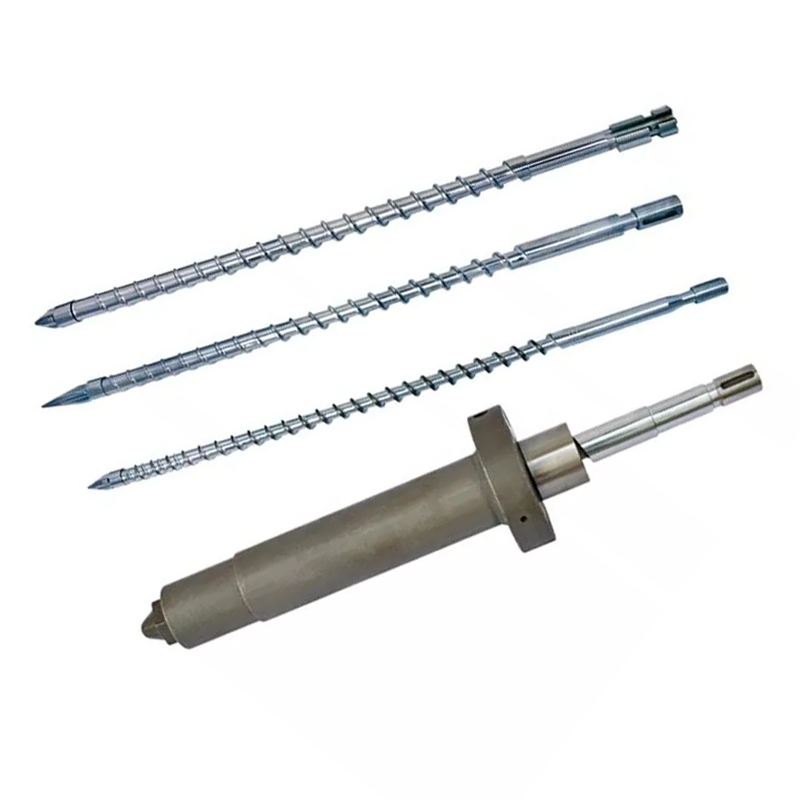
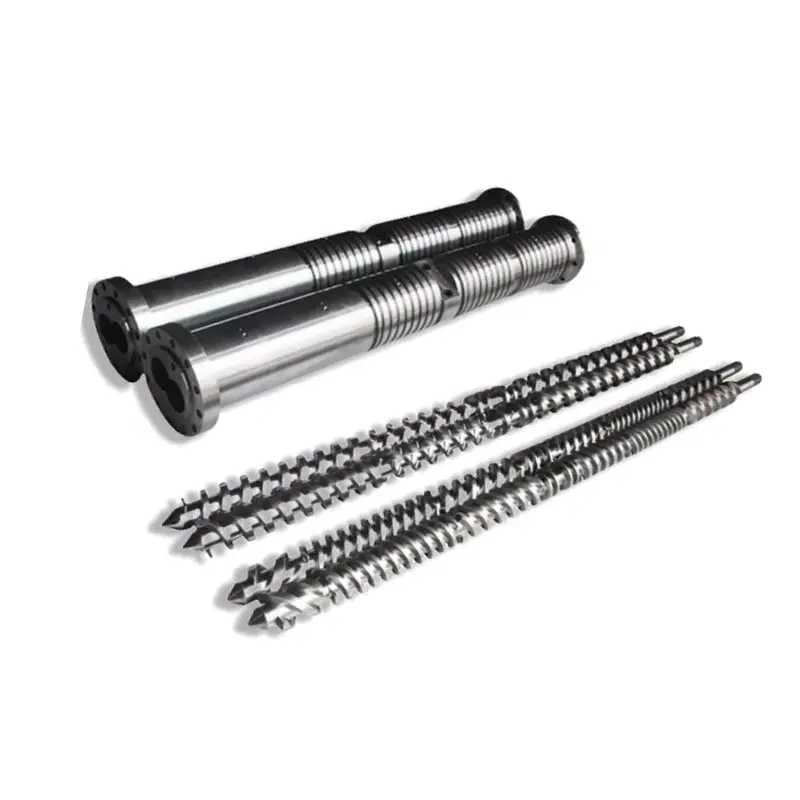
नन्हैया त्याच्या दोन्हीवर खालील कौटुंबिक सारणी प्रकाशित करतोसिंगल स्क्रू श्रेणीआणि PE/PP हाय-स्पीड पृष्ठ. कंपनीच्या नमूद उत्पादन श्रेणी ओळखण्यासाठी हे उपयुक्त आहे. ही अनिर्दिष्ट सामग्री आणि मृत्यूसाठी ऑपरेटिंग हमी नाही.
| मॉडेल | एल/डी | प्रकाशित आउटपुट | प्रकाशित गती | मोटार चालवणे |
|---|---|---|---|---|
| NHY20 | 20:1 | 3 ते 5 किलो/ता | 10 ते 60 आरपीएम | 1.1 / 1.5 / 2.2 kW |
| NHYZS25 | २५:१ | 5 ते 8 किलो/ता | 10 ते 60 आरपीएम | 2.2 / 3.0 / 4.0 kW |
| NHY30 | २५:१ | 5 ते 10 किलो/ता | 10 ते 60 आरपीएम | 2.2 / 3.0 / 4.0 kW |
| NHY45 | २५:१ ते ३६:१ | 10 ते 120 किलो/ता | 10 ते 150 आरपीएम | 5.5 ते 22 किलोवॅट |
| NHY65 | २५:१ ते ३६:१ | 60 ते 300 किलो/ता | 20 ते 150 आरपीएम | 22 ते 75 किलोवॅट |
| NHY75 | २५:१ ते ३६:१ | 200 ते 450 किलो/ता | 20 ते 150 आरपीएम | 30 ते 132 किलोवॅट |
| NHY90 | २५:१ ते ३६:१ | 180 ते 600 किलो/ता | 20 ते 110 आरपीएम | 30 ते 185 किलोवॅट |
| NHY120 | २५:१ ते ३६:१ | 320 ते 1000 किलो/ता | 20 ते 90 rpm | 75 ते 280 किलोवॅट |
| NHY150 | २५:१ ते ३६:१ | 400 ते 1300 किलो/ता | 20 ते 75 आरपीएम | 90 ते 400 किलोवॅट |
स्रोत: नन्हैया वेबसाइट, 31 ऑगस्ट 2026 रोजी तपासली. प्रत्येक पंक्तीमध्ये विस्तृत मालिका मूल्ये आहेत. एका गृहीत मशीन कॉन्फिगरेशनमध्ये सर्वोच्च आउटपुट, गती आणि मोटर क्रमांक एकत्र करू नका.
नन्हैया वेबसाइटचा दावा:PE/PP हाय-स्पीड पेज असे सांगते की ऑप्टिमाइझ केलेले स्क्रू स्ट्रक्चर आणि हाय-टॉर्क गिअरबॉक्स पारंपारिक उपकरणांच्या तुलनेत कार्यक्षमता दुप्पट करू शकतात आणि त्याची रचना PP एक्सट्रूजन तापमान कमी करू शकते.
पृष्ठ तुलना मशीन, राळ, डाई, चाचणी पद्धत किंवा स्वीकृती विंडो दर्शवत नाही. ROI किंवा खरेदी हमी प्रविष्ट करण्यापूर्वी प्रकल्प-विशिष्ट चाचणी प्रोटोकॉल आवश्यक असलेल्या पुरवठादाराच्या दाव्यांप्रमाणे दोन्ही विधाने हाताळा.
संयोगांचा अर्थ लावा, वेगळे वाचन नाही
| rpm वाढल्यानंतर ट्रेंड | संभाव्य व्याख्या | पुढील तपासा |
|---|---|---|
| आउटपुट वाढते, दाब आणि भार स्थिर राहतो, गुणवत्ता टिकून राहते | ओळ अजूनही त्याच्या उपयुक्त ऑपरेटिंग विंडोमध्ये असू शकते | वितळणे-तापमान एकसारखेपणा आणि डाउनस्ट्रीम कूलिंग क्षमतेची पुष्टी करा |
| आरपीएम वाढतो पण आउटपुट नफा कमी होतो | फीड क्षमता, वितळणे किंवा डाउनस्ट्रीम प्रतिरोध मर्यादित असू शकते | फीडची सुसंगतता, विशिष्ट आउटपुट, फिल्टर आणि डाय प्रेशर तपासा |
| वितळलेले तापमान आणि मोटर लोड त्वरीत वाढते | यांत्रिक ऊर्जा आणि प्रतिकार वाढत आहे | राळ चिकटपणा, स्क्रू भूमिती, फिल्टर स्थिती आणि उष्णता प्रोफाइलचे पुनरावलोकन करा |
| सरासरी वितळलेले तापमान कमी होते परंतु फरक वाढतो | उशीरा किंवा अपूर्ण वितळणे उपस्थित असू शकते | उत्पादनातील दोषांचे निरीक्षण करा आणि स्क्रूच्या वितळण्याच्या क्षमतेशी तुलना करा |
| आउटपुट आणि मोटर लोडसह दबाव चक्र | समस्या फीड, वितळणे, तापमान नियंत्रण किंवा प्रतिबंध असू शकते | वापरावाढत्या निदान मार्गदर्शक |
| फिल्टर किंवा डाय बदलल्यानंतर लोड वाढते | डाउनस्ट्रीम प्रतिकाराने ऑपरेटिंग पॉइंट बदलला | समान सामग्री आणि दराने स्वच्छ आणि गलिच्छ दाबांची तुलना करा |


नियंत्रणाचा पाठलाग करण्याऐवजी नियंत्रित चरण चाचणी वापरा
- एक स्थिर सामग्री आणि उत्पादन निवडा.रेझिन ग्रेड, पॅलेट किंवा रीग्रिंड फॉर्म, ॲडिटीव्ह, ओलावा आणि अलीकडील सामग्री क्रम रेकॉर्ड करा.
- बेसलाइन स्थापित करा.रेषा स्थिर झाल्यानंतर वास्तविक आरपीएम, फीड, आउटपुट, वितळलेले तापमान, दाब, मोटर लोड, झोन रीडिंग आणि उत्पादन गुणवत्ता रेकॉर्ड करा.
- एक मंजूर व्हेरिएबल बदला.लाइन प्रक्रियेद्वारे परिभाषित केलेली वाढ आणि स्थिरीकरण वेळ वापरा. वेग, फीड आणि तापमान एकत्र बदलू नका.
- सरासरी आणि भिन्नता दोन्हीची तुलना करा.एक स्वीकार्य सरासरी सायकलिंग दाब किंवा असमान वितळ-तापमान प्रोफाइल लपवू शकते.
- प्रथम मर्यादित स्थिती चिन्हांकित करा.हे मोटर लोड, दाब, वितळण्याची गुणवत्ता, मितीय स्थिरता, थंड क्षमता किंवा पृष्ठभाग दोष असू शकते.
- केवळ मंजूर मर्यादेतच पुनरावृत्ती करा.जेव्हा दुसरी वाढ खूप कमी आउटपुट देते किंवा मोजलेली स्थिती स्वीकार्यतेच्या बाहेर ढकलते तेव्हा उपयुक्त कमाल गाठली जाते.
आमचे कारखाना दृश्य:पाच स्थिर ऑपरेटिंग पॉइंट पाठवणारा ग्राहक आम्हाला जास्तीत जास्त एक आरपीएम पाठवणाऱ्या ग्राहकापेक्षा अधिक उपयुक्त डिझाइन पुरावा देतो. ट्रेंड दर्शवितो की लाईनची कार्यक्षमता कोठे कमी होते आणि पुढील बदल फीड विभाग, स्क्रू भूमिती, परिधान स्थिती किंवा डाउनस्ट्रीम उपकरणांमध्ये आहे की नाही.
जेव्हा प्रक्रिया ट्रेंड हार्डवेअरकडे निर्देशित करते
उच्च rpm जास्त प्रमाणात स्क्रू-टू-बॅरल क्लिअरन्स, कमी आकाराचा फीड विभाग, मागे पडणारा वितळणारा विभाग किंवा खूप जास्त दाब कमी करणारे मिक्सर दुरुस्त करू शकत नाही. हे त्या मर्यादा पाहणे सोपे करू शकते. परिधान केलेले घटक कॉपी करण्यापूर्वी ते स्वच्छ करा आणि मोजा.
वापराअडथळा, पारंपारिक आणि मिक्सिंग स्क्रू तुलनाजेव्हा वितळण्याची एकरूपता वेगाने बदलते. वापरापरिधान मापन मार्गदर्शकजेव्हा स्वच्छ प्रवाह मार्ग आणि स्थिर सामग्रीसह विशिष्ट आउटपुट कमी होते.
नन्हैयाचाउपकरणे पृष्ठत्याचे सीएनसी लेथ 6 मीटर पर्यंत वर्कपीस मशीन करू शकतात आणि त्याच्या ड्रिलिंग आणि मिलिंग उपकरणांमध्ये 0.02 मिमी पोझिशनिंग अचूकता आहे. त्या फॅक्टरी-स्तरीय प्रकाशित क्षमता आहेत. मंजूर रेखांकनाने ऑर्डरसाठी परिमाण आणि तपासणी बिंदू अद्याप परिभाषित केले पाहिजेत.

उच्च-आउटपुट सिंगल स्क्रू पुनरावलोकनासाठी डेटा
- मशीन मेकर, मॉडेल आणि स्क्रू व्यास
- मूळ आणि वर्तमान स्क्रू आणि बॅरल मोजमाप
- राळ ग्रेड, पेलेट फॉर्म, रीग्रिंड आणि ॲडिटीव्ह
- स्वीकृत गुणवत्तेसह सामान्य आणि लक्ष्यित आउटपुट
- मोटर, गिअरबॉक्स गुणोत्तर आणि रेटेड टॉर्क डेटा
- वास्तविक rpm, मोटर लोड आणि ऊर्जा कल
- बॅरल सेटपॉईंट आणि वास्तविक झोन रीडिंग
- तापमान स्थान आणि सेन्सर पद्धत वितळणे
- प्रेशर ट्रेंड, फिल्टर आणि डाय तपशील
- कूलिंग, हाऊल-ऑफ आणि डाउनस्ट्रीम मर्यादा
- दोषांचे फोटो आणि ठेवलेले नमुने
- मूळ रेखाचित्र आणि कनेक्शन परिमाणे
वारंवार विचारले जाणारे प्रश्न
वाढत्या स्क्रूचा वेग नेहमी एक्सट्रूडर आउटपुट वाढवतो का?
नाही. आउटपुट स्थिर ऑपरेटिंग विंडोमध्ये स्क्रूच्या गतीने वाढू शकते, परंतु फीड क्षमता, पेलेट फॉर्म, स्क्रू भूमिती, वितळण्याची क्षमता, डाय रेझिस्टन्स, मोटर लोड आणि परिधान परिणाम मर्यादित करू शकतात. उच्च वेगाने, विशिष्ट उत्पादन कमी होऊ शकते किंवा वितळणे कमी एकसमान होऊ शकते.
बॅरल सेट तापमान वितळलेल्या तापमानासारखेच आहे का?
क्र. बॅरल सेटपॉइंट्स हीटर झोन नियंत्रित करतात, तर पॉलिमरला स्क्रू रोटेशन आणि कातरण्यापासून यांत्रिक ऊर्जा देखील मिळते. योग्य सेन्सरसह परिभाषित ठिकाणी वितळण्याचे मोजमाप करा आणि नियंत्रक सेटपॉईंटला वास्तविक वितळलेले तापमान मानण्याऐवजी पद्धत रेकॉर्ड करा.
जेव्हा स्क्रूचा वेग वाढतो तेव्हा वितळण्याचे तापमान का वाढू शकते?
उच्च स्क्रू गती कातरणे दर आणि यांत्रिक ऊर्जा इनपुट वाढवू शकते. वितळलेले तापमान किती बदलते हे राळ चिकटपणा, स्क्रू भूमिती, भरणे, बॅरल प्रोफाइल आणि डाउनस्ट्रीम प्रतिरोध यावर अवलंबून असते. काही स्क्रू आणि मटेरियल कॉम्बिनेशन त्याऐवजी गंभीर गतीच्या पलीकडे खराब किंवा अपूर्ण वितळणे दर्शवू शकतात.
आरपीएम वाढल्यावरही आउटपुट वाढणे का थांबू शकते?
फीड विभाग प्रमाणानुसार भरणे थांबू शकते, पॅलेट स्लिप बदलू शकते, मोठ्या प्रमाणात घनता बदलू शकते, वितळण्याची क्षमता गाठली जाऊ शकते, किंवा मरणे आणि फिल्टर प्रतिरोध प्रणालीला प्रतिबंधित करू शकते. खराब झालेले स्क्रू आणि बॅरल देखील गळती वाढवू शकतात आणि उपयुक्त पंपिंग कमी करू शकतात.
स्क्रूचा वेग बदलल्यानंतर ऑपरेटरने काय रेकॉर्ड करावे?
वास्तविक स्क्रू गती, फीड रेट, आउटपुट, वितळण्याचे तापमान आणि भिन्नता, वितळणे दाब आणि भिन्नता, मोटर लोड, झोन तापमान, थंड प्रतिसाद, उत्पादन गुणवत्ता आणि नवीन स्थिर स्थितीत पोहोचण्यासाठी दिलेला वेळ रेकॉर्ड करा.
उच्च-आउटपुट सिंगल स्क्रू पुनरावलोकनासाठी मी नन्हैयाला कोणता डेटा पाठवायचा?
राळ ग्रेड आणि फॉर्म, ॲडिटीव्ह आणि फिलर्स, आवश्यक आउटपुट, वर्तमान rpm, मोटर आणि गिअरबॉक्स डेटा, बॅरल प्रोफाइल, वितळलेले तापमान आणि दबाव ट्रेंड, डाय आणि फिल्टर तपशील, स्क्रू आणि बॅरल ड्रॉइंग, परिधान माप आणि उत्पादनातील दोष किंवा उत्पादन मर्यादा तुम्हाला सोडवा.
संपादकीय टीप: नन्हैया उत्पादन तपशील आणि दावे कंपनी-प्रकाशित माहिती म्हणून ओळखले जातात. स्वतंत्र संशोधन प्रक्रिया संबंधांना समर्थन देते, कोणत्याही नन्हैया मॉडेलसाठी हमी नाही. अंतिम मर्यादा आणि स्वीकृती अटींसाठी सामग्री, मशीन, मंजूर रेखाचित्र आणि प्रकल्प चाचणी योजना आवश्यक आहे.