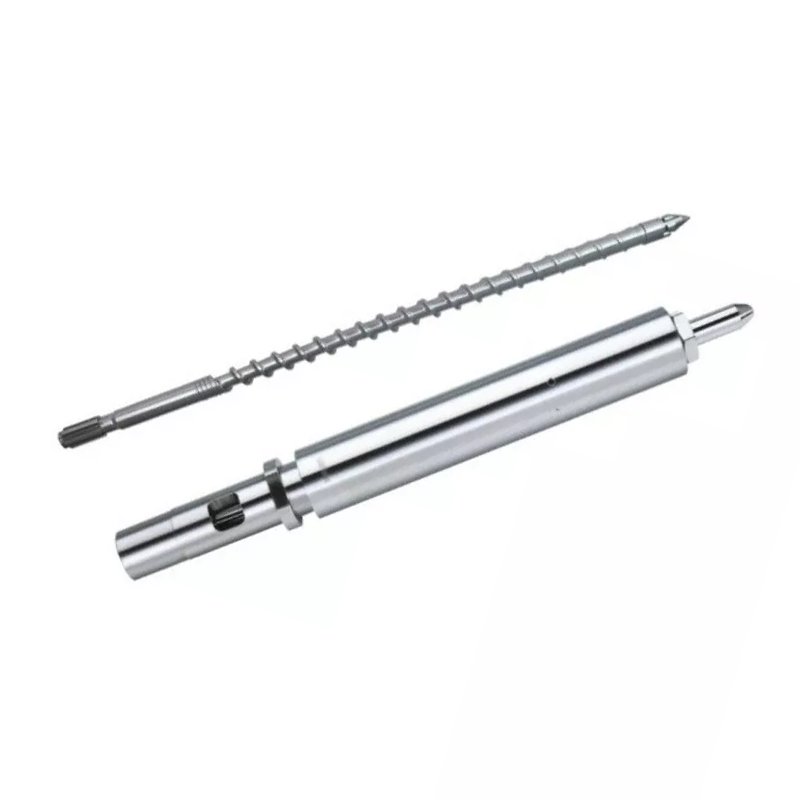
स्क्रूची टीप सुटे भागाप्रमाणे हाताळण्याइतकी लहान असते, तरीही प्रत्येक शॉट वितळण्याच्या समान व्हॉल्यूमने सुरू होतो की नाही हे ठरवण्यासाठी पुरेसे अचूक असते. थ्रेडेड मेटल पॉइंट म्हणून नव्हे तर जुळणारे प्रवाह आणि सीलिंग असेंब्ली म्हणून खरेदी करा.


जलद उत्तर
चार गोष्टींनुसार इंजेक्शन मोल्डिंग स्क्रू टीप निवडा: नॉन-रिटर्न व्हॉल्व्ह डिझाइन, अचूक स्क्रू आणि बॅरल इंटरफेस, प्रक्रिया केलेले राळ आणि फिलर आणि विद्यमान असेंब्लीचा परिधान नमुना. जेव्हा आवृत्त्या, मागील दुरुस्ती किंवा गैर-मानक स्क्रू अस्तित्वात असू शकतात तेव्हा केवळ मशीन मॉडेल पुरेसे नाही.
रिप्लेसमेंट ऑर्डरसाठी, जेव्हा उपलब्ध असेल तेव्हा मूळ रेखाचित्र पाठवा, त्यानंतर थ्रेड, खांदा, टीप लांबी, रिंग ट्रॅव्हल, सीट, बाहेरील व्यास आणि वास्तविक मशीनच्या विरूद्ध पॅसेज वितळवा. एक चांगले अवतरण भूमितीपासून सुरू होते. साहित्य आणि पृष्ठभाग उपचार पुढे येतात.
स्क्रू टिप दोन्ही दिशेने प्रवाह नियंत्रित करते
स्क्रू रिकव्हरी दरम्यान, नॉन-रिटर्न व्हॉल्व्ह उघडतो आणि वितळलेल्या पॉलिमरला स्क्रूच्या पुढच्या बाजूने जाऊ देतो. इंजेक्शनच्या सुरूवातीस, ते बंद होते त्यामुळे स्क्रूच्या बाजूने वितळण्याऐवजी शॉटवर स्क्रू हालचाल आणि दाब कार्य करते.
म्हणूनच स्क्रू टीप, चेक रिंग आणि सीट केवळ देखभालीसाठीच नाही तर प्रक्रियेशी संबंधित आहेत.ENGEL चे नॉन-रिटर्न वाल्व ट्यूटोरियलसमान दोन ऑपरेटिंग अवस्थांचे वर्णन करते आणि क्लोजिंग वर्तन थेट इंजेक्शनच्या पुनरावृत्तीशी जोडते.
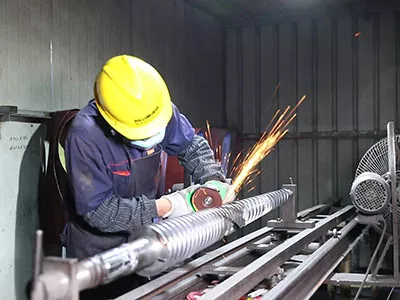
आमचे कारखाना दृश्य:सर्वात महाग स्क्रू-टिप चूक म्हणजे क्वचितच दोन सामग्रीच्या ग्रेडमधील फरक. हा एक भाग आहे जो स्क्रूवर थ्रेड करतो परंतु प्रवास करत नाही, सील करत नाही किंवा योग्यरित्या संरेखित करत नाही. विक्री विशेषणांच्या लांबलचक यादीपेक्षा यशस्वी फिट चाचणी अधिक मौल्यवान आहे.
मोल्डिंग कर्तव्याभोवती असेंब्ली निवडा
पुनर्प्राप्ती दरम्यान योग्य डिझाइन मुक्तपणे उघडणे आवश्यक आहे, इंजेक्शन दरम्यान अंदाजे बंद करणे आणि वितळण्याच्या मार्गावर जास्त प्रतिबंध टाळणे आवश्यक आहे. ते त्याच्या वीण पृष्ठभागांना इजा न करता राळच्या अपघर्षक, चिकट आणि गंजणारा भार देखील टिकून राहणे आवश्यक आहे.
| खरेदी प्रश्न | ते स्क्रू टीप का बदलते | पुरवठादाराला काय पाठवायचे |
|---|---|---|
| कोणते राळ मोल्ड केले जात आहे? | स्निग्धता, वंगणता, ऱ्हास संवेदनशीलता आणि गंज शुल्क प्रवाह मार्ग, सामग्री आणि पृष्ठभाग उपचार प्रभावित करतात. | अचूक राळ ग्रेड, रंग प्रणाली, ज्वाला retardant आणि सामान्य प्रक्रिया श्रेणी. |
| राळ प्रबलित आहे की भरलेली आहे? | ग्लास फायबर, मिनरल फिलर आणि रिक्लेम केलेले दूषित पदार्थ अंगठी, सीट आणि वितळलेल्या पॅसेजवर अपघर्षक पोशाखांना गती देऊ शकतात. | फिलर प्रकार, वजन टक्केवारी आणि ते उत्पादनानुसार बदलते का. |
| शॉट किती अचूक असावा? | पातळ-भिंत, बहु-पोकळी आणि घट्ट-वजन भाग वाल्व बंद होणे आणि गळतीमध्ये लहान बदल उघड करतात. | भाग वजन, पोकळी संख्या, शॉट-वजन सहनशीलता आणि अलीकडील ट्रेंड डेटा. |
| सध्याची झडप शैली काय आहे? | स्लाइडिंग रिंग, बॉल-चेक आणि इतर डिझाईन्समध्ये भिन्न प्रवाह क्षेत्रे, प्रवास आणि बंद होण्याचे वर्तन असते. | मूळ भाग क्रमांक, रेखाचित्र, फोटो आणि पूर्ण काढलेली असेंब्ली. |
| स्क्रू आधी बदलला आहे का? | मशीन मॉडेल यापुढे स्थापित धागा, टीप लांबी किंवा सीट भूमिती ओळखू शकत नाही. | वर्तमान स्क्रू रेखाचित्र आणि थेट मोजमाप, केवळ मशीन नेमप्लेटच नाही. |
| भाग का बदलला जात आहे? | तुटलेला धागा, खोडलेला प्रवाह मार्ग आणि गळती रिंग समान सुधारात्मक कृतीकडे निर्देश करत नाहीत. | फोटो, प्रक्रियेची लक्षणे, देखभाल इतिहास आणि अयशस्वी परिमाण घाला. |
नन्हैया मानक आणि सानुकूलित धाग्याचे नमुने, तसेच विशेष पॉलिमरसाठी रिव्हर्स-फ्लो टिप पर्याय ऑफर करते. निवडलेला भाग एक सह जुळविला जाऊ शकतोइंजेक्शन मोल्डिंग स्क्रूकिंवा विस्तृत भाग म्हणून पुरवलेइंजेक्शन मोल्डिंग आणि एक्सट्रूजन स्पेअर-पार्ट्स श्रेणी.


असेंब्ली काढून टाकण्यापूर्वी प्रक्रिया सिग्नल वाचा
व्हेरिएबल कुशन, ड्रिफ्टिंग शॉट वेट किंवा खराब ट्रान्सफर रिपीटेबिलिटी व्हॉल्व्ह लीकेज दर्शवू शकते, परंतु त्यापैकी काहीही ते एकट्याने सिद्ध करत नाही. राळ बदल, खाद्य अस्थिरता, तापमान नियंत्रण, बॅरल पोशाख, वितळलेली हवा, दाब सेटिंग्ज आणि साचाची स्थिती समान लक्षणे निर्माण करू शकतात.
ENGEL नॉन-रिटर्न व्हॉल्व्ह, स्क्रू आणि प्लास्टीझिंग बॅरल तपासण्याची शिफारस करतेजेव्हा वितळलेल्या उशीमध्ये चढ-उतार होते. समान समस्यानिवारण मार्गदर्शन कुशन आणि शॉट-वेट वेरिएशनला प्रक्रिया सेटिंग्ज आणि घटक परिधान यांच्याशी जोडते.
| निरीक्षण केलेले सिग्नल | संभाव्य स्क्रू-टिप कनेक्शन | ऑर्डर करण्यापूर्वी तपासा |
|---|---|---|
| कुशन पोझिशन शॉट ते शॉट बदलते | रिंग वेगळ्या बिंदूवर बंद होऊ शकते किंवा बसल्यानंतर गळती होऊ शकते. | स्थिर प्रक्रियेत ट्रेंड वास्तविक स्थिती, दबाव आणि शॉट वजन. |
| सेटिंग्ज स्थिर असताना भागाचे वजन कमी होते | बॅकफ्लो मोल्डवर वितरित प्रभावी व्हॉल्यूम कमी करू शकतो. | फीड, तापमान, साहित्य आणि साचा-पोकळीची कारणे नाकारतात. |
| लहान शॉट्स मधूनमधून दिसतात | झडप वारंवार सील होऊ शकत नाही, विशेषत: पुनर्प्राप्ती बदलानंतर. | हस्तांतरण प्रतिसादाची तुलना करा आणि मशीन निर्मात्याची मंजूर झडप चाचणी चालवा. |
| पुनर्प्राप्ती प्रतिबंधित होते | खराब झालेले रिंग, डिपॉझिट किंवा कमी आकाराचा प्रवाह मार्ग फॉरवर्ड मेल्ट फ्लोला विरोध करू शकतो. | मुक्त हालचाल, ठेवी, गॅलिंग आणि रस्ता अडथळ्याची तपासणी करा. |
| काळे डाग भौतिक बदलांचे अनुसरण करतात | मृत स्पॉट्स किंवा खराब झालेले पृष्ठभाग खराब झालेले पॉलिमर टिकवून ठेवू शकतात आणि सोडू शकतात. | पूर्ण वितळण्याचा मार्ग, नोजल, स्क्रू फ्रंट आणि साफसफाईची प्रक्रिया तपासा. |
| धातूचा आवाज किंवा रिंग जप्ती | गॅलिंग, विकृत रूप, चुकीचे संरेखन किंवा परदेशी सामग्री असू शकते. | मशीन मेकरच्या सुरक्षित देखभाल प्रक्रियेच्या अंतर्गत थांबा आणि तपासणी करा. |
असेंब्ली काढून टाकल्यानंतर, चेक रिंगचा बाहेरील व्यास, दोन्ही टोकाचे चेहरे, बसण्याची पृष्ठभाग, टीप बॉडी, वितळलेले पॅसेज आणि धागा तपासा. अअर्बर्ग तांत्रिक लेखघर्षण, आसंजन आणि गंज हे परिधान यंत्रणा म्हणून ओळखते आणि दाखवते की अंगठीचा व्यास, शेवटचा चेहरा आणि सीलिंग सीटवर परिधान केल्याने अंगठीचा प्रवास आणि उशीची स्थिरता बदलू शकते.
भाग भरेपर्यंत होल्डिंग प्रेशर जोडून चेक रिंगचे निदान करू नका.सेटिंग बदल दुरुस्त केल्याशिवाय गळती लपवू शकतो. एक स्थिर बेसलाइन कॅप्चर करा, मशीन मेकरच्या मंजूर चाचणी पद्धतीचे अनुसरण करा आणि बदली तपशील बदलण्यापूर्वी हार्डवेअरची तपासणी करा.
जेव्हा वीण भाग चांगले असतील तेव्हाच एक भाग बदला
चेक रिंग स्वतःच बदलली जाऊ शकते जेव्हा त्याची वीण टीप आणि सीट मंजूर परिमाणांमध्ये राहते, सीलिंग पृष्ठभाग चांगले असतात आणि नवीन रिंग त्याच्या संपूर्ण प्रवासात मुक्तपणे फिरू शकते. ही कमी किमतीची दुरुस्ती आहे, परंतु जेव्हा तपासणी त्याचे समर्थन करते तेव्हाच.
जुळलेली टीप, रिंग आणि सीट बदला जेव्हा अनेक पृष्ठभाग पोशाख दर्शवतात, अंगठी पकडली जाते किंवा दुसऱ्या घटकावर गळ घालते, जुने भाग मशीनमध्ये मिसळले जातात किंवा कोणतेही विश्वसनीय मूळ परिमाण शिल्लक राहत नाहीत. एक नवीन सीलिंग भाग दोन जीर्ण झालेल्या वीण भागांसह एकत्र केल्याने एक नवीन गळती मार्ग तयार होऊ शकतो.
आमचे कारखाना दृश्य:परिधान केलेला नमुना हा पुरावा आहे, मास्टर ड्रॉइंग नाही. जर आम्ही खोडलेले आसन, लहान केलेली अंगठी किंवा खराब झालेले धागे अचूकपणे कॉपी केले तर नवीन भाग स्वच्छ पृष्ठभागासह जुन्या समस्येचे पुनरुत्पादन करू शकतो. आम्ही रेखांकन, वीण घटक आणि न घातलेले संदर्भ बिंदूंमधून अभिप्रेत संबंधांची पुनर्रचना करतो.


नन्हैया इंजेक्शन मोल्डिंग स्क्रू टिप डेटा
दनन्हैया इंजेक्शन मोल्डिंग स्क्रू टीपस्क्रू आणि नोजल-साइड मेल्ट पाथ दरम्यान इंटरफेस म्हणून तयार केले आहे. हे विविध स्क्रू व्यास आणि इंजेक्शन मशीन ब्रँडसाठी, सानुकूल धागे आणि बदली कार्यासाठी घटक भूमितीसह उपलब्ध आहे.
| तपशील | नन्हैया उत्पादन डेटा | खरेदी प्रासंगिकता |
|---|---|---|
| बेस साहित्य | D2 | कोटेशन आणि तपासणी दस्तऐवजांवर वास्तविक सामग्री रेकॉर्ड करा. |
| कडकपणा | HRC45-62 | निवडलेले मूल्य उष्णता उपचार, परिधान कर्तव्य आणि वीण सामग्रीशी जुळले पाहिजे. |
| सरळपणा | 0.02 मिमी/मी | स्क्रू-फ्रंट इंटरफेसमध्ये भूमिती आणि संरेखन महत्त्वाचे आहे. |
| बख्तरबंद चेहरा | द्विधातु | उघडलेल्या कार्यरत पृष्ठभागांवर पोशाख-प्रतिरोधक पर्याय प्रदान करते. |
| ग्लास-फायबर कॉन्फिगरेशन | ३०% / ६०% | RFQ मध्ये वास्तविक ग्लास-फायबर टक्केवारी आणि राळ ग्रेड सांगा. |
| भाग वजन | 1 किलो | उत्पादन-पृष्ठ संदर्भ मूल्य; अंतिम वजन मंजूर भूमितीचे अनुसरण करते. |
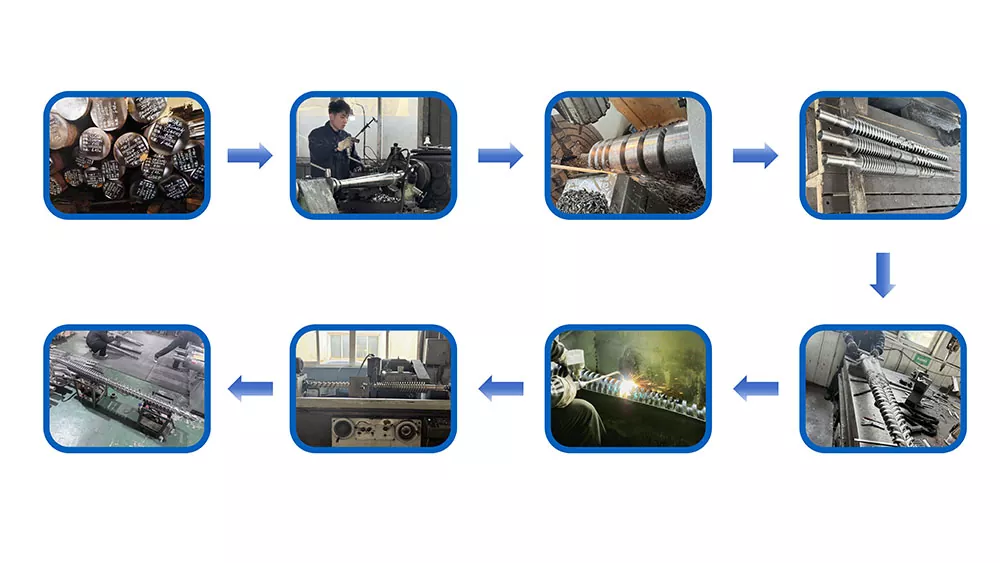
| उत्पादन मार्ग | सीएनसी मशीनिंग, उष्णता उपचार आणि अचूक पॉलिशिंग | या ऑपरेशन्स कंट्रोल फॉर्म, पृष्ठभागाची स्थिती आणि पूर्ण फिट. |
| मानक अनुप्रयोग | पीई, पीपी, एबीएस आणि पीव्हीसी थर्मोप्लास्टिक मोल्डिंग | ॲडिटीव्ह, कलरंट्स, रिसायकल केलेली सामग्री आणि फिलर डेटा देखील पाठवा. |
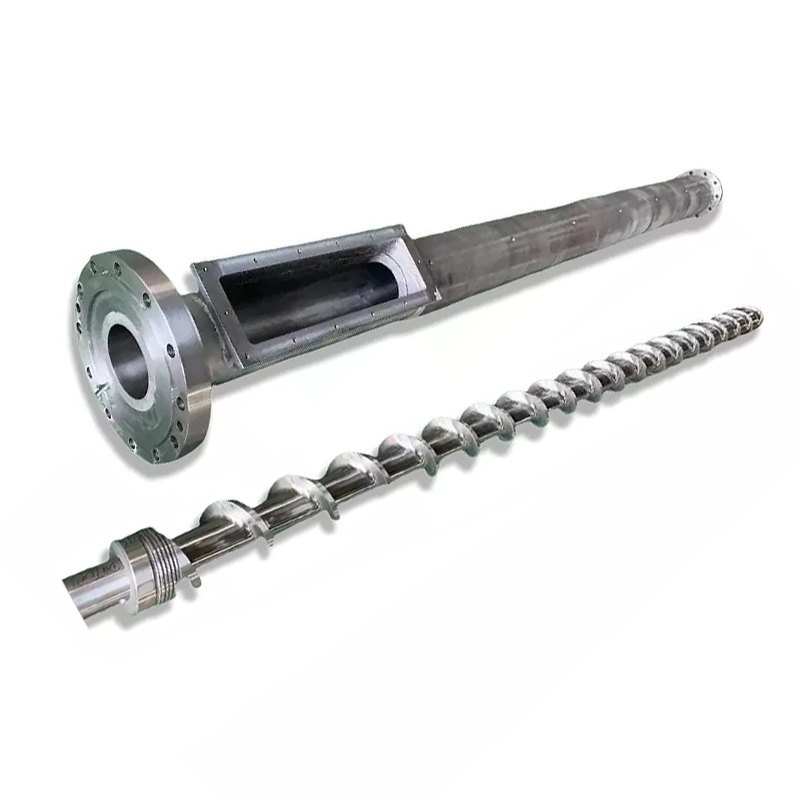
संपूर्ण प्लॅस्टिकायझिंग युनिटसाठी, नन्हैया देखील तयार करतोउत्परिवर्ती इंजेक्शन मोल्डिंग स्क्रू, हळूहळू इंजेक्शन मोल्डिंग स्क्रूआणि जुळणारे बदली बॅरल्स. शेजारीलइंजेक्शन नोजलजेव्हा गळती, संरेखन किंवा वितळ-प्रवाह समस्या स्क्रूच्या टोकाच्या पलीकडे वाढतात तेव्हा त्याच वेळी पुनरावलोकन केले जाऊ शकते.
भाग फिट होईल की नाही हे ठरवणारे परिमाण
एक मशीन निर्माता आणि मॉडेल शोध संकुचित करू शकतात, परंतु ते रेखाचित्र पुनर्स्थित करू शकत नाही. मॉडेल फॅमिली अनेक इंजेक्शन-युनिट आकार वापरू शकतात आणि मशीनमध्ये आधीपासूनच एक बदली स्क्रू असू शकतो जो त्याच्या मूळ बिल्डपेक्षा वेगळा असेल.
- स्थापित स्क्रू ओळखा.रेकॉर्ड मशीन मेकर, मॉडेल, इंजेक्शन-युनिट पदनाम, स्क्रू व्यास, सीरियल माहिती आणि कोणतेही पूर्वीचे स्क्रू बदलणे.
- थ्रेड पूर्णपणे परिभाषित करा.प्रमुख आणि किरकोळ व्यास, खेळपट्टी, धाग्याची दिशा, धाग्याची लांबी, प्रारंभ स्थिती, आराम आणि खांद्याचे स्थान समाविष्ट करा.
- अक्षीय स्टॅक मोजा.टीपची एकूण लांबी, रिंगची लांबी, सीटची लांबी, रिंग ट्रॅव्हल आणि बंद स्थिती नियंत्रित करणारे प्रत्येक खांदा रेकॉर्ड करा.
- रेडियल इंटरफेस मोजा.टीप शरीराचा व्यास, रिंग बाहेरील आणि आत व्यास, सीट व्यास, बॅरल बोअर संदर्भ आणि आवश्यक कामकाजाची मंजुरी नोंदवा.
- वितळण्याच्या मार्गाचा नकाशा तयार करा.बासरीची संख्या, पॅसेजची रुंदी, पॅसेजची खोली, नाक प्रोफाइल आणि प्रवाह किंवा साफसफाईवर परिणाम करणारी कोणतीही त्रिज्या दाखवा.
- सीलिंग चिन्हांकित करा आणि पृष्ठभाग परिधान करा.क्लोजिंग दरम्यान कोणते चेहरे संपर्कात आहेत आणि कोणते परिमाण न परिधान केलेल्या संदर्भांवरून मोजले जातात ते ओळखा.
सहिष्णुतेच्या आत अनिश्चितता लपवू नका.जुनी पृष्ठभाग घातली असल्यास, मोजलेल्या मूल्याला वास्तविक परिमाण म्हणून लेबल करा. प्रस्तावित तयार परिमाण वेगळे ठेवा. हा फरक अभियांत्रिकी नुकसानीची अचूक प्रत मंजूर करण्याऐवजी भाग दुरुस्त करू देतो.
उत्पादनात प्रवेश करण्यापूर्वी प्रतिस्थापनाची तपासणी करा
असेंबली उष्णता आणि दाबाच्या संपर्कात येण्यापूर्वी येणाऱ्या तपासणीने ओळख, परिमाण आणि हालचाल तपासली पाहिजे. मंजूर रेखांकन, साहित्य रेकॉर्ड आणि तपासणी निकाल समान भाग क्रमांकाखाली ठेवा.
- भाग क्रमांक आणि रेखाचित्र पुनरावृत्ती खरेदी ऑर्डरशी जुळतात
- साहित्य आणि उष्णता-उपचार नोंदी अवतरणाशी जुळतात
- गंभीर व्यास आणि अक्षीय लांबी रेखाचित्र सहिष्णुतेमध्ये आहेत
- थ्रेड गेज किंवा वीण तपासणी कनेक्शनची पुष्टी करतात
- दृश्यमान रॉकिंग किंवा जप्तीशिवाय रिंगचा प्रवास मुक्तपणे तपासा
- रिंग आणि आसन इच्छित सीलिंग पृष्ठभागांशी संपर्क साधा
- वितळलेले पॅसेज स्वच्छ, गुळगुळीत आणि burrs मुक्त आहेत
- पॉलिश केलेले पृष्ठभाग कोणतेही हाताळणीचे नुकसान किंवा कोटिंग दोष दर्शवत नाहीत
- असेंबली दिशा आणि घटक क्रम दस्तऐवजीकरण केले आहे
- बेसलाइन शॉटचे वजन आणि उशी स्थापनेनंतर रेकॉर्ड केले जाते
स्थापनेनंतर, मंजूर स्टार्टअप प्रक्रिया वापरा आणि प्रक्रियेची राखून ठेवलेल्या बेसलाइनशी तुलना करा. नवीन टिप पुनर्प्राप्ती, डीकंप्रेशन प्रतिसाद किंवा वाल्व बंद होण्याचे वर्तन बदलू शकते, म्हणून प्रत्येक जुनी सेटिंग अस्पर्शित राहिली पाहिजे असे समजू नका.
कारखान्याने काय नियंत्रित केले पाहिजे
स्क्रू-टिपची गुणवत्ता भागांमधील संबंधातून येते. थ्रेडची एकाग्रता, खांद्याची स्थिती, रिंग ट्रॅव्हल, सीलिंग-फेस भूमिती, फ्लो-पाथ फिनिश आणि उष्णता-उपचार स्थिती एकत्रितपणे कार्य करणे आवश्यक आहे. एक प्रभावी कडकपणा क्रमांक चुकीच्या स्टॅक लांबी किंवा खडबडीत सीलिंग पृष्ठभागाची भरपाई करू शकत नाही.
नन्हैयाचाउत्पादन उपकरणे0.1 मिमी किंवा त्यापेक्षा कमी फीड एरर असलेले सीएनसी आरे, 6 मीटर पर्यंतच्या वर्कपीससाठी सीएनसी लेथ आणि 0.02 मिमी पोझिशनिंग अचूकतेसह ड्रिलिंग आणि मिलिंग उपकरणे समाविष्ट आहेत. पाच-अक्ष मशीनिंगचा वापर अनियमित उड्डाणे आणि विशेष फ्लँज संरचनांसाठी केला जातो.

खरेदीदारांसाठी, पुरवठादाराकडे मशीन टूल आहे की नाही हा व्यावहारिक प्रश्न नाही. रेखांकनाचे पुनरावलोकन कसे केले जाते, कोणत्या परिमाणांची तपासणी केली जाते, सामग्री आणि उष्णता उपचार कसे शोधले जातात आणि तयार रिंगची हालचाल कशी तपासली जाते ते विचारा. नन्हैया त्याच्या माध्यमातून प्री-सेल्स ड्रॉईंग रिव्ह्यू आणि तांत्रिक सहाय्य प्रदान करतेसेवा संघ.
रिप्लेसमेंट स्क्रू टीपसाठी RFQ चेकलिस्ट
आंशिक संदेशांच्या मालिकेऐवजी एक स्पष्ट पॅकेज पाठवा. खालील माहिती पुरवठादाराला हे ठरवू देते की नोकरी एक मानक बदली आहे, एक रिव्हर्स-इंजिनियर्ड घटक आहे की पुनर्रचना आहे.
- मशीन मेकर, मॉडेल, अनुक्रमांक आणि इंजेक्शन-युनिट आकार
- स्थापित स्क्रू व्यास आणि स्क्रू रेखाचित्र
- मूळ स्क्रू-टिप भाग क्रमांक आणि रेखाचित्र पुनरावृत्ती
- क्रमाने ठेवलेल्या भागांसह जुनी असेंब्ली पूर्ण करा
- समोर, बाजू, थ्रेड आणि सीलिंग चेहर्यावरील फोटो
- धागा, खांदा, अंगठी, आसन आणि रस्ता परिमाणे
- राळ ग्रेड, फिलर प्रकार आणि फिलर टक्केवारी
- कलरंट, पुनर्नवीनीकरण सामग्री आणि संक्षारक पदार्थ
- सामान्य वितळलेले तापमान आणि शॉट आकार
- भाग वजन, पोकळी संख्या आणि स्वीकृत भिन्नता
- काढण्यापूर्वी उशी, हस्तांतरण आणि पुनर्प्राप्ती कल
- निरीक्षण केलेले पोशाख, अपयश मोड आणि आवश्यक प्रमाण
रेखाचित्र गहाळ असल्यास, प्रत्येक मोजलेल्या पृष्ठभागावर चिन्हांकित करा आणि मापन सेटअपचे छायाचित्र घ्या. बाहेरचा एकही व्यास पाठवू नका आणि त्यापासून धागा, आसन आणि प्रवासाचा अंदाज घेण्यास कारखान्याला सांगा.
वारंवार विचारले जाणारे प्रश्न
इंजेक्शन मोल्डिंग स्क्रू टीप काय करते?
स्क्रू टिप असेंबलीमध्ये नॉन-रिटर्न व्हॉल्व्ह असतो. हे स्क्रू रिकव्हरी दरम्यान उघडते जेणेकरून स्क्रूच्या समोर वितळू शकते, नंतर बॅकफ्लो मर्यादित करण्यासाठी आणि मोल्डमध्ये दबाव स्थानांतरित करण्यासाठी इंजेक्शन दरम्यान बंद होते.
जीर्ण चेक रिंग किंवा स्क्रू टीपची चिन्हे काय आहेत?
सामान्य प्रक्रिया सिग्नल्समध्ये व्हेरिएबल मेल्ट कुशन, विसंगत शॉट वजन, खराब दाब पुनरावृत्ती, इतर कारणे वगळल्यानंतर लहान शॉट्स आणि दीर्घ किंवा कमी स्थिर हस्तांतरण प्रतिसाद यांचा समावेश होतो. नियंत्रित गळती चाचणी आणि मितीय तपासणीसह पोशाखांची पुष्टी करा.
मी फक्त मशीन मॉडेलद्वारे बदली स्क्रू टिप ऑर्डर करू शकतो?
मशीन मेकर आणि मॉडेल हे उपयुक्त सुरुवातीचे बिंदू आहेत, परंतु विश्वासार्ह बदली ऑर्डरमध्ये स्क्रूचा व्यास, धागा आणि खांद्याची परिमाणे, टीपची लांबी, चेक रिंग आणि सीटचे परिमाण, प्रवाह मार्ग, राळ, फिलर सामग्री, रेखाचित्र आणि स्पष्ट फोटो यांचा समावेश असावा.
मी फक्त चेक रिंग किंवा संपूर्ण स्क्रू टीप असेंबली बदलू का?
जेव्हा वीण टीप, आसन आणि धागा मंजूर परिमाणे आणि पृष्ठभागाच्या स्थितीत राहतील तेव्हाच परिधान केलेले घटक बदला. जेव्हा अनेक सीलिंग पृष्ठभाग परिधान केले जातात, परिमाणे अनिश्चित असतात किंवा मिश्रित जुने आणि नवीन भाग विश्वसनीय हालचाल आणि सीलिंग तयार करू शकत नाहीत तेव्हा जुळलेली असेंब्ली बदला.
इंजेक्शन मोल्डिंग स्क्रू टिप्ससाठी नन्हैया कोणती सामग्री वापरतो?
नन्हैया HRC45-62 च्या प्रकाशित कडकपणा श्रेणी, 0.02 mm/m सरळपणा आणि द्विधातूच्या आर्मर्ड-फेस पर्यायासह D2 इंजेक्शन मोल्डिंग स्क्रू टिप्स ऑफर करतो. अंतिम कॉन्फिगरेशन राळ, फिलर, मशीन इंटरफेस आणि वेअर ड्यूटीशी जुळले आहे.
कठिण स्क्रू टीप नेहमीच जास्त काळ टिकते का?
नाही. कडकपणा हा परिधान कामगिरीचा फक्त एक भाग आहे. मिश्रधातूचे रसायनशास्त्र, उष्णता उपचार, गंज प्रतिकार, वीण सामग्री, पृष्ठभाग समाप्त, संरेखन, क्लिअरन्स आणि प्रक्रिया केलेले राळ सर्व सेवा जीवनावर परिणाम करतात.
स्क्रू टिप कोटेशनसाठी मी नन्हैयाला काय पाठवू?
मशीन मेकर आणि मॉडेल, स्क्रू व्यास, राळ आणि फिलर टक्केवारी, मूळ भाग क्रमांक किंवा रेखाचित्र, पूर्ण मिलन परिमाणे, अनेक कोनातून फोटो, परिधान लक्षणे, शॉट-वेट ट्रेंड आणि आवश्यक प्रमाण पाठवा.
व्यावसायिक खुलासा: नन्हैया या मार्गदर्शकामध्ये जोडलेले इंजेक्शन मोल्डिंग स्क्रू टिप्स आणि संबंधित घटक तयार करतात. तांत्रिक शिफारशी मशीन निर्मात्याच्या सुरक्षा कार्यपद्धती आणि मंजूर प्रकल्प रेखाचित्रासह लागू केल्या पाहिजेत.