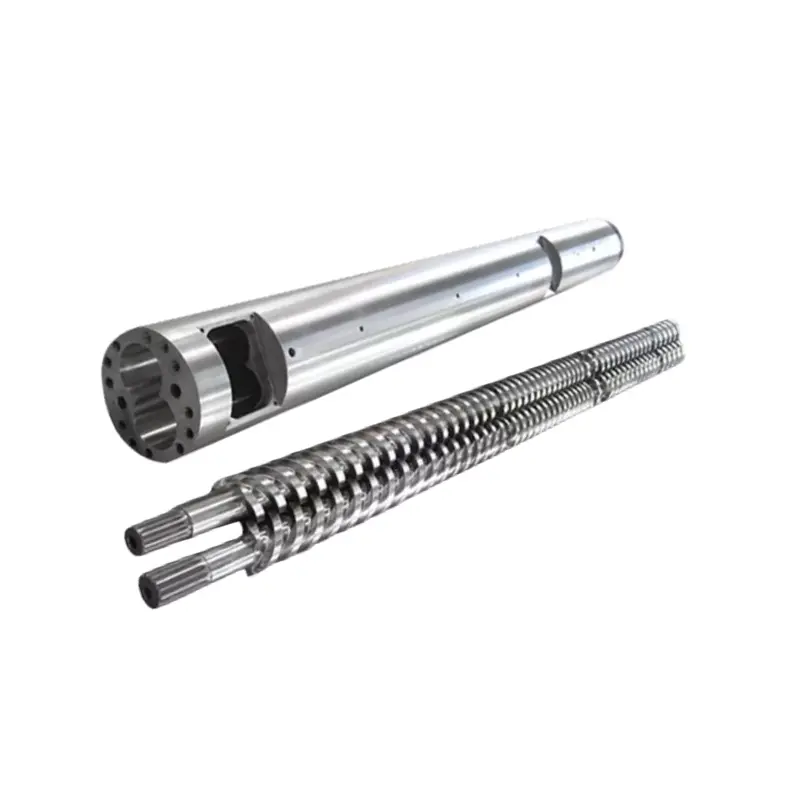
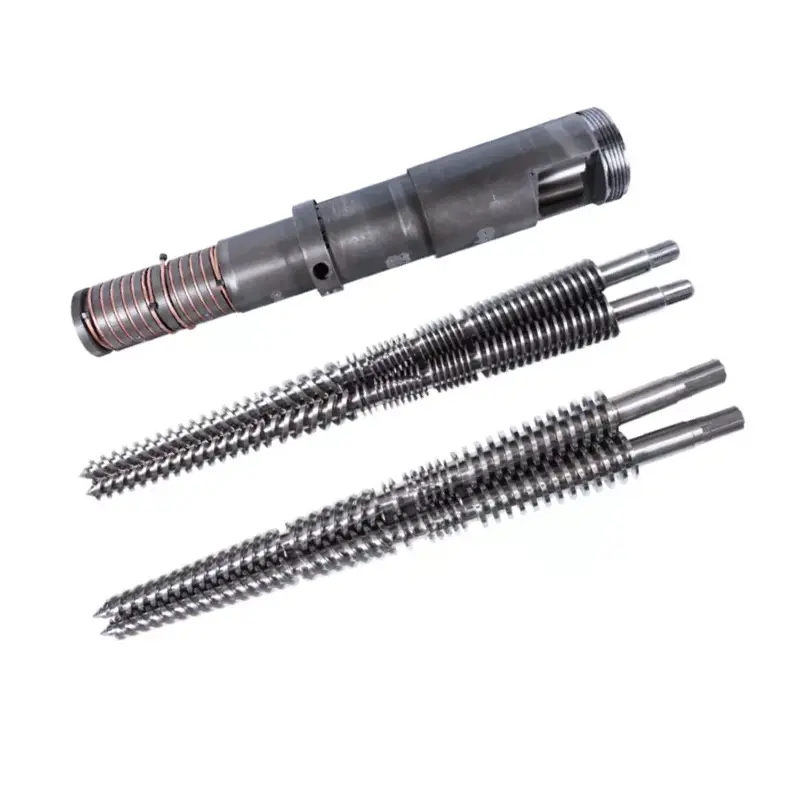
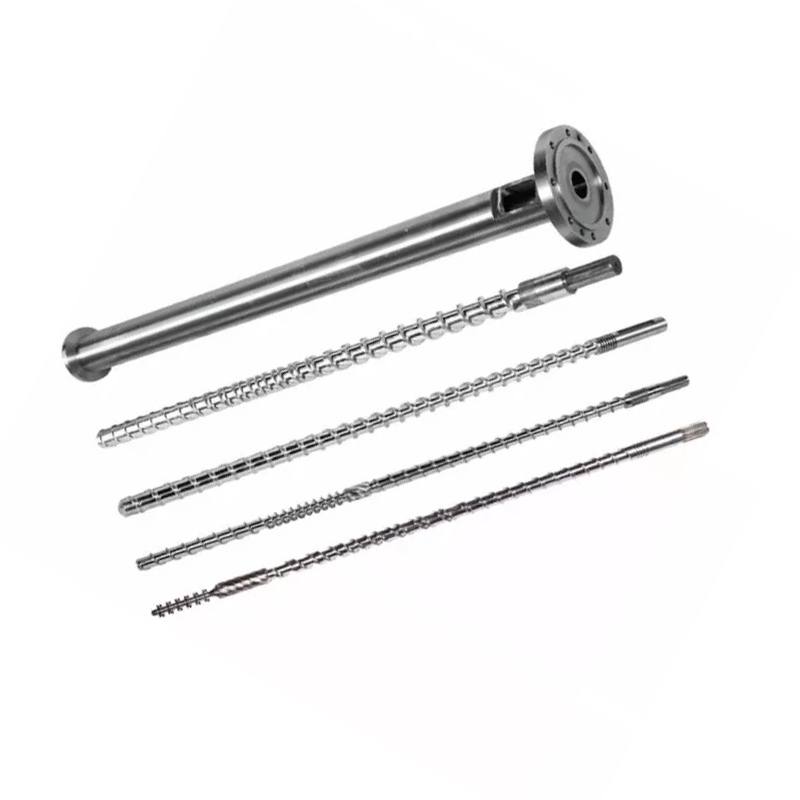
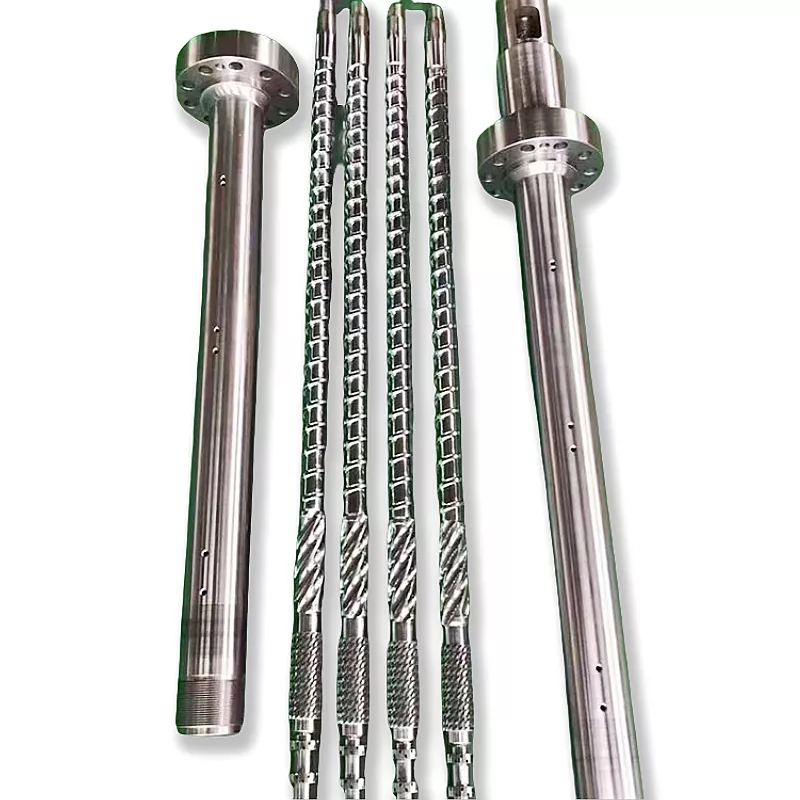
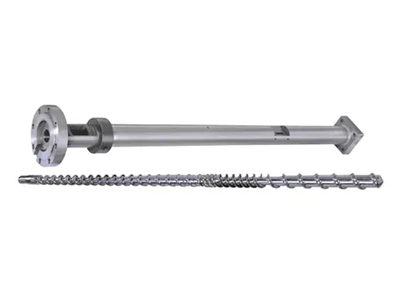
अएक्सट्रूडर स्क्रू बॅरलप्लास्टिक एक्सट्रूडरचे हृदय आहे — गरम झालेल्या बॅरलच्या आत फिरणारा स्क्रू जो प्लास्टिक वितळतो आणि स्थिर दाबाने पुढे पंप करतो. योग्य निवडणे तीन गोष्टींवर अवलंबून आहे: दप्रकार(सिंगल स्क्रू, ट्विन स्क्रू, शंकूच्या आकाराचे किंवा समांतर), दसाहित्यते चालवावे लागते (जे पृष्ठभाग सेट करते — स्वच्छ रेझिन्ससाठी नायट्राइड, अपघर्षक किंवा गंजकांसाठी द्विधातु), आणि ते कसे आहेनिर्दिष्ट आणि बांधले. ते योग्य मिळवा आणि ते वर्षानुवर्षे चालते. हा मार्गदर्शक तिन्हींमधून फिरतो.
तुम्ही जे काही बाहेर काढता — पाईप, प्रोफाइल, फिल्म, शीट, कंपाऊंड किंवा पेलेट्स — दएक्सट्रूडर स्क्रू बॅरलवास्तविक काम करणारा भाग आहे. हा देखील एक भाग आहे जो परिधान करतो आणि तुमची लाइन स्वच्छ आणि विशिष्ट पद्धतीने चालते किंवा गुणवत्ता आणि डाउनटाइमवर तुमचा सामना करते की नाही हे ठरवण्याची शक्यता आहे. हे मार्गदर्शक संपूर्ण विषय एकत्र खेचते: स्क्रू बॅरल म्हणजे काय, त्याचे प्रकार, साहित्य, तुमच्या सामग्रीशी ते कसे जुळवायचे आणि टिकणारे बदल कसे निर्दिष्ट करायचे. आम्ही 20 वर्षांहून अधिक काळ स्क्रू आणि बॅरल्स तयार केले आहेत, म्हणून आम्ही ते सरळ आणि व्यावहारिक ठेवू आणि तुम्हाला त्यांची गरज असलेल्या सखोल मार्गदर्शकांकडे निर्देशित करू.
एक्सट्रूडर स्क्रू बॅरल म्हणजे काय?
अएक्सट्रूडर स्क्रू बॅरलप्लॅस्टिक एक्सट्रूडरची कोर असेंबली आहे: गरम केलेल्या दंडगोलाकार बॅरेलच्या आत वळणारा अचूकपणे मशीन केलेला स्क्रू. घन प्लास्टिक — गोळ्या किंवा पावडर — फीडच्या शेवटी आत जाते. स्क्रू फिरत असताना, बॅरेलमधून उष्णता आणि स्क्रूमधील कातरणे सामग्री वितळते आणि स्क्रू भूमिती ते व्यक्त करते आणि दबाव आणते, दूरच्या टोकाला असलेल्या डायमधून एकसमान वितळते.
स्क्रू आणि बॅरल एक जुळलेली जोडी आहे, दोन वेगळे भाग नाहीत. स्क्रू फ्लाइट आणि बॅरल बोअरमधील लहान क्लिअरन्स हे आउटपुट आणि वितळण्याची गुणवत्ता नियंत्रित करते — ते क्लीयरन्स परिधान करून उघडते आणि मशीन दोन्ही गमावते. म्हणूनच या दोघांची रचना, बांधणी आणि पुनर्स्थित केली जाते आणि स्क्रू बॅरल कोणत्याही एक्सट्रूजन किंवा इंजेक्शन प्रक्रियेच्या केंद्रस्थानी का बसते.

स्क्रू बॅरल कसे कार्य करते
बहुतेक एक्सट्रूडर स्क्रू त्यांचे काम स्क्रूच्या लांबीसह तीन झोनमध्ये करतात. दफीड झोनघन पदार्थ घेते आणि पुढे हलवण्यास सुरुवात करते. दकम्प्रेशन झोन— जेथे स्क्रू चॅनेल उथळ होते — उष्णतेने आणि कातरणेद्वारे प्लास्टिक कॉम्पॅक्ट आणि वितळते. दमीटरिंग झोननंतर वितळलेले प्लास्टिक स्थिर, नियंत्रित दाबाने पुढे पंप करते, मरण्यासाठी तयार आहे.
उष्णता दोन ठिकाणांहून येते: बॅरल हीटर्स आणि पॉलिमरचे काम करणारे स्क्रूचे यांत्रिक कातर. त्यांना चांगले संतुलित करा आणि सामग्री जास्त गरम न करता समान रीतीने प्लास्टीलाइझ करते. संपूर्ण गोष्ट फक्त त्या बंद स्क्रू-टू-बॅरल क्लिअरन्समुळे कार्य करते - हेच वितळणे फ्लाइट्सवर मागे सरकणे थांबवते. सहिष्णुता निर्माण करणे आणि पृष्ठभागाची कडकपणा कालांतराने ती क्लिअरन्स घट्ट ठेवते, म्हणूनच सामग्रीची निवड आणि उत्पादन गुणवत्ता स्क्रू डिझाइनइतकीच महत्त्वाची असते.
बॅरलच्या आजूबाजूला झोनमध्ये गटबद्ध केलेले हीटर बँड, प्रत्येक सेट तापमानाला धरून ठेवला जातो, हातावर थंड होताना त्यामुळे वितळणे कधीही जास्त गरम होत नाही. दूरच्या टोकाला, डाय वितळण्याला अंतिम आकार देते. असेंब्लीचे काम म्हणजे तापमान आणि दाब एकसमान असणारा वितळणे - कारण अपस्ट्रीममधील कोणतीही भिन्नता उत्पादनाच्या डाउनस्ट्रीममध्ये दोष म्हणून दिसून येते.
एक्सट्रूडर स्क्रू बॅरलचे प्रकार
"स्क्रू बॅरल" मध्ये अनेक भिन्न मशीन समाविष्ट आहेत. तुमच्या प्रक्रियेची गरज आहे की नाही यावर योग्य ते अवलंबून आहेपंपएक साहित्य किंवामिसळाते
सिंगल स्क्रू
A एकच स्क्रूगोल बोअरमध्ये एक शाफ्ट चालवते. हे अत्यंत चांगल्या प्रकारे पोचवते आणि पंप करते, ज्यामुळे ते एका सुसंगत सामग्री - पाईप, प्रोफाइल, शीट, फिल्म आणि वायर कोटिंगच्या उच्च-वॉल्यूम एक्सट्रूझनसाठी किफायतशीर वर्कहोर्स बनवते. ते काय करत नाही ते गहन मिश्रण आहे.
ट्विन स्क्रू
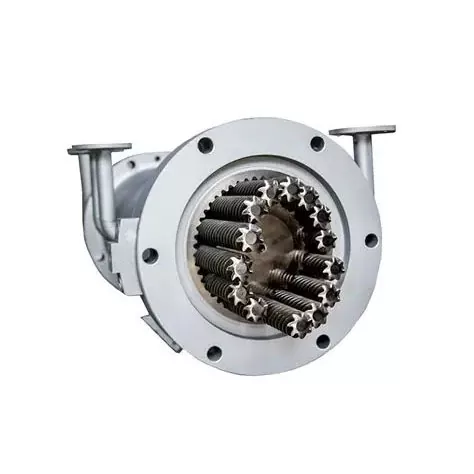
ट्विन स्क्रू आकृती-आठ बोअरमध्ये दोन इंटरमेशिंग शाफ्ट चालवते. मेशिंग हा मुद्दा आहे: हे गहन मिश्रण, सकारात्मक संदेश आणि कातरणे आणि निवासाच्या वेळेवर कडक नियंत्रण देते, म्हणूनच जुळे स्क्रू कंपाउंडिंग, मास्टरबॅच, रिऍक्टिव्ह एक्सट्रूजन आणि कठीण किंवा भरलेले साहित्य हाताळतात. जर तुम्ही दोघांचे वजन करत असाल तर आमचे मार्गदर्शकसिंगल स्क्रू वि ट्विन स्क्रू एक्सट्रूडर्सव्यापार बंद वर खोल जातो.
समांतर वि कोनिकल ट्विन स्क्रू
दुहेरी स्क्रू आकाराने पुन्हा विभाजित. एसमांतर दुहेरी स्क्रूस्थिर व्यास ठेवते आणि मॉड्यूलर वापरते,पुनर्रचना करण्यायोग्य घटक — कंपाउंडिंग आणि उच्च आउटपुटसाठी बहुमुखी निवड. एशंकूच्या आकाराचा दुहेरी स्क्रूविस्तृत फीडच्या टोकापासून ते अरुंद डिस्चार्जपर्यंत टेपर्स, एक मोठा फीड घसा आणि कमी वेगाने उच्च टॉर्क देतात - कठोर पीव्हीसी पाईप आणि प्रोफाइलसाठी क्लासिक मशीन. आम्ही त्यांची तपशीलवार तुलना करतोशंकूच्या आकाराचे वि समांतर ट्विन स्क्रू एक्सट्रूडर.ट्विन स्क्रू एकतर को-रोटेटिंग (सर्वोत्तम मिक्सिंग) किंवा काउंटर-रोटेटिंग (उच्च दाब, पीव्हीसीसाठी सामान्य) देखील आहेत.

इंजेक्शन मोल्डिंग स्क्रू बॅरल
अइंजेक्शन मोल्डिंग स्क्रू बॅरलसमान वितळणे-आणि-कन्व्हेय तत्त्वावर कार्य करते परंतु सतत एक्सट्रूझनऐवजी इंजेक्शन मशीनच्या परस्पर चक्रासाठी तयार केले जाते. खाली दिलेला पृष्ठभाग आणि भौतिक तर्क त्याला सारखाच लागू होतो.
एका दृष्टीक्षेपात, मुख्य प्रकार कसे आहेत ते येथे आहे:
| प्रकार | साठी सर्वोत्तम | मिसळणे | ठराविक उत्पादने |
|---|---|---|---|
| सिंगल स्क्रू | एका सामग्रीचे उच्च-आवाज बाहेर काढणे | कमी | पाईप, प्रोफाइल, शीट, फिल्म |
| समांतर जुळे | कंपाउंडिंग, उच्च उत्पादन, लवचिकता | उच्च | संयुगे, मास्टरबॅच, गोळ्या |
| शंकूच्या आकाराचे जुळे | कॉम्पॅक्ट पीव्हीसी पाईप आणि प्रोफाइल | उच्च | UPVC पाईप, प्रोफाइल, WPC |
| इंजेक्शन स्क्रू | इंजेक्शन मोल्डिंग सायकल | बदलते | मोल्ड केलेले भाग |
जेथे एक्सट्रूडर स्क्रू बॅरल्स वापरले जातात
हाच मुख्य घटक संपूर्ण प्लास्टिक उद्योगात दिसतो, जो हातातील कामासाठी कॉन्फिगर केलेला असतो. पाईप आणि प्रोफाइल लाईन्समध्ये ते पीव्हीसी, पीई आणि पीपीआरला आकार देते. फिल्म आणि शीटमध्ये ते पॅकेजिंग आणि बोर्ड बनवणाऱ्या डाईला फीड करते. कंपाउंडिंगमध्ये ते पॉलिमर, फिलर्स, पिगमेंट्स आणि ॲडिटीव्हसह पेलेट्समध्ये मिसळते आणि ते मास्टरबॅचचे उत्पादन देखील चालवते. हे स्क्रॅप आणि रीग्रिंड, केबल आणि वायर कोटिंग आणि इंजेक्शन मोल्डिंग मशीनच्या आत परस्पर बॅरल्सची पुनर्प्रक्रिया करणारे रीसायकलिंग लाइन चालवते. जिथे प्लास्टिक वितळले जाते आणि त्याला आकार दिला जातो तिथे एक स्क्रू आणि बॅरल वितळत आहे. एका उद्योगातून दुसऱ्या उद्योगात काय बदल होतो ते म्हणजे प्रकार, पृष्ठभाग आणि भूमिती — त्यामुळेच कॅटलॉग भाग क्रमांकापेक्षा काळजीपूर्वक तपशील महत्त्वाचा असतो.
स्क्रू बॅरल साहित्य आणि पृष्ठभाग उपचार
स्क्रू बॅरल दंडात्मक वातावरणात राहते - उष्णता, दाब, घर्षण आणि बऱ्याचदा अपघर्षक किंवा संक्षारक पदार्थ. बेस स्टील त्याला ताकद देते; पृष्ठभागावर उपचार केल्याने ते पोशाख आणि गंज प्रतिरोधक आहे. दोन पृष्ठभाग वर्चस्व.
बेस स्टील आणि नायट्राइडिंग
सामान्य आधार एक nitriding स्टील आहे जसे38CrMoAlA. गॅस नायट्राइडिंग पृष्ठभागावरील पातळ केस कडक करते, PE, PP, आणि ABS सारख्या स्वच्छ, न भरलेल्या रेजिनसाठी योग्य खर्चात चांगला पोशाख प्रतिरोध देते. एक नायट्राइडस्क्रू बॅरलजेव्हा सामग्री विशेषतः अपघर्षक किंवा गंजणारी नसते तेव्हा ही आर्थिक, विश्वासार्ह निवड असते.
द्विधातु
अपघर्षक किंवा संक्षारक कर्तव्यासाठी, बाईमेटेलिक बॅरल बोअरच्या आत खूप कठीण, जाड मिश्रधातूचा थर फ्यूज करते — गंजण्यासाठी निकेल-आधारित, ओरखड्यासाठी टंगस्टन-कार्बाइड-समृद्ध — कठोर बेस स्टीलवर. त्याची किंमत जास्त आहे, परंतु ती जास्त काळ टिकते जिथे नायट्राइड पृष्ठभाग घातला जाईल. आमच्या स्वतःच्या बाईमेटलिक बॅरल्सवर आम्ही बोअरला सुमारे 62 HRC वर नेतो, जिथे अनेक दुकाने 58 वर थांबतात. संपूर्ण तुलना आमच्या मार्गदर्शकामध्ये आहेबायमेटेलिक वि नायट्राइड स्क्रू बॅरल्स.
स्क्रूवरही उपचार केले जातात
पृष्ठभाग कडक करणे हे फक्त बॅरलचे काम नाही. नायट्राइडिंग सोबतच, स्क्रू फ्लाइट्स अनेकदा कठीण असतात — एक पोशाख-प्रतिरोधक मिश्रधातू फ्लाइट लँड्सवर वेल्डेड केला जातो, स्क्रूवरील सर्वात जास्त पोशाख बिंदू — त्यामुळे स्क्रू बोअरशी गती ठेवते. जर स्क्रू आणि बॅरल वेगवेगळ्या दराने परिधान केले तर, क्लिअरन्स बंद होतो आणि गुणवत्तेला त्रास होतो, म्हणून दोन्ही काम करण्यासाठी आणि जुळलेल्या जोडीप्रमाणे परिधान करण्यासाठी कठोर होतात, वेगळे भाग म्हणून नव्हे.
तुमच्या साहित्याशी स्क्रू बॅरल जुळत आहे
येथेच बहुतेक स्क्रू-बॅरल निर्णय जिंकले किंवा हरले. तुम्ही चालवलेली सामग्री तुम्हाला आवश्यक असलेली पृष्ठभाग सेट करते — त्याउलट नाही. एक द्रुत नकाशा:
| साहित्य | बॅरलला मुख्य धोका | शिफारस केलेली पृष्ठभाग |
|---|---|---|
| पीई / पीपी / एबीएस स्वच्छ करा | सौम्य पोशाख | नायट्राइड |
| कठोर पीव्हीसी | गंज + काही ओरखडा | द्विधातू (निकेल-आधारित) |
| काचेने भरलेले / खनिजाने भरलेले | जड ओरखडा | द्विधातू (कार्बाइड युक्त) |
| WPC (लाकूड + फिलर) | गंभीर ओरखडा (+ पीव्हीसी-आधारित असल्यास गंज) | द्विधातू (कार्बाइड युक्त) |
| पुनर्नवीनीकरण / दूषित फीड | ओरखडा + अज्ञात | द्विधातु |
दोन साहित्य त्यांच्या स्वतःच्या प्लेबुकसाठी पात्र आहेत.पीव्हीसीते संक्षारक आहे कारण ते प्रक्रिया करताना हायड्रोक्लोरिक ऍसिड सोडते, म्हणून त्यास गंज-प्रतिरोधक द्विधातू पृष्ठभाग आवश्यक आहे.WPCएक्सट्रूझनमधील सर्वात अपघर्षक सामग्रींपैकी एक आहे, त्याच्या लाकूड आणि खनिज फिलरमुळे धन्यवाद, म्हणून त्याला सर्वात कठीण मिश्रधातूचा थर आवश्यक आहे जो तुम्ही बोअरमध्ये ठेवू शकता. प्रत्येक वेळी, सामग्रीसाठी पृष्ठभाग निर्दिष्ट करा.
मुख्य तपशील: व्यास, एल/डी आणि कॉम्प्रेशन
प्रकार आणि पृष्ठभागाच्या पलीकडे, काही तपशील स्क्रू बॅरल कसे कार्य करतात ते आकार देतात. तुम्हाला एक स्क्रू डिझायनर बनण्याची गरज नाही, परंतु त्यांचा अर्थ काय आहे हे जाणून घेण्यात मदत होते.
- व्यासाचा— तुमच्या मशीन आणि लक्ष्य आउटपुटसाठी आकार. लहान प्रोफाइल लाइन्सपासून मोठ्या एक्सट्रूडर्सपर्यंत सर्व गोष्टींसाठी स्क्रू आणि बॅरल्स व्यासाच्या विस्तृत श्रेणीमध्ये तयार केले जातात.
- एल/डी प्रमाण- स्क्रूची लांबी त्याच्या व्यासाने भागली. जास्त काळ एल/डी वितळण्यास आणि मिसळण्यास अधिक वेळ देते; एक लहान अधिक संक्षिप्त आहे. योग्य मूल्य सामग्री आणि प्रक्रियेवर अवलंबून असते.
- कॉम्प्रेशन रेशो— फीडपासून मीटरिंगपर्यंत स्क्रू चॅनल किती उथळ आहे. उच्च कम्प्रेशन काही सामग्री कठोरपणे कार्य करते; PVC सारखे उष्णता-संवेदनशील पॉलिमर सौम्य गुणोत्तराला अनुकूल असतात.
हे साहित्य आणि कामासाठी सेट केले जातात, म्हणूनच मेड-टू-स्पेक बॅरल सामान्य बॅरलला हरवते. तुमच्या निर्मात्याला मशीन, साहित्य आणि आउटपुट द्या आणि भूमिती तिथून पुढे येईल.
सामान्य समस्या आणि ते काय सूचित करतात
जेव्हा एखादी रेषा विशिष्टतेच्या बाहेर जाते, तेव्हा पायवाट अनेकदा स्क्रू आणि बॅरलकडे जाते. द्रुत निदान:
- आउटपुट समान स्क्रू वेगाने घसरण— थकलेला क्लिअरन्स, क्लासिक प्रथम चिन्ह.
- वाढणारा किंवा अस्थिर दबाव— पोशाख, किंवा फीड किंवा तापमान समस्या.
- काळे डाग आणि ऱ्हास— जीर्ण झालेल्या अंतरांमध्ये किंवा गंजलेल्या पृष्ठभागावर बसलेले साहित्य.
- खराब मिक्सिंग किंवा न वितळलेली सामग्री— कामासाठी चुकीचा स्क्रू प्रकार किंवा जीर्ण स्क्रू.
- स्क्रू किंवा बोअरवर खड्डा टाकणे— गंज, सहसा सामग्रीसाठी चुकीची पृष्ठभाग.
कोणत्याही एका लक्षणाची अनेक कारणे असू शकतात, परंतु दोन किंवा तीन मिळून जवळजवळ नेहमीच जीर्ण किंवा चुकीच्या पद्धतीने निर्दिष्ट केलेल्या बॅरलकडे निर्देश करतात. परिधानाचे मोजमाप तुम्हाला सांगते की कोणते — आणि निराकरण दुरुस्ती किंवा बदली आहे.
परिधान, देखभाल आणि बदली
प्रत्येक स्क्रू बॅरल अखेरीस परिधान करते - फक्त प्रश्न किती वेगवान आहे आणि ते सामग्रीवर आणि मशीन कसे चालवले जाते यावर अवलंबून असते. परिधान समान स्क्रू वेगाने घसरणारे आउटपुट, वाढणे, खराब मिक्सिंग, काळे ठिपके किंवा वाढत्या वितळलेल्या तापमानासारखे दिसते. स्क्रू आणि बॅरलमधील क्लिअरन्स हे भूतकाळातील सहनशीलता उघडण्याचे कारण आहे.
जेव्हा तुम्हाला ती चिन्हे दिसतात, तेव्हा तुम्ही कृती करण्यापूर्वी मोजा: स्क्रू फ्लाइट व्यास, बॅरल बोअर आणि मूळ स्पेसच्या विरूद्ध रेडियल क्लीयरन्स. बॅरल अजूनही चांगले असताना कधीकधी स्क्रू पुन्हा तयार केला जाऊ शकतो; एकदा का बोअर सहनशीलतेच्या आधी थकला की बदलणे हे सहसा किफायतशीर उपाय असते. आमचे मार्गदर्शकखराब झालेले स्क्रू बॅरल कधी बदलायचेपोशाख मोजणे आणि दुरुस्ती विरुद्ध पुनर्स्थित करण्याचा निर्णय घेणे. काही सवयी सेवा आयुष्य वाढवतात: पृष्ठभागास सामग्रीशी जुळवा, दूषित पदार्थांना फीडपासून दूर ठेवा, तापमान श्रेणीत ठेवा आणि प्रत्येक सेवेवर लॉग क्लिअरन्स रीडिंग ठेवा.
एक्सट्रूडर स्क्रू बॅरल कसे निवडावे आणि निर्दिष्ट करावे
ते एकत्र खेचणे, स्क्रू बॅरल निवडणे क्रमाने तीन निर्णय आहेत:प्रकार, नंतरपृष्ठभाग, नंतरतपशील. त्यांच्याद्वारे कार्य करा आणि आपण जास्त चुकीचे होणार नाही.
- प्रकार- तुमची प्रक्रिया एक सामग्री (एकल स्क्रू) किंवा मिक्स आणि कंपाऊंड (ट्विन स्क्रू) पंप करते? कॉम्पॅक्ट पीव्हीसी किंवा प्रोफाइल काम शंकूच्या आकाराचे बिंदू; उच्च आउटपुट आणि लवचिकता बिंदू समांतर.
- पृष्ठभाग— स्वच्छ रेजिन्ससाठी नायट्राइड, अपघर्षक किंवा संक्षारक सामग्रीसाठी द्विधातू. भरलेल्या किंवा पीव्हीसी सामग्रीवर शंका असल्यास, द्विधातूवर जा.
- तपशील— व्यास, L/D, आणि कॉम्प्रेशन तुमच्या मशीन, साहित्य आणि आउटपुटशी जुळले.
अचूक कोट आणि बॅरल मिळवण्यासाठी जे थेट आत येते, तुमच्या मेकरला मशीनचे मेक आणि मॉडेल, स्क्रूचा व्यास आणि L/D (किंवा मूळ रेखाचित्र), साहित्य आणि फिलर लोड आणि लक्ष्य आउटपुट द्या. रेखाचित्र नाही? तंतोतंत बदली-किंवा तुम्ही निवृत्त होत असलेल्या भागापेक्षा कठीण पृष्ठभागासह अपग्रेड केलेला नमुना रिव्हर्स-इंजिनियर करण्यासाठी पुरेसा आहे.
नन्हैयासोबत का काम करा
आम्ही वीस वर्षांहून अधिक काळ एक्सट्रूडर स्क्रू आणि प्रत्येक प्रकारचे बॅरल्स तयार करण्यात घालवले आहेत —एकच स्क्रू, समांतर दुहेरी स्क्रू, शंकूच्या आकाराचा दुहेरी स्क्रू, आणिइंजेक्शन मोल्डिंग— 38CrMoAlA नायट्राइड स्टील आणि बायमेटेलिक मिश्रधातूंमध्ये, 62 एचआरसी पर्यंत बाईमेटलिक बोअर कडकपणा, सहिष्णुता नियंत्रण आणि प्रत्येक सेटवर डायनॅमिक बॅलन्स चाचणी. 500 पेक्षा जास्त क्लायंट आणि दोन दशकांहून अधिक अनुभवांसह, आम्ही KraussMaffei, Cincinnati आणि Jwell सारख्या प्रमुख ब्रँड्सशी सुसंगत बदल घडवून आणतो, तुमच्या मशीन मॉडेल, रेखाचित्र किंवा नमुना वरून काम करतो. आम्हाला तुमची सामग्री, मशीन आणि आउटपुट सांगा आणि तुम्हाला बारा तासांच्या आत एक अनुकूल शिफारस आणि कोट मिळेल.
योग्य स्क्रू बॅरल किंवा तुमच्या ओळीसाठी बदली हवी आहे? तुमचे मशीन, साहित्य आणि आउटपुट पाठवा — 12 तासांच्या आत शिफारस आणि कोट मिळवा.
कोट मिळवावारंवार विचारले जाणारे प्रश्न
एक्सट्रूडर स्क्रू बॅरल म्हणजे काय?
हा प्लॅस्टिक एक्सट्रूडरचा मुख्य काम करणारा भाग आहे — तापलेल्या बॅरलच्या आत फिरणारा स्क्रू. ते एका टोकाला घन प्लास्टिक घेते, ते उष्णतेने आणि कातरने वितळते आणि स्थिर दाबाने दुसऱ्या टोकाला एकसमान वितळते. स्क्रू आणि बॅरल जुळलेल्या जोडीप्रमाणे काम करतात आणि त्यांच्यामधील लहान क्लिअरन्स आउटपुट आणि गुणवत्ता नियंत्रित करते.
एक्सट्रूडर स्क्रू बॅरल कशापासून बनवले जाते?
बेस सामान्यतः 38CrMoAlA सारखा नायट्राइडिंग स्टील असतो, जो स्वच्छ रेजिन्ससाठी गॅस नायट्राइडिंगद्वारे कठोर होतो. अपघर्षक किंवा संक्षारक सामग्रीसाठी ते द्विधातू आहे — एक कठोर, परिधान- आणि गंज-प्रतिरोधक मिश्र धातुचा थर जो बोअरच्या आत कठीण बेस स्टीलवर मिसळला जातो. आपण चालवलेल्या सामग्रीसाठी पृष्ठभाग निवडला जातो.
स्क्रू बॅरलचे मुख्य प्रकार कोणते आहेत?
सिंगल स्क्रू आणि ट्विन स्क्रू. ट्विन स्क्रू समांतर आणि शंकूच्या आकारात आणि सह-रोटेटिंग आणि काउंटर-रोटेटिंगमध्ये विभाजित होतात, तसेच इंजेक्शन मोल्डिंग स्क्रू बॅरल्स असतात. उच्च-व्हॉल्यूम एक्सट्रूजनसाठी सिंगल स्क्रू पंप; twin screws मिक्स आणि कंपाऊंड; शंकूच्या आकाराचे जुळे कॉम्पॅक्ट पीव्हीसी आणि प्रोफाइल लाईन्स सूट करतात.
एक्सट्रूडर स्क्रू बॅरल किती काळ टिकते?
चांगली देखभाल केलेली एक सामान्यतः 3 ते 10 वर्षे टिकते. हे सामग्री, पृष्ठभागावरील उपचार, ऑपरेटिंग परिस्थिती आणि देखभाल यावर अवलंबून असते — अपघर्षक आणि संक्षारक पदार्थ ते लहान करतात, स्वच्छ रेजिन्स आणि द्विधातु पृष्ठभाग वाढवतात.
मी योग्य कसे निवडू?
तीन पायऱ्या: तुमच्या प्रक्रियेसाठी आवश्यक असलेला प्रकार निवडा, तुमच्या सामग्रीसाठी पृष्ठभाग निवडा, नंतर व्यास, L/D आणि कामासाठी कॉम्प्रेशन जुळवा. निर्मात्याला तुमचे मशीन मॉडेल, साहित्य आणि आउटपुट द्या — रेखाचित्र किंवा नमुना ते अचूक बनवते.
तुम्ही कोणत्याही मशीन ब्रँडसाठी बदलू शकता का?
होय. आम्ही तुमच्या मशीन मॉडेल, ड्रॉईंग किंवा सॅम्पलमधून - क्रॉसमॅफी, सिनसिनाटी, ज्वेल — प्रमुख एक्सट्रूडर आणि इंजेक्शन ब्रँडमध्ये बसणारे रिप्लेसमेंट स्क्रू आणि बॅरल्स तयार करतो. 12 तासांच्या आत कोटसाठी तपशील पाठवा.