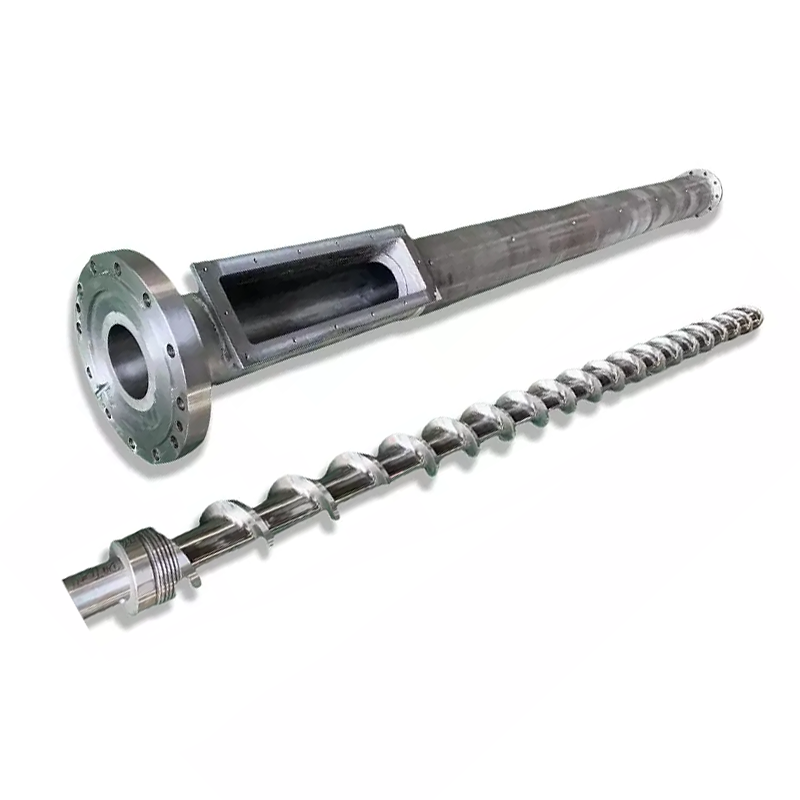
इंजेक्शन स्क्रू एल/डी गुणोत्तरकार्यरत लांबी स्क्रू व्यासाने भागली जाते आणि बहुतेक इंजेक्शन स्क्रू 18:1 ते 25:1 पर्यंत चालतात. कोणतीही विशिष्ट पत्रक तुम्हाला सांगत नाही ते येथे आहे: तुम्ही आधीपासून असलेल्या मशीनवर L/D बदलू शकत नाही. लांबी बॅरलद्वारे निश्चित केली जाते. आपण काय बदलू शकता ते आहेस्क्रू व्यास, आणि एका निश्चित बॅरलमध्ये एक पर्याय L/D, शॉट क्षमता आणि इंजेक्शनचा दाब एकत्र विरुद्ध दिशेने हलवतो. एक लहान स्क्रू उच्च L/D, एक लहान शॉट आणि अधिक दाब देतो. त्या ट्रेडला तुमच्या राळ आणि तुमच्या भागाशी जुळवा आणि बहुतेक L/D प्रश्नांची उत्तरे स्वतःच द्या.
इंजेक्शन स्क्रूवर L/D प्रमाण म्हणजे काय
L/D ही स्क्रूची कार्यरत लांबी (L) त्याच्या बाहेरील व्यास (D) ने भागलेली असते. रुंदीपेक्षा 22 पट लांब असलेल्या स्क्रूचा L/D 22:1 असतो.
गुणोत्तर आकारासह मोजले जाते. 22:1 वर 40 मिमी स्क्रूची कार्यरत लांबी 880 मिमी असते. 22:1 वर 80 मिमी स्क्रू 1,760 मिमी लांब आहे. समान प्रमाण, खूप भिन्न मशीन.
गुणोत्तर प्रत्यक्षात वर्णन काय आहेस्क्रूला त्याचे काम करण्यासाठी किती धावपळ करावी लागते. फीडिंग, वितळणे आणि मीटरिंग हे सर्व त्या लांबीसह घडते. अधिक लांबी म्हणजे अधिक वितळण्याची क्षमता आणि अधिक मिश्रण. कमी लांबी म्हणजे दोन्हीपैकी कमी आणि सामग्री गरम होण्यासाठी कमी वेळ.
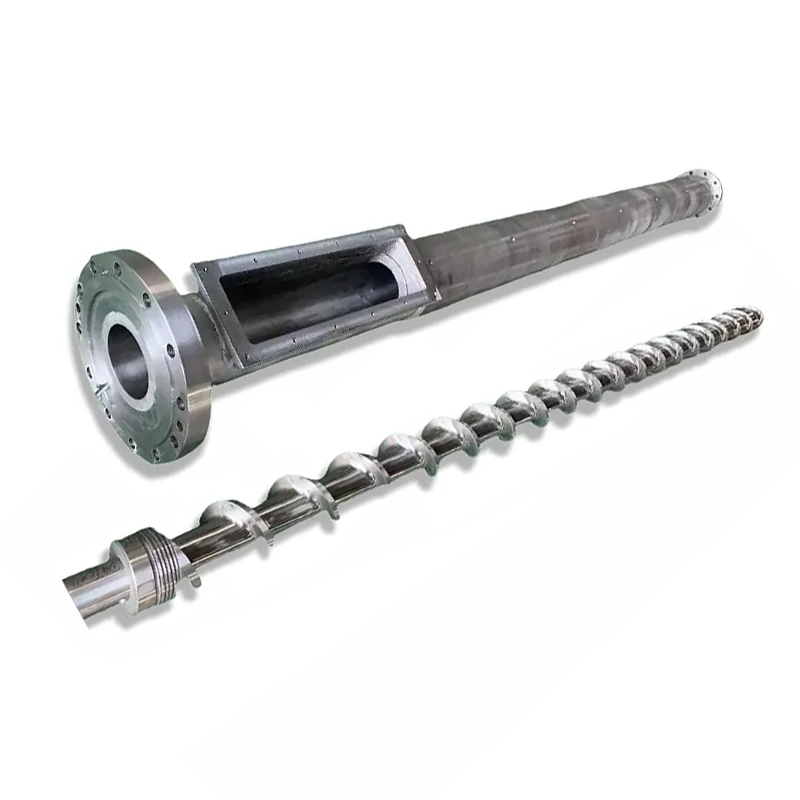
बहुतेक इंजेक्शन स्क्रू 18:1 आणि 25:1 दरम्यान उतरतात, 20:1 ते 22:1 सामान्य-उद्देशीय मशीनवर सामायिक जमिनीवर. स्तंभ मार्गदर्शक आमच्या मध्ये संपूर्ण चित्र कव्हरइंजेक्शन मोल्डिंग स्क्रू बॅरल मार्गदर्शक.
इंजेक्शन एल/डी एक्सट्रूजन एल/डी पेक्षा लहान का आहे?
एक्स्ट्रूडर सामान्यतः 25:1 ते 33:1 धावतात. इंजेक्शन स्क्रू लहान राहतात आणि त्याचे कारण चक्र आहे, परंपरा नाही.
एक्सट्रूडर स्क्रू सतत फिरत असतो. सामग्री एका टोकापासून आत जाते, त्यातून फिरते आणि दुसऱ्या टोकापासून निघून जाते. काहीही वाट पाहत नाही.
एक इंजेक्शन स्क्रू फट मध्ये कार्य करते. तो एक शॉट प्लास्टीलाइझ करण्यासाठी फिरतो, मागे घेतो, नंतर थांबतो. ते इंजेक्ट करते आणि साचा थंड होतो. त्या सर्व दरम्यान, बॅरलमध्ये आधीच वितळलेले वितळ स्थिर बसते आणि गरम राहते.
ती प्रतीक्षा संपूर्ण फरक आहे. लांब बॅरलमध्ये अधिक वितळणे असते आणि इंजेक्शन मशीनवर, अधिक वितळणे म्हणजे अधिक सामग्री अधिक चक्रांमधून वाट पाहणे. उष्णता-संवेदनशील राळसाठी, अतिरिक्त लांबी अतिरिक्त क्षमता नाही. हा अतिरिक्त थर्मल इतिहास आहे.
त्यामुळे इंजेक्शन डिझाइन वितळण्याची क्षमता निवासाच्या वेळेच्या तुलनेत संतुलित करते, तर एक्सट्रूझन बहुतेक फक्त वितळण्याची क्षमता खरेदी करते.
तुम्हाला कोणीही सांगत नाही अशी गोष्ट: तुम्ही L/D बदलू शकत नाही
L/D बद्दलचे लेख असे बोलतात जसे की तुम्हाला एखादा नंबर निवडायचा आहे. तुमच्या मालकीच्या मशीनवर, तुमच्याकडे नाही.
एल बॅरल द्वारे निश्चित केले आहे.बॅरल हे मशीनच्या चौकटीत बोल्ट केलेले मशीन केलेले प्रेशर वेसल्स आहे, त्याचे हीटर झोन, फीड थ्रोट आणि माउंटिंग सर्व एकाच लांबीच्या आसपास बांधले जातात. कोणीही एक बॅरल लांब करत नाही.
तर L/D मध्ये फक्त D, स्क्रूचा व्यास शिल्लक आहे. व्यास बदला, आणि त्याबरोबर गुणोत्तर बदलते, कारण रेषेच्या वरची लांबी कधीही हलत नाही.
म्हणूनच मशीन बिल्डर्स एकाच मशीनसाठी दोन किंवा तीन स्क्रू व्यासांची यादी करतात. ते तुम्हाला तीन शॉट आकार देत नाहीत. ते तुम्हाला ट्रेड-ऑफ वक्र वर तीन पॉइंट्स ऑफर करत आहेत आणि शॉट साइज ही फक्त एक हालचाल आहे.
स्क्रू व्यास: लीव्हर जे सर्वकाही हलवते
एका निश्चित बॅरलमध्ये, एक पर्याय एकाच वेळी चार गोष्टी हलवतो. हे टेबल समजून घ्या आणि तुम्हाला इंजेक्शन L/D समजले.
| आपण निवडल्यास ... | लहान स्क्रू व्यास | मोठा स्क्रू व्यास |
|---|---|---|
| एल/डी प्रमाण | उच्च(समान L, लहान D) | खालचा(समान L, मोठा D) |
| शॉट क्षमता | लहान(स्ट्रोकच्या प्रति मिमी कमी आवाज) | मोठा |
| इंजेक्शन दाब उपलब्ध | उच्च(लहान क्षेत्रावर समान शक्ती) | खालचा |
| प्रति शॉट वितळण्याची क्षमता | उत्तम(कमी सामग्रीसाठी अधिक एल/डी) | कमी उदार |
| दिलेल्या भागासाठी निवासाची वेळ | लहान(शॉटमध्ये लहान बॅरलचा अधिक वापर होतो) | लांब |
| सूट | लहान सुस्पष्ट भाग, पातळ भिंती, उच्च-स्निग्धता आणि उष्णता-संवेदनशील रेजिन | मोठे शॉट्स, कमोडिटी रेजिन्स, जाड विभाग |
दबाव पंक्ती पुन्हा वाचा, कारण ती लोकांच्या अपेक्षेपेक्षा जास्त नोकऱ्या ठरवते. मशीनची हायड्रॉलिक किंवा इलेक्ट्रिक ड्राइव्ह स्क्रूच्या मागील बाजूस एक निश्चित शक्ती वितरीत करते. दाब हे क्षेत्रानुसार विभागलेले बल आहे. लहान स्क्रूमध्ये चेहऱ्याचे क्षेत्रफळ कमी असते, त्यामुळे समान शक्ती जास्त वितळते दाब निर्माण करते.
म्हणूनच पातळ-भिंत आणि उच्च-चिकटपणाचे काम बहुतेकदा लहान स्क्रूवर उतरते: ते वितळवून घट्ट पोकळीत ढकलू शकते जे मोठा स्क्रू भरू शकत नाही. त्याच्यासोबत येणारा उच्च L/D हा बोनस आहे, योगायोग नाही.
आणि निवास पंक्ती देखील वाचा. तुमचा पीसी पिवळा आहे की नाही हे शांतपणे ठरवते.

L/D शॉट आकारावर कसा परिणाम करतो
काटेकोरपणे, L/D शॉट आकार सेट करत नाही. व्यास आणि स्ट्रोक करतात: शॉट व्हॉल्यूम हे स्क्रूचे क्रॉस-सेक्शनल क्षेत्र किती अंतरापर्यंत जाते याने गुणाकार केले जाते.
परंतु वास्तविक मशीनवर तुम्ही त्यांना वेगळे करू शकत नाही, कारण तुमचा शॉट सेट करणारा तोच व्यास तुमचा L/D देखील सेट करतो. लहान अचूक भागासाठी लहान स्क्रू निवडा आणि त्याच क्षणी तुम्ही उच्च L/D निवडला आहे.
व्यावहारिक परिणाम आनंदी आहे. तुम्हाला लहान शॉट देणारा स्क्रू तुम्हाला प्रति ग्रॅम मटेरियल अधिक वितळण्याची लांबी आणि जास्त इंजेक्शन दाब देतो. ते तीन गुणधर्म समान नोकऱ्यांना अनुकूल आहेत, म्हणूनच व्यापार अधिक वेळा स्वच्छपणे चालतो.
जेव्हा तुम्ही एखाद्या भागाला चुकीच्या स्क्रूवर बळजबरी करता तेव्हा आनंदी राहणे थांबते. मोठ्या-व्यासाच्या स्क्रूवर खूप लहान शॉट चालवा आणि तुम्हाला दोन्हीपैकी सर्वात वाईट मिळेल: कमी L/D, तुमच्या शॉटच्या सापेक्ष एक प्रचंड बॅरल व्हॉल्यूम आणि खूप जास्त काळ उष्णतेवर फिरणारी सामग्री.
निवास वेळ: गुणवत्ता किलर आपण गणना करू शकता
पॉलिमरचा दिलेला तुकडा बॅरेलमध्ये इंजेक्ट होण्यापूर्वी किती काळ गरम राहतो ते निवासाची वेळ आहे. इंजेक्शन मोल्डिंगमध्ये ही सर्वात कमी दर्जाची संख्या आहे आणि तुम्ही तीस सेकंदात त्याचा अंदाज लावू शकता.
निवास वेळ ≈ (बॅरल शॉट क्षमता ÷ तुमचा शॉट आकार) × सायकल वेळ
एकाच युनिटमध्ये दोन्ही क्षमता. मशीनच्या रेटिंगवरून शॉट क्षमता घ्या.
एक उदाहरण काम करा. 200 ग्रॅम शॉट क्षमतेवर रेट केलेले मशीन, 30-सेकंद सायकलवर 20 ग्रॅम भाग चालवते. गुणोत्तर 10 आहे, त्यामुळे वितळणे साधारण दहा चक्रांतून बसते. निवास वेळ सुमारे 300 सेकंद, किंवा पाच मिनिटे आहे.
वितळलेल्या तापमानात पाच मिनिटे हा PC, POM, PET किंवा PVC साठी बराच वेळ असतो. तुमच्या सेटिंग्जबद्दल काहीही चुकीचे नाही. बॅरेलसाठी हा भाग अगदीच लहान आहे आणि वळणाची वाट पाहत असताना साहित्य शिजत आहे.
आता ते काम एका लहान स्क्रूवर हलवा. शॉट क्षमता ८० ग्रॅम पर्यंत घसरते. तोच 20 g भाग आता बॅरलचा एक चतुर्थांश वापरतो, वितळणे दहा ऐवजी चार चक्रांतून बसते आणि निवासाची वेळ अंदाजे दोन मिनिटांवर येते.
तुम्ही कोणताही सेटपॉइंट बदलला नाही. तुम्ही स्क्रूचा व्यास बदलला आणि ऱ्हास समस्या त्याच्यासोबत गेली.
20-80% शॉट क्षमता बँड
सामान्यपणे उद्धृत केलेले उद्योग मार्गदर्शन म्हणजे तुमचा शॉट मशीनच्या रेट केलेल्या शॉट क्षमतेच्या अंदाजे 20% आणि 80% च्या दरम्यान ठेवावा. तुमच्या मशीनच्या मॅन्युअलच्या विरूद्ध बँडची पुष्टी करा, परंतु त्यामागील तर्क सर्वत्र धारण करतो.
बँड खाली, निवास वेळ लांब चालते. सामग्री उष्णतेतून खूप प्रवास करते आणि उष्णता-संवेदनशील रेजिन्स खराब होतात. हे वरील सूत्र पकडते अपयश आहे.
बँड वर, दोन गोष्टी तुटतात. योग्य उशी ठेवण्यासाठी पुरेशी बॅरल शिल्लक नाही, त्यामुळे पॅकिंगमध्ये विसंगत शॉट टू शॉट होतो. आणि स्क्रूमध्ये जवळजवळ पूर्ण बॅरल सामग्री वितळण्यासाठी कमी वेळ आणि लांबी असते, म्हणून जेव्हा तुम्ही त्याचा सर्वाधिक वापर करत असाल तेव्हा वितळण्याच्या गुणवत्तेचा त्रास होतो.
बँडच्या मध्यभागी जमीन आणि मशीनला काम करण्यासाठी जागा आहे. जर तुमचा भाग त्याच्या बाहेर बसला असेल, तर योग्य निराकरण म्हणजे भिन्न स्क्रू व्यास किंवा भिन्न मशीन, प्रक्रिया सेटिंग्जचा वीर संच नाही.
L/D वितळण्याच्या गुणवत्तेवर कसा परिणाम करतो
लांबी ही वितळण्याची क्षमता आहे आणि वितळण्याची क्षमता गुणवत्ता आहे.
अधिक L/D अधिक पूर्ण वितळवते.सॉलिड गोळ्यांना गरम बॅरलच्या भिंतीच्या विरुद्ध प्रवास करावा लागतो, म्हणून त्यापैकी कमी वितळल्यासारखे टिकतात. भागामध्ये कडक ठिपके आणि लेन्स-आकाराचा समावेश हे वितळणारे अपयश आहेत आणि लांबी त्यांच्याशी लढा देते.
अधिक L/D अधिक एकसंध वितळ देते.तापमान समसमान होते, रंग आणि फिलर चांगले वितरीत करतात आणि चेक रिंगवर येणारे वितळणे शॉटपासून शॉटपर्यंत अधिक सुसंगत असते. ते विस्तीर्ण प्रक्रिया विंडो म्हणून दर्शविले जाते.
अधिक L/D देखील अधिक थर्मल इतिहास देते.तीच लांबी जी पूर्णपणे वितळते ती सामग्री जास्त काळ टिकवून ठेवते आणि PVC, PC, POM आणि PET साठी, ही किंमत आहे, फायदा नाही.
त्यामुळे वितळण्याची गुणवत्ता अधिक चांगली आहे असे नाही. हे संतुलन आहे: पूर्णपणे वितळण्यासाठी पुरेशी लांबी, इतके बॅरल व्हॉल्यूम नाही की सामग्री वापरण्यासाठी खूप वेळ थांबेल. जेव्हा वितळण्याची क्षमता ही तुमची विशिष्ट मर्यादा असते, तेव्हा बॅरिअर स्क्रू मिलिमीटर बॅरल न जोडता तो वाढवतो.
राळ आणि भागानुसार एल/डी आणि व्यास निवडणे
ट्रेड्स एकत्र ठेवा आणि निवड राळ आणि भागातून बाहेर पडते.
| तुमची परिस्थिती | दिशेने झुकणे | का |
|---|---|---|
| लहान, पातळ-भिंतीचे सुस्पष्ट भाग | लहान स्क्रू, उच्च L/D | उच्च इंजेक्शन दाब पातळ विभाग भरते; प्रति ग्रॅम चांगले वितळणे; लहान निवासस्थान |
| उष्णता-संवेदनशील राळ (PC, POM, PET, PVC) | शॉटसाठी लहान स्क्रू; L/D बँडचा लहान टोक | निवास वेळ शत्रू आहे. बॅरल क्षमतेच्या तुलनेत शॉट मोठा ठेवा |
| उच्च व्हिस्कोसिटी अभियांत्रिकी राळ | लहान स्क्रू, उच्च L/D | भरण्यासाठी दाब आणि पूर्णपणे वितळण्यासाठी लांबी आवश्यक आहे |
| मोठे शॉट्स, कमोडिटी राळ (PE, PP, PS) | मोठा स्क्रू, कमी L/D | क्षमता लीड्स; हे रेजिन्स कमी वितळण्याची लांबी सहन करतात |
| जाड-भिंतीचे भाग, संथ चक्र | मोठा स्क्रू, घड्याळ निवास | लांब चक्र निवास वेळ गुणाकार. वचनबद्ध करण्यापूर्वी पुनर्गणना करा |
| काचेने भरलेले किंवा अपघर्षक कंपाऊंड | भाग प्रति व्यास; बदलापृष्ठभाग | L/D भाग फॉलो करतो. परिधान उत्तर एक द्विधातू बोअर आहे, भिन्न लांबी नाही |
| उच्च आउटपुटवर विरघळते | समान व्यास; अडथळा स्क्रू | आपल्याला वितळण्याची क्षमता आवश्यक आहे, बॅरलची लांबी नाही. बॅरल तरीही बदलत नाही |
शेवटच्या दोन ओळी लक्षात घ्या. मोल्डर्सने आपल्यासमोर आणलेल्या सर्वात सामान्य समस्यांपैकी दोन L/D समस्या अजिबात नाहीत आणि त्या सोडवण्यासाठी वेगळ्या व्यासाचा स्क्रू खरेदी केल्याने पैसे वाया जातात.
इंजेक्शन मोल्डिंगमध्ये सामान्य L/D चुका
- एक्सट्रूजन L/D कॉपी करणे.इंजेक्शन स्क्रूवर लागू केलेल्या एक्सट्रूडर टेबलमधील 30:1 क्रमांक इंजेक्शन मोल्डिंग परिभाषित करणाऱ्या निवास-काळाच्या समस्येकडे दुर्लक्ष करतो. दोन मशीन वेगवेगळी कामे करतात.
- जास्त काळ गृहीत धरणे चांगले.अधिक लांबी अधिक वितळणे आहेआणिअधिक थर्मल इतिहास. उष्णता-संवेदनशील राळ वर, दुसरा जिंकतो आणि सामग्री खराब होते.
- शॉट-टू-क्षमता गुणोत्तर दुर्लक्षित करणे.भूमितीमध्ये आढळणारी सर्वात सामान्य गुणवत्तेची समस्या म्हणजे मोठ्या बॅरेलमध्ये शिजवलेला एक छोटासा भाग. कोणीही ते तपासत नाही, कारण ते कोणत्याही सेटिंग्ज स्क्रीनवर नाही.
- अस्तित्वात असलेल्या मशीनवर L/D विश्वास ठेवला जाऊ शकतो.ते करू शकत नाही. बंदुकीची नळी एल सेट करते. फक्त व्यास निवडायचा आहे.
- वितळण्याच्या समस्येसाठी L/D ला दोष देणे.जर विघटन फक्त उच्च उत्पादनावर दिसत असेल तर, तुमची वितळण्याची क्षमता कमी आहे, तुमची बॅरल नाही. एक अडथळा स्क्रू त्याच बॅरलमध्ये त्याचे निराकरण करतो.
- परिधान समस्येसाठी L/D ला दोष देणे.समान स्क्रू वेगाने घसरण आउटपुट क्लिअरन्स थकलेला आहे, भूमिती नाही. आपण काहीही पुन्हा डिझाइन करण्यापूर्वी त्याचे मोजमाप करा.

उजव्या स्क्रूची ऑर्डर कशी द्यावी
एक स्क्रू निर्माता तुम्ही त्यांना जे सांगता त्यावरून डिझाइन करतो. हे पाठवा आणि व्यास आणि भूमितीची शिफारस खालीलप्रमाणे आहे.
- मशीन ब्रँड, मॉडेल, आणि वर्तमान स्क्रू व्यास.नेमप्लेटचा फोटो त्यातील बहुतांश भाग कव्हर करतो आणि तो आपल्याला आत काम करत असलेल्या बॅरलची लांबी सांगतो.
- मशीनची रेटेड शॉट क्षमता,जर तुम्हाला ते माहित असेल आणि तुमच्या वास्तविक भागाचे वजन.
- सायकल वेळ.वरील दोन संख्यांसह, तुमच्यासाठी निवासाची वेळ मोजली जाऊ शकते.
- राळ, ग्रेड आणि फिलर सामग्री.हे कॉम्प्रेशन प्रोफाइल आणि पृष्ठभाग उपचार जितके व्यास असेल तितके चालते.
- तुला पाहिजे तो दोष निघून गेला.निवासस्थानी पिवळे बिंदू. वितळण्याची क्षमता वितळते. लहान शॉट्स दाबावर किंवा चेक रिंगवर बिंदू करतात. प्रत्येकाचे उत्तर वेगळे असते.
- एक रेखाचित्र, किंवा तुमचा थकलेला स्क्रू.एकतर आम्हाला तुमच्या मशीनवर तयार करू द्या. जीर्ण झालेला भाग CMM उपकरणांवर ±0.01 मिमी पर्यंत मोजला जातो आणि भूमिती पुनर्रचना केली जाते.
नन्हैयासोबत का काम करा
आम्हाला भाग वजन, सायकल वेळ आणि मशीन मॉडेल पाठवा आणि आम्ही तुम्हाला काहीही उद्धृत करण्यापूर्वी आम्ही निवास-वेळ अंकगणित चालवू. कधीकधी उत्तर भिन्न स्क्रू व्यास आहे. काहीवेळा तो आपल्याकडे आधीपासूनच असलेल्या बॅरेलमध्ये अडथळा स्क्रू असतो. कधीकधी असे होते की तुमची नोकरी वेगळ्या मशीनवर आहे आणि आम्ही असे म्हणू.
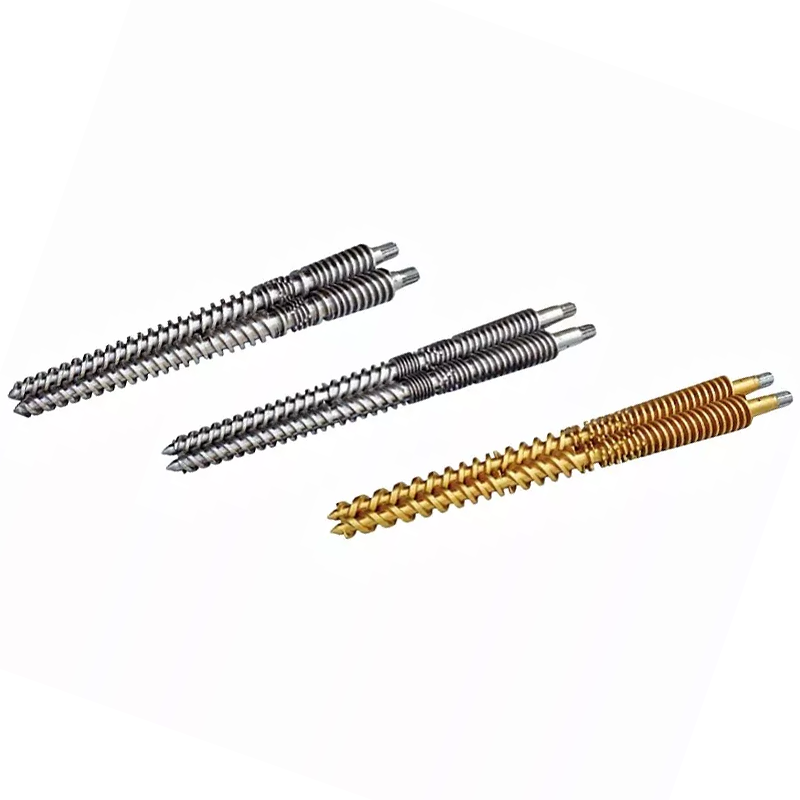
नवा पेंच हे उत्तर असताना नन्हैयांनी बांधले आहेइंजेक्शन मोल्डिंग स्क्रूआणि 38CrMoAlA, 42CrMo, SKD-61 आणि स्टेनलेस स्टील, 2.5-3 मिमी टंगस्टन-बेअरिंग मिश्र धातुच्या थरासह 62 HRC पर्यंत जेथे फीडची मागणी आहे तेथे 38CrMoAlA, 42CrMo, SKD-61 मध्ये बॅरल्स.
आम्ही तुमच्या रेखांकन, मशीन मॉडेल किंवा परिधान केलेल्या नमुन्यानुसार तयार करतोबदलीप्रमुख मशीन ब्रँडशी सुसंगत, एका सेटची किमान ऑर्डर आणि 12 तासांच्या आत कोट.
पिवळेपणा, अनमेल्ट्स किंवा शॉर्ट शॉट्सशी लढत आहात? तुमचे मशीन मॉडेल, भागाचे वजन, सायकल वेळ आणि राळ पाठवा. ते L/D, व्यास, वितळण्याची क्षमता किंवा परिधान आहे की नाही हे आम्ही तुम्हाला 12 तासांच्या आत सांगू.
एक स्क्रू शिफारस मिळवावारंवार विचारले जाणारे प्रश्न
इंजेक्शन मोल्डिंग स्क्रूसाठी ठराविक एल/डी प्रमाण काय आहे?
बहुतेक इंजेक्शन स्क्रू 18:1 आणि 25:1 दरम्यान चालतात, 20:1 ते 22:1 सामान्य-उद्देशीय मशीनवर सामान्य ग्राउंडसह. उष्णता-संवेदनशील रेजिन लहान टोकांना अनुकूल करतात कारण सामग्री कमी वेळ गरम करते. अभियांत्रिकी प्लास्टिक ज्यांना पूर्णपणे वितळण्याची आवश्यकता असते ते दीर्घकाळ टिकतात.
मी माझ्या इंजेक्शन मोल्डिंग मशीनवर एल/डी प्रमाण बदलू शकतो का?
थेट नाही. लांबी बॅरलद्वारे निश्चित केली जाते, जी मशीनमध्ये टाकली जाते. तुम्ही जे बदलू शकता तो स्क्रूचा व्यास आहे आणि L सारखाच राहतो, लहान व्यास आपोआप उच्च L/D देतो. ती एकल निवड तुमची शॉट क्षमता आणि उपलब्ध इंजेक्शन दाब देखील बदलते.
L/D गुणोत्तर शॉटच्या आकारावर परिणाम करते का?
अप्रत्यक्षपणे, आणि अविभाज्यपणे. शॉट व्हॉल्यूम स्क्रू व्यास आणि स्ट्रोकमधून येतो, L/D मधून नाही. परंतु एका निश्चित बॅरलवर, तुमचा शॉट सेट करणारा व्यास तुमचा L/D देखील सेट करतो. लहान शॉटसाठी एक लहान स्क्रू निवडा आणि तुम्हाला एकाच वेळी उच्च L/D आणि उच्च इंजेक्शन दाब मिळेल.
इंजेक्शन मोल्डिंगमध्ये मी निवासाची वेळ कशी मोजू?
मशीनची रेट केलेली शॉट क्षमता तुमच्या वास्तविक शॉटच्या आकारानुसार विभाजित करा, नंतर सायकल वेळेनुसार गुणाकार करा. 30-सेकंद सायकलवर 20 ग्रॅम भाग चालवणारे 200 ग्रॅम मशीन अंदाजे 300 सेकंद किंवा पाच मिनिटे निवास देते. पीसी, पीओएम, पीईटी किंवा पीव्हीसी वितळलेल्या तापमानात ठेवण्यासाठी तो बराच वेळ आहे.
इंजेक्शन एल/डी एक्सट्रूजन एल/डी पेक्षा लहान का आहे?
कारण इंजेक्शन स्क्रू फटात काम करतो. हे शॉट प्लास्टीलाइझ करते, नंतर मशीन इंजेक्ट करतेवेळी थांबते आणि साचा थंड होतो आणि बॅरलमधील वितळणे संपूर्ण वेळ गरम होते. एक्सट्रूडर सतत चालतो आणि काहीही प्रतीक्षा करत नाही. इंजेक्शन मशीनवरील अतिरिक्त बॅरल लांबी अतिरिक्त थर्मल इतिहास आहे, फक्त अतिरिक्त वितळण्याची क्षमता नाही, त्यामुळे इंजेक्शन स्क्रू लहान राहतात.
माझ्या शॉटने बॅरल क्षमतेची किती टक्केवारी वापरली पाहिजे?
सामान्यपणे उद्धृत केलेले मार्गदर्शन अंदाजे 20% ते 80% रेट केलेल्या शॉट क्षमतेचे असते आणि तुमचे मशीन मॅन्युअल हे अधिकार असते. त्या बँडच्या खाली, निवासाचा कालावधी बराच काळ जातो आणि उष्णता-संवेदनशील सामग्री खराब होते. त्याच्या वर, योग्य उशीसाठी जागा नाही आणि जवळजवळ पूर्ण बॅरल वितळण्यास कमी वेळ आहे.
इंजेक्शन मोल्डिंगसाठी उच्च एल/डी चांगले आहे का?
आपोआप नाही. अधिक लांबी अधिक पूर्ण वितळते आणि अधिक एकसमान वितळते, ज्यामुळे गुणवत्ता सुधारते. हे अधिक काळासाठी अधिक सामग्री गरम ठेवते, ज्यामुळे उष्णता-संवेदनशील रेजिन खराब होतात. योग्य L/D तुमची सामग्री आवश्यकतेपेक्षा जास्त वेळ न ठेवता पूर्णपणे वितळते.
माझे भाग पिवळे होत आहेत. ही L/D समस्या आहे का?
सहसा ही निवास-काळाची समस्या असते, जी शॉट-आकार-ते-बॅरल-क्षमतेची समस्या असते. प्रथम निवास गणना चालवा. जर लहान भाग मोठ्या बॅरेलमध्ये शिजवत असेल तर तापमान सेटिंग आणि कोणतीही स्क्रू भूमिती त्याचे निराकरण करणार नाही. एक लहान स्क्रू व्यास, किंवा एक लहान मशीन, होईल.