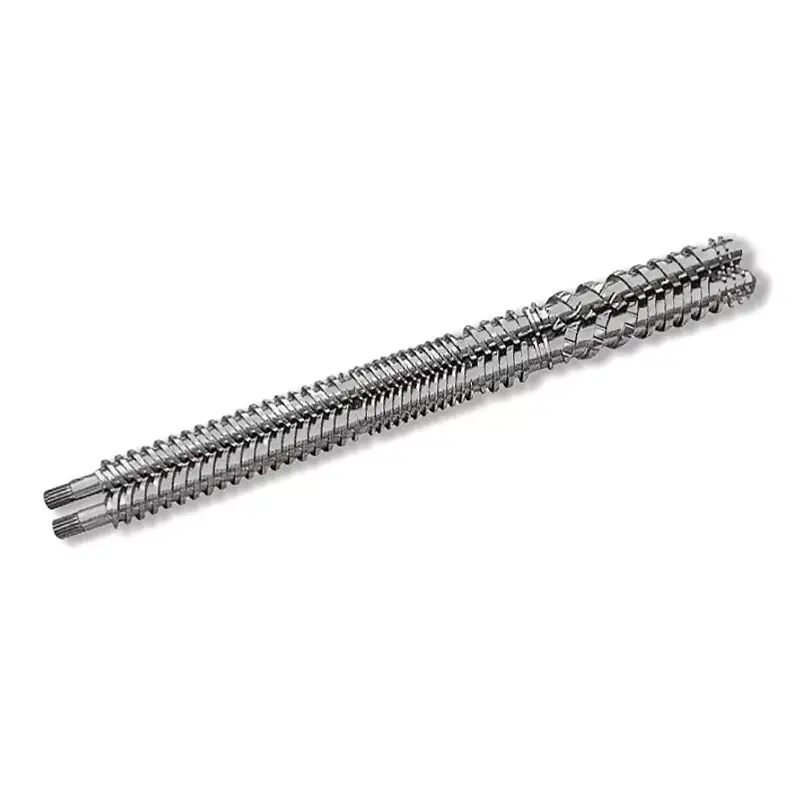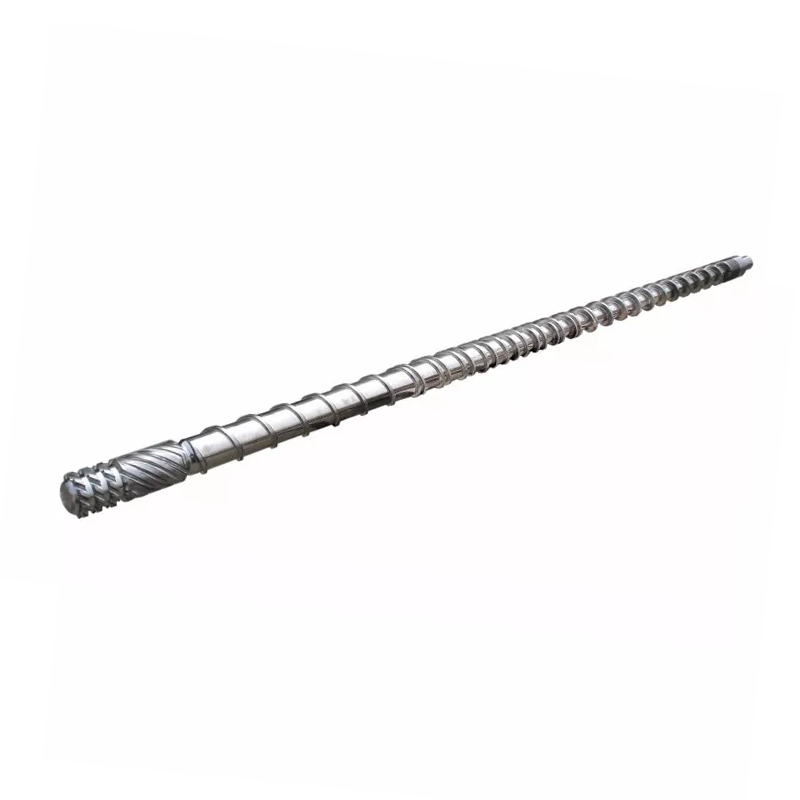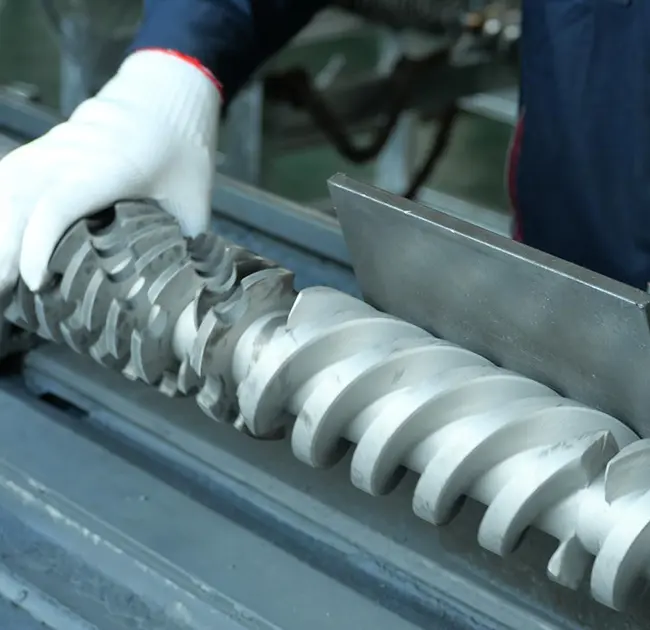

स्क्रू बॅरल प्रत्यक्षात काय करते
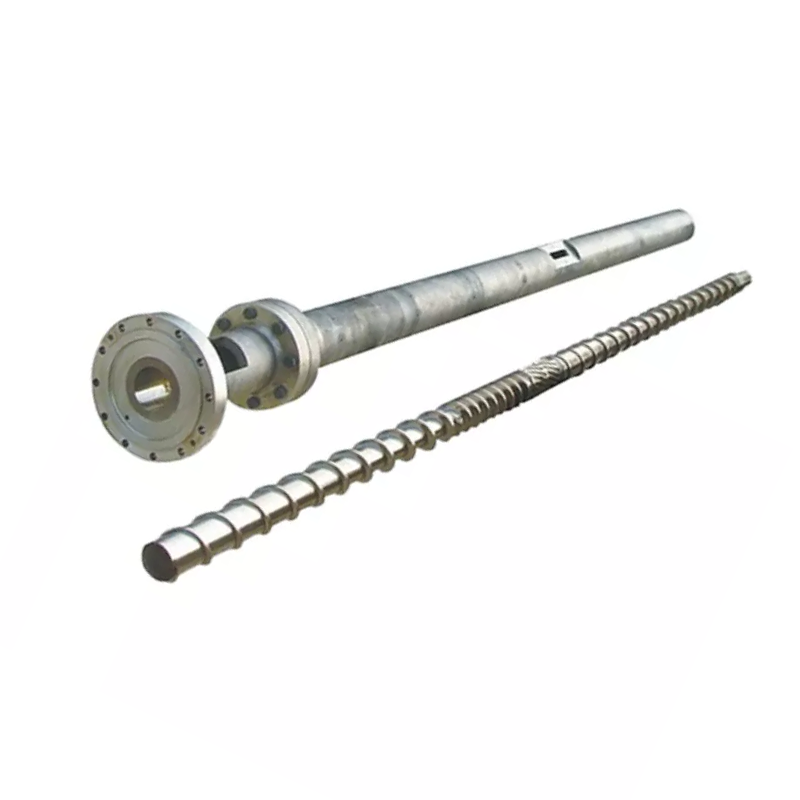
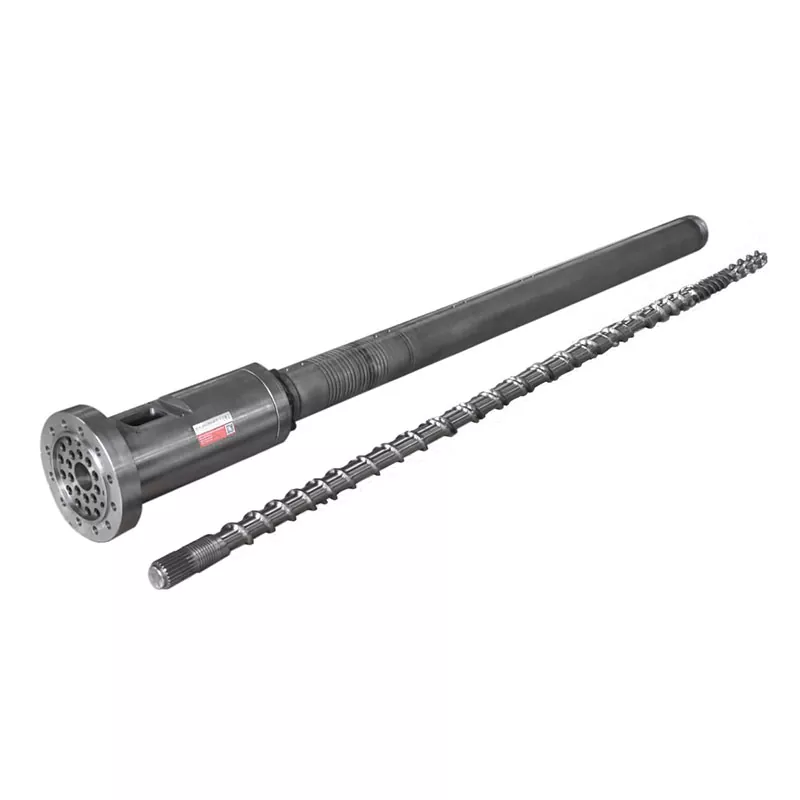
स्क्रू आणि बॅरल जुळलेल्या जोडीचे काम करतात. प्रत्येक चक्राचा क्रम येथे आहे:
- आहार देणे- प्लास्टिकच्या गोळ्या हॉपरमधून फीड झोनमध्ये खाली येतात.
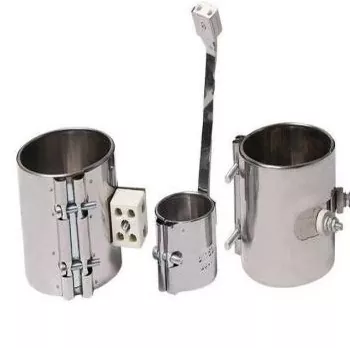
- वितळणे- फिरणारा स्क्रू कातरण उष्णता निर्माण करतो. बॅरल हीटरसह एकत्रित, गोळ्या वितळतात आणि संकुचित होतात.
- मीटरिंग- इंजेक्शनपूर्वी वितळणे तापमान आणि दाबात एकसमान होते.
- इंजेक्शन— स्क्रू प्लंगरप्रमाणे पुढे सरकतो, वितळलेल्या प्लास्टिकला साच्यात ढकलतो.
प्रत्येक डिझाइन व्हेरिएबल — भूमिती, क्षेत्र प्रमाण, पृष्ठभाग उपचार — त्या चार पायऱ्या किती चांगल्या प्रकारे घडतात यावर परिणाम करतात. त्यापैकी कोणत्याही एकामध्ये न जुळणे ही उत्पादन समस्या म्हणून दिसून येते.
निर्णय 1: L/D प्रमाण
L/D गुणोत्तर (स्क्रू फ्लाइटची लांबी त्याच्या व्यासाने भागून) स्पेक शीटवरील सर्वात महत्त्वाची संख्या आहे. हे निवासाची वेळ, मिश्रण गुणवत्ता आणि उष्णता वितरण नियंत्रित करते.बहुतेक सामान्य-उद्देश इंजेक्शन मोल्डिंग ऍप्लिकेशन्स 20:1 वापरतात.
| राळ | शिफारस केलेले L/D |
|---|---|
| PP, PE, PS (मानक) | 18:1 - 20:1 |
| एबीएस, पीसी | 20:1 - 24:1 |
| पीव्हीसी (उष्णता-संवेदनशील) | १६:१ – २०:१ |
| पीईटी | 20:1 - 22:1 |
| नायलॉन (PA) | 18:1 - 20:1 |
| GF-प्रबलित साहित्य | 20:1 - 24:1 |
निर्णय 2: कॉम्प्रेशन रेशो
कॉम्प्रेशन रेशो (CR) फीड झोनपासून मीटरिंग झोनपर्यंत स्क्रू चॅनेल किती अरुंद आहे हे मोजते. उच्च CR वितळण्याला अधिक आक्रमकपणे संकुचित करते — हळूहळू मऊ होणाऱ्या अनाकार रेजिनसाठी चांगले. लोअर सीआर सौम्य आहे, जे तुम्हाला उष्णता-संवेदनशील किंवा फायबरने भरलेल्या सामग्रीसाठी आवश्यक आहे.
| राळ | कॉम्प्रेशन रेशो |
|---|---|
| ABS, PC, PMMA (अनाकार) | ३.० - ३.५:१ |
| PP, PE, नायलॉन (अर्ध-स्फटिक) | २.५ - ३.०:१ |
| पीव्हीसी | २.० - २.५:१ |
| पीईटी | २.३ - २.६:१ |
| GF-प्रबलित (≥15%) | २.० - २.५:१ |
निर्णय 3: झोन प्रमाण
एक मानक इंजेक्शन स्क्रू तीन झोनमध्ये विभागतो. प्रत्येक झोनचे प्रमाण एकूण L/D इतके महत्त्वाचे आहे.
- फीड झोन (L1):खोल चॅनेल जे हॉपरमधून घन गोळ्या स्वीकारतात. लांब = अधिक थ्रुपुट क्षमता.
- कॉम्प्रेशन झोन (L2):चॅनेलची खोली हळूहळू कमी होत आहे. बहुतेक वितळणे येथे होते.
- मीटरिंग झोन (L3):उथळ, सुसंगत चॅनेल. इंजेक्शन करण्यापूर्वी एकसमान वितळलेले तापमान आणि दाब सुनिश्चित करते.
| राळ | फीड (L1) | कॉम्प्रेशन (L2) | मीटरिंग (L3) |
|---|---|---|---|
| पीपी / पीई | ५०% | २५% | २५% |
| एबीएस / पीसी | ४०% | ४०% | 20% |
| पीईटी | ४०% | ४०% | 20% |
| नायलॉन (PA) | 35-45% | 35-40% | 20-25% |
| पीव्हीसी | 35% | ५०% | १५% |
निर्णय 4: स्क्रू बॅरल साहित्य
38CrMoALA — मानक बेसलाइन
नन्हैयाचे इंजेक्शन मोल्डिंग स्क्रूपासून तयार केले जातात38CrMoALA मिश्र धातु स्टील, उष्णता-उपचार आणि quenched. हे बेस मटेरियल पीई, पीपी, पीएस आणि एबीएस सारख्या मानक थर्मोप्लास्टिक्सना चांगल्या प्रकारे हाताळते, अंदाजे सेवा आयुष्यासह10,000-20,000 ताससामान्य ऑपरेटिंग परिस्थितीत.
नायट्राइडिंग
500-560 डिग्री सेल्सिअस तापमानात गॅस नायट्राइडिंग नायट्राइड थर बनवते0.5-0.8 मिमी जाडच्या कडकपणासह950–1050 HV (~62 HRC). हे उपचार न केलेल्या स्टीलच्या तुलनेत 30-40% ने पोशाख प्रतिकार सुधारते. न भरलेले किंवा हलके भरलेले साहित्य चालवणाऱ्या बहुतेक इंजेक्शन मोल्डिंग अनुप्रयोगांसाठी मानक.

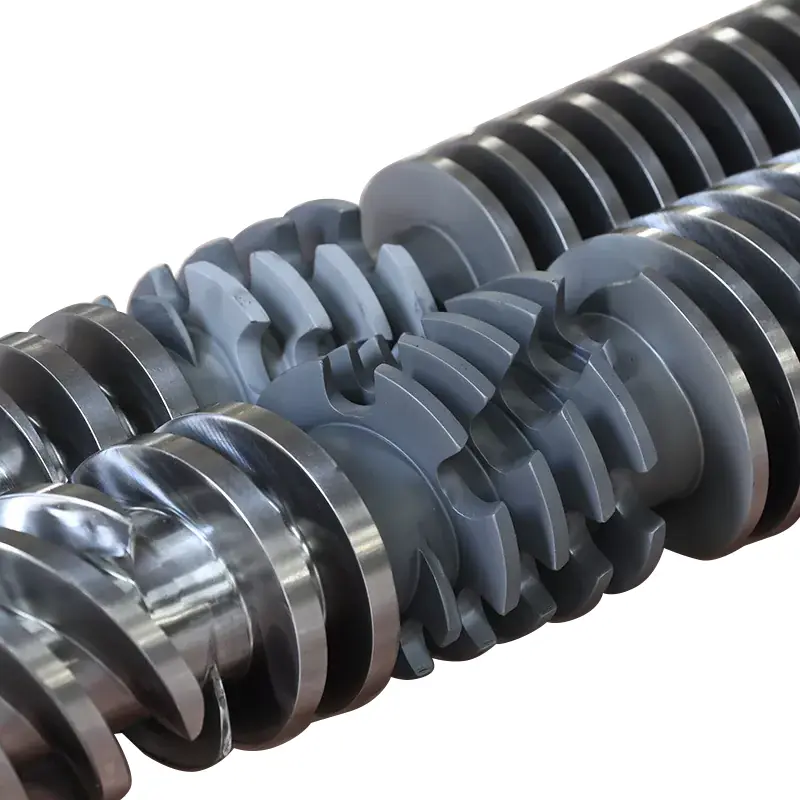
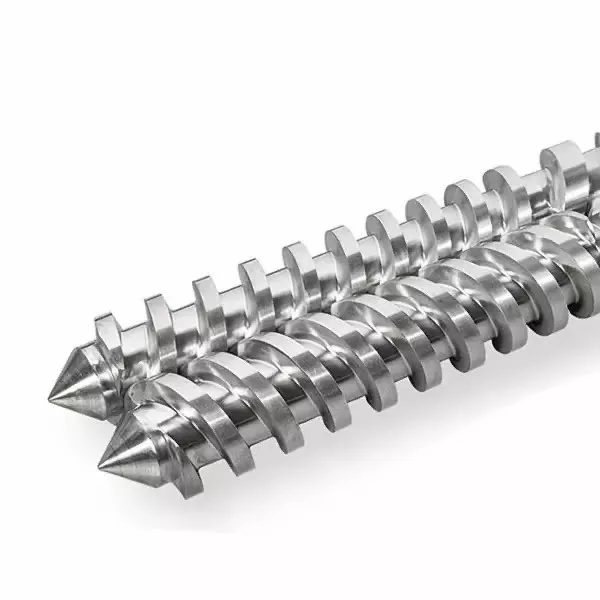
नन्हैया उत्परिवर्ती (अकस्मात) इंजेक्शन मोल्डिंग स्क्रू — PP, PE आणि नायलॉन सारख्या क्रिस्टलीय रेजिन्ससाठी उपयुक्त.
बिमेटेलिक - अपघर्षक अनुप्रयोगांसाठी
बिमेटेलिक बॅरल्समध्ये उच्च-मिश्रधातूचा पोशाख-प्रतिरोधक अस्तर असतो जो बॅरल बोअरला धातूच्या सहाय्याने जोडलेला असतो. नन्हैयाची द्विधातु प्रक्रिया एक साध्य करते62 HRC ची आतील बोअर कडकपणाबॅरल इंटीरियरच्या उच्च परिधान क्षेत्राभोवती कठोर मिश्र धातु स्प्रे वेल्डिंगद्वारे.
| अर्ज | स्क्रू साहित्य | बंदुकीची नळी उपचार |
|---|---|---|
| PE, PP, PS (भरलेले नाही) | 38CrMoALA नायट्राइड | मानक नायट्राइड |
| ABS, PC, नायलॉन (न भरलेले) | 38CrMoALA नायट्राइड | मानक नायट्राइड |
| PA + GF ≤30% | 38CrMoALA, quenched + tempered | नायट्राइड किंवा द्विधातू |
| GF सामग्री 15-50% | बाईमेटलिक / TC फ्लाइट कडा | द्विधातु |
| पीव्हीसी / संक्षारक रेजिन्स | गंज-प्रतिरोधक मिश्र धातु | द्विधातू (CR ग्रेड) |
| कार्बन फायबर भरलेले | टंगस्टन कार्बाइड | TC-फवारलेले बोअर |
निर्णय 5: स्क्रू व्यास आणि शॉट आकार
तुमचा खरा शॉट दरम्यान पडला पाहिजे35% आणि 70%स्क्रूच्या जास्तीत जास्त शॉट क्षमतेचे. 35% च्या खाली, सामग्री खूप लांब बॅरलमध्ये बसते आणि ऱ्हास होण्याचा धोका असतो. 70% च्या वर, स्क्रू सायकलमध्ये पुरेशा वेगाने पुनर्प्राप्त करू शकत नाही.
खाली नन्हैया कडून सामान्य कॉन्फिगरेशन उपलब्ध आहेत:
| इंजेक्शनची रक्कम (g) | स्क्रू Ø × लांबी (मिमी) | बॅरल Ø × लांबी (मिमी) |
|---|---|---|
| ३०-९० | Φ३०×९०० | Φ85×860 |
| 60-125 | Φ35×910 | Φ85×860 |
| 100-150 | Φ38×935 | Φ95×900 |
| १२५-३०० | Φ42×1030 | Φ105×1110 |
| 250-400 | Φ45×1210 | Φ115×1165 |
| 300-500 | Φ50×1300 | Φ125×1260 |
| ५००–७०० | Φ60×1380 | Φ१४०×१३५० |
| 700-1000 | Φ70×1790 | Φ१६०×१६८५ |
| 1000-1500 | Φ160×3500 | Φ270×3200 |
| 1300-2500 | Φ170×3415 | Φ317×3380 |

नन्हैया क्रमिक इंजेक्शन मोल्डिंग स्क्रू — ABS, PC आणि PMMA सारख्या आकारहीन रेजिनसाठी चांगले.
चेतावणी चिन्हे तुमचा वर्तमान स्क्रू नोकरीसाठी चुकीचा आहे
- काळे डाग किंवा जळलेल्या खुणा- निवासस्थानाच्या जास्त वेळ किंवा हॉट स्पॉटमुळे खराब होणारी सामग्री. बॅरल तापमान झोन आणि स्क्रू क्लिअरन्स तपासा.
- विसंगत शॉट वजन— अनेकदा थकलेला नॉन-रिटर्न व्हॉल्व्ह किंवा जास्त स्क्रू-टू-बॅरल क्लिअरन्स बॅकफ्लोला परवानगी देतो.
- पृष्ठभागावर गुण दाखवा- ओलावा किंवा गॅस वितळणे. अपुरी प्री-ड्रायिंग किंवा स्क्रू भूमिती दर्शवू शकते जी योग्यरित्या बाहेर पडत नाही.
- सावकाश पुनर्प्राप्ती / लांब सायकल वेळ- प्लॅस्टिकीकरण क्षमता अपुरी आहे. स्क्रूचा व्यास वाढण्याची शक्यता आहे.
- रंग बदलांवर उच्च स्क्रॅप— मीटरिंग झोनमध्ये खराब मिश्रण. स्क्रूमध्ये जोडलेले मॅडॉक किंवा बॅरियर मिक्सिंग घटक अनेकदा याचे निराकरण करतात.
कोटची विनंती करताना तुमच्या उत्पादकाला काय सांगावे
- मशीन ब्रँड आणि मॉडेल— किंवा नॉन-स्टँडर्ड मशीनसाठी बोर व्यास आणि फ्लँज परिमाणे
- प्राथमिक राळ- फिलर प्रकार आणि लागू असल्यास टक्केवारी समाविष्ट करा
- शॉट आकार श्रेणी- किमान आणि कमाल ग्रॅममध्ये
- लक्ष्य सायकल वेळ
- सध्याच्या समस्या तुम्ही सोडवण्याचा प्रयत्न करत आहात- असल्यास
नन्हैया कडून तांत्रिक शिफारस मिळवा
आम्ही 12 तासांच्या आत प्रतिसाद देतो. आमची अभियांत्रिकी टीम तुमच्या मशीन आणि राळसाठी योग्य स्क्रू भूमिती, मटेरियल ग्रेड आणि परिमाणे निर्दिष्ट करू शकते — तुम्ही कोट करण्यासाठी वचनबद्ध होण्यापूर्वी.