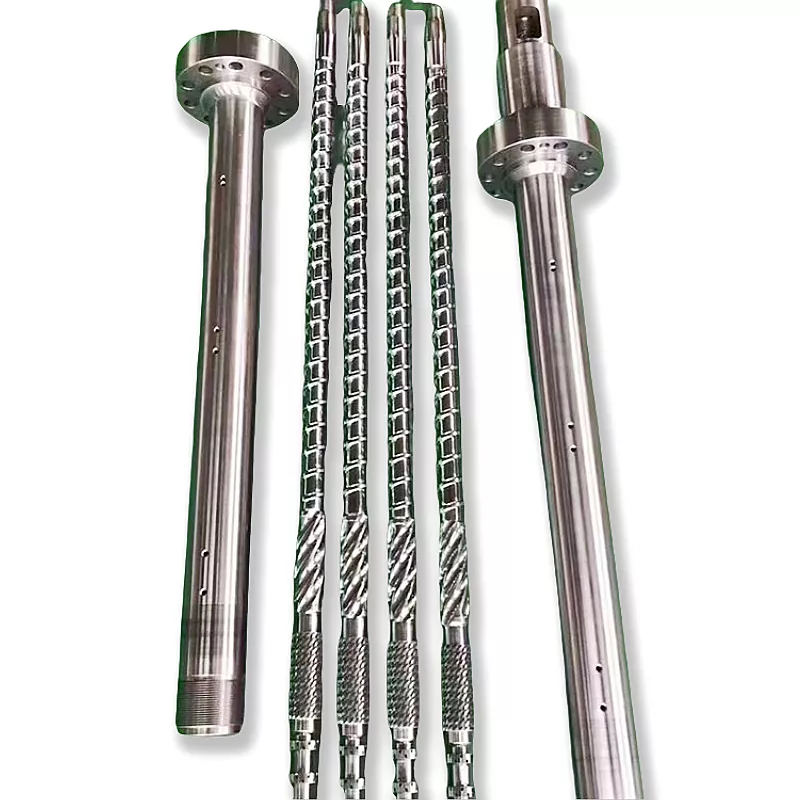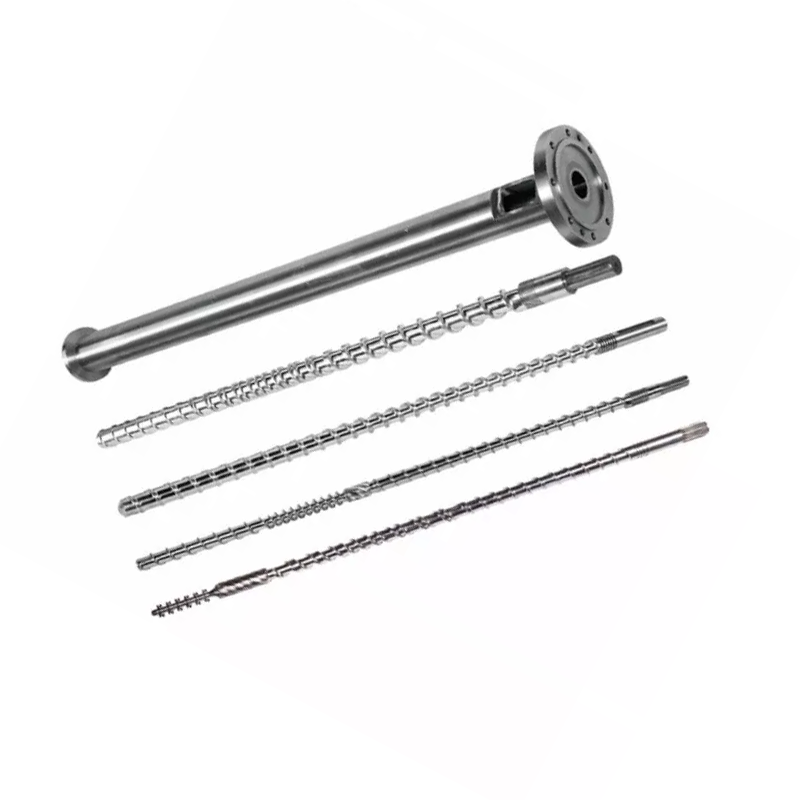
आपलेइंजेक्शन मोल्डिंग स्क्रू बॅरलवितळण्याची गुणवत्ता, शॉटची सातत्य आणि सायकल वेळ ठरवते. खाली: तुमच्या राळसाठी भूमिती आणि पृष्ठभागाची प्रक्रिया कशी निवडावी, सेटची देखभाल कशी करावी आणि मशीन सेटिंग्जद्वारे त्याचा पाठलाग करण्याऐवजी स्क्रू, बॅरल किंवा चेक रिंगमध्ये दोष कसा शोधायचा. आमचे नायट्राइड 38CrMoAlA इंजेक्शन स्क्रू 950-1050 HV, सूट PE, PP, PS आणि ABS वर 0.5–0.8 मिमी नायट्राइड लेयर आणि 30% पर्यंत ग्लास फायबर हाताळतात. त्यापूर्वी, किंवा संक्षारक रेझिनवर, बोअरला 62 HRC पर्यंत हार्ड-मिश्रधातूची फवारणी आवश्यक असते. आउटपुट कमी झाल्यास आणि चक्र वाढले असल्यास, दुसर्या सेटपॉईंटला स्पर्श करण्यापूर्वी समस्यानिवारण सारणी वाचा.

इंजेक्शन मोल्डिंग स्क्रू बॅरल म्हणजे काय?
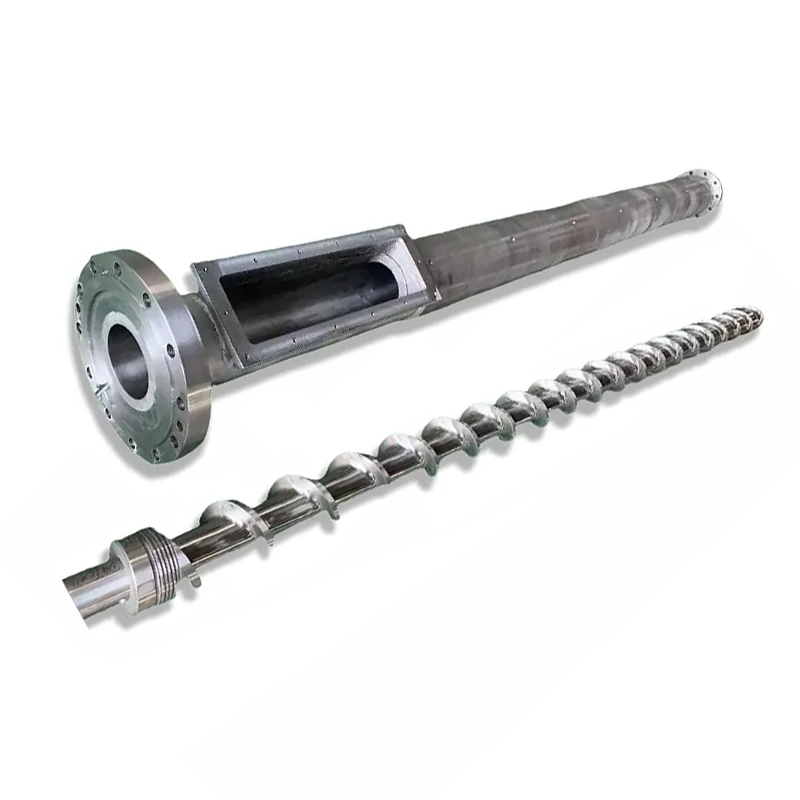
स्क्रू आणि बॅरल इंजेक्शन मोल्डिंग मशीनचे प्लास्टीझिंग युनिट बनवतात. एकत्रितपणे, ते हॉपरमधून घन गोळ्या घेतात, ते वितळतात, ते एकसमान वितळतात, एक अचूक शॉट मोजतात आणि तो शॉट मोल्डमध्ये इंजेक्ट करतात. तुमचे मशीन तयार करत असलेला प्रत्येक भाग या जोडीतून जातो.
मोल्डर्स नोझल बदलतात, मोल्ड ट्यून करतात आणि प्लॅस्टिकायझिंग युनिटकडे पाहण्यापूर्वी ते आठवडे तापमान समायोजित करतात. तो क्रम मागे आहे. जेव्हा स्क्रू किंवा बॅरल परिधान करतात, तेव्हा कंट्रोलरवरील कोणताही सेटपॉइंट प्रक्रिया परत आणत नाही.
प्लॅस्टिकायझेशनमध्ये स्क्रूची भूमिका
स्क्रू बहुतेक वितळते, आणि हीटर बँडसह नाही. बॅरल उष्णता योगदान देते, परंतु प्रबळ वितळण्याची यंत्रणा आहेउष्णता कातरणे: स्क्रू पॉलिमरला गरम बॅरलच्या भिंतीवर ओढते आणि घर्षण सामग्रीमध्येच उष्णता निर्माण करते. म्हणूनच तुमचे सेटपॉईंट हलत नसतानाही स्क्रू भूमिती वितळण्याचे तापमान बदलते.
स्क्रू देखील शॉटला मीटर करतो. ते प्लॅस्टिकाइझ करण्यासाठी फिरते, टिपासमोर वितळत असताना मागे घेते, नंतर थांबते. ते मागे घेतलेले अंतर हा तुमचा शॉट आकार आहे. फ्लाइट्सच्या मागे किंवा चेक रिंगच्या मागे गळती होणारी कोणतीही वितळणे त्या मापनास खराब करते.
शेवटी, स्क्रू इंजेक्ट करतो. ते फिरणे थांबवते आणि प्लंगरसारखे पुढे जाते, नोजलमधून वितळण्यास भाग पाडते. ही दुहेरी भूमिका, फिरवत आणि परस्पर, इंजेक्शन स्क्रूला एक्सट्रूजन स्क्रूपासून वेगळे करते.
उष्णता हस्तांतरण आणि नियंत्रणामध्ये बॅरलची भूमिका
बंदुकीची नळी हे तापलेले बोअर असलेले अचूक दाबाचे जहाज आहे. त्यात इंजेक्शनचा दाब असतो, पट्ट्यांमधून उष्णता पॉलिमरमध्ये हस्तांतरित करते आणि स्क्रू ज्याच्या विरूद्ध सामग्री कातरते ती कठोर भिंत प्रदान करते.
त्याचा बोअर गोल, सरळ आणि आकारमानाने घट्ट असावा. जेव्हा बोअर ओव्हरसाईज परिधान करते, तेव्हा स्क्रू फ्लाइट आणि बॅरल वॉलमधील क्लिअरन्स वाढतो. नंतर वितळणे पुढे जाण्याऐवजी फ्लाइट्सवर मागे गळते आणि प्लास्टीझिंग रेट कमी होतो.
बॅरल हीटिंग झोन केले जाते, सामान्यतः फीड, कॉम्प्रेशन आणि मीटरिंग, प्रत्येक स्वतःचे कंट्रोलर आणि थर्मोकूपलसह. डिस्प्ले नॉर्मल असताना एका झोनमध्ये ड्रिफ्ट केलेले थर्मोकूप काही महिने साहित्य शिजवू शकते.
प्रणाली म्हणून स्क्रू आणि बॅरल एकत्र कसे कार्य करतात
दोन भाग जुळलेल्या जोडी म्हणून कार्य करतात आणि जोडीचे वर्णन करणारी संख्या आहेरेडियल क्लीयरन्स: बॅरल बोरचा व्यास आणि स्क्रू फ्लाइट व्यासामध्ये अर्धा फरक.
डिझाईननुसार क्लीयरन्स लहान आहे. नवीन सेटसाठी उद्योगाचा नियम प्रत्येक इंच स्क्रू व्यासासाठी प्रत्येक बाजूस अंदाजे 0.001 इंच क्लिअरन्स आहे. 60 मिमी (सुमारे 2.36 इंच) स्क्रूवर, ते प्रति बाजूला 0.06 मिमीच्या जवळ येते. तुमचा बिल्ड ड्रॉइंग हा अधिकार आहे आणि तो नेहमी तुम्ही तपासत असलेला क्रमांक असावा.
ते लहान अंतर खरे काम करते. हे पॉलिमरला भूतकाळात सरकण्याऐवजी बॅरलच्या भिंतीवर कातरण्यास भाग पाडते. दुप्पट क्लिअरन्स आणि कातरणे कमकुवत होते, वितळणे मंद होते, आउटपुट कमी होते आणि मशीन आवश्यक नसलेली उष्णता भरून काढण्याचा प्रयत्न करते.
केवळ एक भाग बदलणे क्वचितच एक जीर्ण जोडी निश्चित करते. जीर्ण बॅरलमधील नवीन स्क्रू केवळ अर्धा गमावलेला क्लिअरन्स पुनर्संचयित करतो आणि न जुळणारा नवीन भाग पाहिजे त्यापेक्षा जास्त वेगाने घालतो.
इंजेक्शन मोल्डिंग स्क्रूचे शरीरशास्त्र
एक मानक इंजेक्शन स्क्रू तीन झोन आणि टीप असेंब्लीमध्ये विभागतो. प्रत्येक झोनमध्ये एक कार्य असते आणि प्रत्येक आपण ओळखू शकता अशा प्रकारे अपयशी ठरतो.
| झोन | चॅनेलची खोली | नोकरी | अपयश कसे दिसते |
|---|---|---|---|
| फीड | खोल | गोळ्या घ्या, त्यांना पुढे करा | ब्रिजिंग, उपासमार, अनियमित फीड, विसंगत पुनर्प्राप्ती |
| कॉम्प्रेशन (संक्रमण) | उथळ | बॅरल भिंतीच्या विरूद्ध पॉलिमर कॉम्पॅक्ट आणि वितळवा | Unmelts, खराब मिक्सिंग, हा झोन प्रथम परिधान करतो |
| मीटरिंग | उथळ | एकसंध वितळणे आणि पंप करणे | शॉट फरक, तापमान spikes |
| टीप आणि चेक रिंग | — | इंजेक्शन दरम्यान बॅकफ्लो विरूद्ध सील करा | शॉट साइज ड्रिफ्ट, शॉर्ट शॉट्स, कुशन लॉस |
फीड झोन
खोल वाहिन्या हॉपरच्या घशातून गोळ्या घेतात आणि त्यांना घन पदार्थ म्हणून पुढे सरकवतात. हा झोन जास्त वितळत नाही. ते पोचवते.
फीड समस्या वितळणे समस्या म्हणून मास्करेड. जर पेलेट्स घशात ब्रिज किंवा फीड विभाग खूप गरम असेल आणि पेलेट्स मऊ होतात आणि लवकर चिकटतात, तर स्क्रू उपाशी राहतो. पुनर्प्राप्ती वेळ बदलतो, आणि शॉट आकार खालीलप्रमाणे आहे. भूमितीला दोष देण्यापूर्वी फीड-थ्रॉट कूलिंग तपासा.
कॉम्प्रेशन (संक्रमण) झोन
या विभागासह वाहिनी अधिक उथळ होते. ते उथळ होणे पॉलिमरला गरम बॅरेलच्या भिंतीवर दाबते आणि वितळणारी कातर उष्णता निर्माण करते.
कम्प्रेशन झोन जेथे पोशाख केंद्रित आहे. येथे दाब शिखरे, आणि अपघर्षक फिलर्स येथे सर्वात कठीण पीसतात. जेव्हा तुम्ही थकलेल्या स्क्रूचे मोजमाप करता, तेव्हा तुम्हाला प्रथम क्रमांक सापडतात.
मीटरिंग झोन
उथळ, स्थिर-खोली चॅनेल वितळतात आणि स्थिर दाबाने पुढे पंप करतात. हा झोन शॉट-टू-शॉट सुसंगतता ठरवतो.
मीटरिंग-झोन परिधान शॉट भिन्नता आणि त्याच सेटपॉइंट्सवर वाढणारे वितळलेले तापमान म्हणून दिसून येते. स्क्रू समान सामग्री हलविण्यासाठी कठोर परिश्रम करत आहे.
स्क्रू टीप, रिंग आणि नॉन-रिटर्न वाल्व तपासा
चेक रिंग असेंब्ली, ज्याला काहीवेळा नॉन-रिटर्न व्हॉल्व्ह म्हटले जाते, त्यापेक्षा जास्त लक्ष देण्यास पात्र आहे. हे स्क्रूच्या टोकावर बसते आणि एक काम करते: इंजेक्शन दरम्यान ते सील करते, त्यामुळे स्क्रूच्या मागे जाण्याऐवजी साच्यात वितळते.
जेव्हा ते सील करणे थांबते, तेव्हा तुम्हाला शॉट-आकार भिन्नता, लहान शॉट्स आणि अदृश्य होणारी उशी मिळते. मोल्डर्स इंजेक्शनचा दाब, वेळ आणि तापमान समायोजित करण्यात आठवडे घालवतात. यापैकी काहीही कार्य करत नाही, कारण वितळलेल्या अंगठीच्या मागे वितळत आहे.
विशेषत: चेक रिंगकडे तीन सिग्नल पॉइंट करतात. कुशन स्थिर राहण्यापेक्षा शॉट टू शॉट बदलते. मशीन सामान्य पुनर्प्राप्तीचा अहवाल देत असताना शॉटचे वजन वाहून जाते. आणि पुनरावृत्ती करण्यायोग्य प्रक्रिया राळ किंवा सेटिंगमध्ये बदल न करता अचानक अनियमित होते.
की स्क्रू भूमिती पॅरामीटर्स
चार संख्या इंजेक्शन स्क्रूचे वर्णन करतात. त्यांना समजून घ्या, आणि पुरवठादाराचा कोट ब्लॅक बॉक्स होण्याचे थांबते.
एल/डी गुणोत्तर: रेझिनद्वारे व्याख्या, सूत्र आणि शिफारस केलेली मूल्ये
एल/डी प्रमाणस्क्रूची कार्यरत लांबी त्याच्या बाहेरील व्यासाने भागली जाते. रुंदीपेक्षा 22 पट लांब असलेल्या स्क्रूचा L/D 22:1 असतो. सूत्र फक्त L ने भागिले D, आणि गुणोत्तर स्केल आकारासह: 22:1 वर 50 मिमी स्क्रूची 1,100 मिमी कार्यरत लांबी असते.
L/D हे नियंत्रित करते की स्क्रूला किती खोली वितळायची, मिसळायची आणि एकसंध बनवायची. यापुढे अधिक वितळण्याची क्षमता आणि चांगले मिश्रण देते. शॉर्टर कमी निवास वेळ देते, जे उष्णता-संवेदनशील रेजिनचे संरक्षण करते.
इंजेक्शन स्क्रू एक्सट्रूजन स्क्रूपेक्षा लहान चालतात. स्क्रू सतत पंप करण्याऐवजी एका वेळी एक शॉट तयार करतो आणि सामग्री शॉट्सच्या दरम्यान बॅरलमध्ये बसते. मध्येएल/डी प्रमाण इंजेक्शन मोल्डिंगसराव, बहुतेक मशीन्स 18:1 आणि 25:1 च्या दरम्यान येतात, 20:1 ते 22:1 सामान्य-उद्देशाच्या मशीनवर असतात.
PVC सारखी उष्णता-संवेदनशील रेजिन लहान टोकांना अनुकूल बनवते, त्यामुळे सामग्री कमी वेळ गरम करते. अभियांत्रिकी प्लास्टिक ज्यांना पूर्णपणे वितळण्याची आवश्यकता असते ते दीर्घकाळ टिकतात. आमचे L/D प्रमाण मार्गदर्शक सखोल ट्रेड-ऑफ कव्हर करते.
कम्प्रेशन रेशो: ते कातरणे उष्णता आणि वितळण्याच्या गुणवत्तेवर कसा परिणाम करते
कॉम्प्रेशन रेशोफीड झोनमधील चॅनल खोलीची मीटरिंग झोनमधील चॅनेल खोलीशी तुलना करते. फीड चॅनेलच्या मीटरिंग चॅनेलपेक्षा तीन पट खोल असलेल्या स्क्रूचे कॉम्प्रेशन रेशो 3:1 असते.
कम्प्रेशन रेशो सामग्रीवर स्क्रू किती कठोरपणे कार्य करते हे सेट करते. उच्च संक्षेप म्हणजे अधिक कातरणे, अधिक यांत्रिक उष्णता आणि अधिक आक्रमक वितळणे. लोअर कॉम्प्रेशन पॉलिमरला हळूवारपणे हाताळते.
ते राळशी जुळवा, मोठ्या संख्येसाठी प्राधान्य नाही. कमी स्निग्धता असलेल्या पॉलीओलेफिनला स्वच्छपणे वितळण्यासाठी सकारात्मक कातरणे आवश्यक असते. पीव्हीसी, पीसी आणि पीओएम सारख्या उष्णता-संवेदनशील रेजिन्स कातरण्याखाली खराब होतात ज्यामुळे PE बंद होईल. आमचे कॉम्प्रेशन रेशो मार्गदर्शक श्रेणींमध्ये कार्य करते.
फ्लाइटची खोली, चॅनेलची रुंदी आणि आउटपुटवर त्यांचा प्रभाव
कम्प्रेशन रेशो हे एक गुणोत्तर आहे आणि समान गुणोत्तर असलेले दोन स्क्रू वेगळ्या पद्धतीने वागू शकतात. परिपूर्ण खोली महत्त्वाची आहे.
डीप मीटरिंग चॅनेल प्रति क्रांतीमध्ये अधिक सामग्री हलवते, प्लॅस्टिकिझिंग रेट वाढवते, परंतु ते कमी प्रमाणात मिसळते आणि कमी एकसमान वितळते. एक उथळ मीटरिंग चॅनेल चांगले मिसळते आणि अधिक सुसंगत तापमान देते, प्रति वळण कमी आउटपुटवर.
उड्डाणाची रुंदी आणि हेलिक्स एंगल संदेशवहन कार्यक्षमतेवर आणि फ्लाइट लँडवर सामग्री पाहणारी कातरणे प्रभावित करतात. हे डिझाईन तपशील आहेत जे तुम्ही स्क्रू डिझायनरला तुमच्या प्रक्रियेचे वर्णन करून निर्दिष्ट करता, तुम्ही टेबलमधून निवडले पाहिजेत असे नंबर नाही.
स्क्रू व्यास आणि शॉट आकार संबंध
स्क्रू व्यास मशीनची शॉट क्षमता सेट करते. एक मोठा स्क्रू फॉरवर्ड ट्रॅव्हलच्या प्रति मिलिमीटर अधिक व्हॉल्यूम विस्थापित करतो, त्यामुळे तो मोठा शॉट वितरीत करतो.
व्यावहारिक नियम हा एक कम्फर्ट बँड आहे, कठोर मर्यादा नाही. बॅरलच्या क्षमतेचा एक छोटासा भाग वापरणारा शॉट चालवा आणि सामग्री बॅरेलमध्ये खूप लांब बसते, उष्णतेने सायकल चालवते आणि खराब होते. जवळजवळ पूर्ण क्षमतेने चालवा आणि आपण सातत्यपूर्ण पॅकिंगसाठी आवश्यक उशी गमावाल.
बहुतेक मोल्डर्स बॅरलच्या वापरण्यायोग्य श्रेणीच्या मध्यभागी कुठेतरी शॉट लक्ष्य करतात. जर तुमचा भाग त्या बँडच्या बाहेर बसला असेल तर, योग्य निराकरण हा भिन्न स्क्रू व्यासाचा आहे, मशीनची कठोर सेटिंग नाही.
येथे आमचे प्रकाशित परिमाण सारणी आहे, जे आम्ही तयार केलेल्या श्रेणीमध्ये शॉट क्षमता स्क्रू आणि बॅरल आकार कसे ट्रॅक करते हे दर्शविते. तुमचे मशीन शोधण्यासाठी किंवा पुरवठादार तुम्हाला उद्धृत करत असलेला व्यास तपासण्यासाठी त्याचा वापर करा.
| शॉट (g) | स्क्रू Ø × लांबी (मिमी) | बॅरल Ø × लांबी (मिमी) |
|---|---|---|
| ३०-९० | Φ३० × ९०० | Φ85 × 860 |
| 60-125 | Φ35 × 910 | Φ85 × 860 |
| 100-150 | Φ३८ × ९३५ | Φ95 × 900 |
| १२५-१६० | Φ40 × 980 | Φ95 × 910 |
| १२५-३०० | Φ42 × 1030 | Φ105 × 1110 |
| 250-400 | Φ45 × 1210 | Φ115 × 1165 |
| 300-500 | Φ50 × 1300 | Φ125 × 1260 |
| 450-600 | Φ55 × 1335 | Φ130 × 1320 |
| ५००–७०० | Φ56 × 1350 | Φ130 × 1350 |
| ५००–७०० | Φ60 × 1380 | Φ१४० × १३५० |
| 650-800 | Φ65 × 1415 | Φ150 × 1420 |
| 700-1000 | Φ70 × 1790 | Φ१६० × १६८५ |
| 80-125 | Φ75 × 1825 | Φ१७० × १७२५ |
| 100-150 | Φ80 × 2000 | Φ180 × 1805 |
| १२५-२०० | Φ85 × 2300 | Φ190 × 1900 |
| 200-300 | Φ90 × 2700 | Φ210 × 2000 |
| 250-500 | Φ१०० × २६०० | Φ230 × 2405 |
| 300-600 | Φ110 × 2600 | Φ२५६ × २५९० |
| 400-1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600-800 | Φ130 × 3010 | Φ256 × 2970 |
| 800-1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000-1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300-2500 | Φ१७० × ३४१५ | Φ317 × 3380 |
त्यातून वाचण्यासारख्या दोन गोष्टी. भौतिकशास्त्राच्या मागणीनुसार शॉट क्षमता व्यासासह चढते. आणि बॅरल बाहेरील व्यास त्याच्याबरोबर वाढतो, म्हणूनच मोठा स्क्रू कधीही विनामूल्य अपग्रेड नसतो: हा एक वेगळा मशीन आकार वर्ग आहे.
इंजेक्शन मोल्डिंग स्क्रूचे प्रकार: तुम्हाला कोणते आवश्यक आहे?
पाच स्क्रू फॅमिली जवळजवळ प्रत्येक इंजेक्शन अर्ज कव्हर करतात. योग्य ते तुमच्या राळावर आणि तुमचा भाग काय मागणी करतो यावर अवलंबून आहे.
| स्क्रू प्रकार | ते काय करते | साठी सर्वोत्तम | अशक्तपणा |
|---|---|---|---|
| सामान्य उद्देश (GP) | सिंगल फ्लाइट, तीन मानक झोन | PE, PP, PS, ABS, बहुतेक कमोडिटी रेजिन्स | तडजोड भूमिती; मागणी असलेल्या रेजिनशी संघर्ष करते |
| अडथळा | दुसरी फ्लाइट वितळलेल्या पूलपासून घन बेड वेगळे करते | चांगले वितळणे, उच्च उत्पादन, वितळणे-संवेदनशील भाग | जास्त खर्च; सोपे रेजिन्स वर overkill |
| मिक्सिंग / कंपाउंडिंग | मॅडॉक किंवा पिन मिक्सिंग विभाग जोडते | रंगीत मास्टरबॅच, भरलेले संयुगे, स्ट्रीक-संवेदनशील भाग | अतिरिक्त कातरणे; उष्णता-संवेदनशील रेजिनसाठी चुकीचे |
| व्हेंटेड (दोन-चरण) | डीकंप्रेशन झोन प्लस व्हेंट पोर्ट अस्थिरता खेचते | हायग्रोस्कोपिक रेजिन जेथे कोरडे करणे अव्यवहार्य आहे | जटिल; जुळत नसल्यास व्हेंट लाळू शकते |
| पीव्हीसी-विशिष्ट | कमी कॉम्प्रेशन, पॉलिश पृष्ठभाग, मृत स्पॉट्स नाहीत | कठोर आणि लवचिक पीव्हीसी | उद्देशाने बांधलेले; एक सामान्य हेतू स्क्रू नाही |
सामान्य उद्देश (जीपी) स्क्रू: सर्वात सामान्य, सर्वोत्तम?
जीपी स्क्रू एक तडजोड आहे, आणि एक चांगला आहे. हे PE, PP, PS आणि ABS स्वीकार्यपणे चालवते, जे बहुतेक कमोडिटी मोल्डिंग कव्हर करते. मशीन बिल्डर्स ते मानक म्हणून पाठवतात कारण ते सर्वात सुरक्षित डीफॉल्ट असते जेव्हा त्यांना माहित नसते की तुम्ही काय चालवाल.
जेव्हा राळ मागणी वाढेल तेव्हा तडजोड तुम्हाला महागात पडते. काचेने भरलेल्या नायलॉनवरील GP स्क्रू जलद परिधान करतो. कठोर PVC वर GP स्क्रू सामग्री खराब करते. पातळ-भिंतीच्या भागावर जास्तीत जास्त आउटपुटसाठी पुश केलेला GP स्क्रू विरघळतो. जेव्हा त्यापैकी कोणतेही तुमच्या प्रक्रियेचे वर्णन करते, तेव्हा उद्देशाने तयार केलेला स्क्रू केवळ स्क्रॅपमध्ये स्वतःसाठी पैसे देतो.
बॅरियर स्क्रू: चांगले वितळणे वेगळे आणि एकजिनसीपणा
एक अडथळा स्क्रू वितळण्याच्या क्षेत्राद्वारे दुसरी फ्लाइट जोडते. ते उड्डाण आधीच तयार झालेल्या वितळण्यापासून उर्वरित घन गोळ्यांना भौतिकरित्या वेगळे करते आणि घन पदार्थांना गरम बॅरलच्या भिंतीवर दाबून ठेवते जिथे ते वितळत राहतात.
अडथळ्याशिवाय, घन कण वितळलेल्या तलावाच्या आत लपतात, भिंतीपासून इन्सुलेटेड असतात आणि वितळत नसलेल्या नोझलपर्यंत टिकून राहू शकतात. एकासह, वितळणे अधिक पूर्णपणे आणि अधिक सुसंगतपणे पूर्ण होते.
समान किंवा उच्च आउटपुटमध्ये एकसारखेपणा वितळणे चांगले आहे, जे कमी वितळणे, कडक शॉट नियंत्रण आणि विस्तृत प्रक्रिया विंडो म्हणून दर्शवते. पातळ-भिंती पॅकेजिंग, ऑप्टिकल पार्ट्स किंवा वितळण्या-संवेदनशील काहीही असलेल्या मोल्डर्सना नावाने विचारावे.
मिक्सिंग / कंपाउंडिंग स्क्रू: भरलेल्या आणि रंगीत मास्टरबॅच सामग्रीसाठी
मिक्सिंग स्क्रू एक समर्पित मिक्सिंग विभाग जोडतात, सामान्यतः टीप जवळ. मॅडॉक (फ्ल्युटेड) विभाग अरुंद अंतरांमधून वितळतात, न वितळलेले कण कातरण्याद्वारे तोडतात. पिन मिक्सर विभाजित करतात आणि प्रवाह पुन्हा एकत्र करतात, रंग आणि फिलरचे वितरण करतात.
जेव्हा कलर स्ट्रीकिंग ही गुणवत्तेची समस्या असते, जेव्हा मास्टरबॅच डिस्पेंशन महत्त्वाची असते किंवा जेव्हा फिलर डिस्ट्रिब्युशनचा भाग परफॉर्मन्स वाढतो तेव्हा एक वापरा. ट्रेड-ऑफमध्ये कातरणे जोडले जाते, ज्यामुळे मिश्रित विभागांना उष्णता-संवेदनशील रेजिनसाठी चुकीची निवड होते जे आधीच त्यांच्या ऱ्हास मर्यादेच्या जवळ आहेत.
व्हेंटेड / डिगॅसिंग स्क्रू: हायग्रोस्कोपिक रेजिन्ससाठी
एक वेंटेड स्क्रू दोन टप्प्यात चालते. पहिला टप्पा वितळतो, नंतर वाहिनी एकाएकी खोलवर जाते, बॅरेलमध्ये कापलेल्या व्हेंट पोर्टवर वितळण्याचा दाब शून्याच्या जवळपास सोडतो. ओलावा आणि अस्थिर तेथून बाहेर पडतात, बहुतेकदा व्हॅक्यूम अंतर्गत. दुसरा टप्पा नंतर इंजेक्शनसाठी वितळण्यावर दबाव आणतो.
हे हायग्रोस्कोपिक रेजिनसाठी कार्य करते जेथे कोरडे करणे अव्यवहार्य किंवा अविश्वसनीय आहे. यात जोखीम देखील असते: जर दोन टप्पे जुळत नसतील तर, वितळणे वायूऐवजी व्हेंट पोर्टमधून बाहेर पडते. व्हेंटेड स्क्रू आणि व्हेंटेड बॅरल एकत्रितपणे डिझाइन केले जाणे आवश्यक आहे, म्हणूनच ते सेट म्हणून निर्दिष्ट केले जातात आणि अनौपचारिकपणे पूर्ववत केले जात नाहीत.
पीव्हीसी-विशिष्ट स्क्रू डिझाइन: पीव्हीसीसह मानक स्क्रू का अयशस्वी होतात
कठोर पीव्हीसी एका मानक स्क्रूला एकाच वेळी दोन प्रकारे शिक्षा करते. ते कातरणाखाली खराब होते, हायड्रोजन क्लोराईड सोडते, जे नंतर ते बसलेल्या स्टीलला खराब करते. ऑपरेटरला दोष दिसण्यापूर्वीच नुकसान सुरू होते.
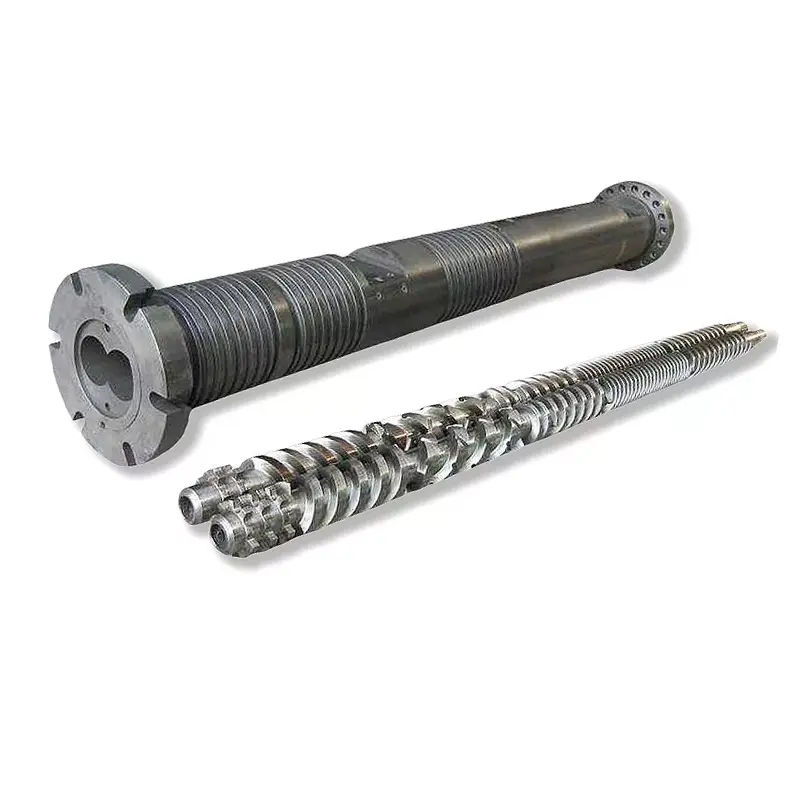
पीव्हीसी स्क्रू दोन्ही धमक्यांना उत्तर देतो. कमी संक्षेप कातरणे सौम्य ठेवते. पॉलिश केलेले पृष्ठभाग आणि डेड-स्पॉट-फ्री भूमिती सामग्री स्थिर होण्यापासून आणि शिजवण्यापासून थांबवते. पृष्ठभागावरील उपचारांमध्ये सेटला जवळजवळ नेहमीच गंज प्रतिकार आवश्यक असतो, केवळ पोशाख प्रतिकारच नाही. आमचेपीव्हीसी स्क्रू बॅरल मार्गदर्शकरसायनशास्त्र कव्हर करते, आणि आमचेशंकूच्या आकाराचे दुहेरी स्क्रू बॅरल्सएक्सट्रूजन बाजूला पीव्हीसी सर्व्ह करा.
आपल्या राळसाठी योग्य स्क्रू बॅरल कसे निवडावे
राळ निवड पृष्ठावरील प्रत्येक इतर निर्णय घेते: भूमिती, स्टील आणि पृष्ठभाग. टेबल वाचा, नंतर त्याखालील नोट्स वाचा, कारण नोट्समध्ये इशारे असतात.
| राळ | ठराविक L/D | ठराविक कॉम्प्रेशन रेशो | स्क्रू प्रकार | विशेष नोट्स |
|---|---|---|---|---|
| पीपी / पीई | 20:1 - 22:1 | २.५:१ – ३.५:१ | जीपी किंवा अडथळा | क्षमाशील. स्वच्छ वितळण्यासाठी सकारात्मक कातरणे आवश्यक आहे |
| PS / HIPS | 20:1 - 22:1 | १.८:१ – २.५:१ | जी.पी | कमी चिकटपणा, सहज वितळतो. HIPS वर सौम्य मिश्रण |
| ABS | 20:1 - 24:1 | २.०:१ – २.५:१ | जीपी किंवा अडथळा | निराकार. कातरणे हीट पहा, रेषा सहज दिसतात |
| पीसी आणि अभियांत्रिकी प्लास्टिक | 22:1 - 25:1 | २.०:१ – २.५:१ | अडथळा किंवा जीपी, कमी कातरणे | उच्च वितळलेले तापमान, अरुंद खिडकी. लांब एल/डी, सौम्य कॉम्प्रेशन |
| पीव्हीसी कडक | 18:1 - 20:1 | १.६:१ – २.५:१ | पीव्हीसी-विशिष्ट | गंज प्रतिकार पर्यायी नाही. लहान निवास वेळ |
| पीव्हीसी लवचिक | 18:1 - 20:1 | २.०:१ – २.८:१ | पीव्हीसी-विशिष्ट | कठोर पेक्षा अधिक क्षमाशील, तरीही गंजणारा |
| पीईटी (प्रीफॉर्म) | 20:1 - 24:1 | कमी, अचूक मीटरिंग | उद्देश-निर्मित पीईटी | ते वाळवा किंवा खराब करा. कमी कातरणे, किमान निवास, पॉलिश पृष्ठभाग |
| POM (acetal) | 20:1 - 22:1 | २.५:१ – ३.५:१ | जीपी, कमी कातरणे | जास्त गरम झाल्यास झपाट्याने खराब होते. अचूक तापमान नियंत्रण |
| काचेने भरलेले / अपघर्षक | प्रति बेस राळ | प्रति बेस राळ | बेस प्रकार + कठोर पृष्ठभाग | भूमिती बेस राळचे अनुसरण करते. दपृष्ठभागकाय बदलते: बाईमेटलिक जा |
हे टेबल कसे वापरावे:हे विशिष्ट प्रकाशित श्रेणी आणि प्रारंभ बिंदू आहेत, तपशील नाहीत. तुमचे मशीन, तुमचा ग्रेड, तुमचा भाग आणि तुमचे आउटपुट नंबर बदलतात. एक स्क्रू डिझायनर आपल्या वास्तविक प्रक्रियेच्या विरूद्ध अंतिम भूमितीची पुष्टी करतो. त्या संभाषणाशिवाय सामान्य टेबलवरून कधीही ऑर्डर देऊ नका.
PP आणि PE: अर्ध-स्फटिक, मध्यम कातरणे
Polyolefins सोपे केस आहेत. ते कातरणे सहन करतात, रुंद खिडकीवर वितळतात आणि GP स्क्रूला क्षमा करतात. मध्यम ते उच्च कॉम्प्रेशन चांगले कार्य करते, कारण या कमी-स्निग्धतेच्या रेजिनना अर्ध-वितळलेल्या मधून घसरण्याऐवजी स्वच्छपणे वितळण्यासाठी सकारात्मक कातरणे आवश्यक आहे.
पातळ भिंतींवर आउटपुट जोरात पुश करा, आणि एक अडथळा स्क्रू त्याच वेगाने अधिक संपूर्ण वितळवून त्याची किंमत मिळवते.
ABS आणि PS: आकारहीन, शिअर हीट पहा
अनाकार रेजिन तीक्ष्ण बिंदूवर वितळण्याऐवजी श्रेणीवर मऊ होतात. PS कमी कॉम्प्रेशनवर चालते कारण ते सहज वितळते. ABS ला अधिक काळजी घेणे आवश्यक आहे: जेव्हा ते खराब होते तेव्हा ते स्ट्रीक्स आणि स्प्ले दर्शवते आणि कातरणे ही सामान्यतः कारण असते.
जर ABS पार्ट्स स्ट्रीक असतील आणि तुमचे सेटपॉइंट्स बरोबर दिसत असतील, तर तुम्हाला ड्रायरचा संशय येण्यापूर्वी कातर करा. उष्णता-संवेदनशील अनाकार राळावरील आक्रमक संक्षेप गुणोत्तर स्वतःचे दोष तयार करते.
पीसी आणि अभियांत्रिकी प्लास्टिक: उच्च तापमान, जास्त काळ एल/डी
PC, नायलॉन, PBT, आणि त्यांचे नातेवाईक उच्च वितळतात आणि त्याहून अधिक खालावतात. त्यांना कसून वितळण्याची गरज आहे, जे दीर्घ L/D साठी तर्क करतात, परंतु ते निवासाच्या वेळेस देखील शिक्षा देतात, जे मोठ्या बॅरलमध्ये वितळण्याविरूद्ध युक्तिवाद करतात.
हलक्या कॉम्प्रेशन आणि योग्य आकाराच्या शॉटसह रेझोल्यूशन लांब L/D आहे. स्क्रू कितीही चांगला असला तरीही तो पिवळा होईपर्यंत उष्णतेद्वारे पीसी आणि मटेरियल सायकलवर शॉटचा आकार चुकीचा मिळवा.
पीव्हीसी कठोर आणि लवचिक: गंज प्रतिकार गंभीर
पीव्हीसी बद्दल वरील सर्व काही निवडीवर लागू होते. कठोर पीव्हीसी एल/डी आणि कॉम्प्रेशन या दोन्हीच्या खालच्या टोकाला बसते, कारण वेळ आणि कातरणे हे दोन्ही शत्रू आहेत. पृष्ठभागावरील उपचाराने केवळ ओरखडेच नव्हे तर गंजांना प्रतिकार करणे आवश्यक आहे आणि यामुळे द्विधातूच्या बॅरलमधील मिश्रधातूची निवड बदलते.
पीईटी आणि पीओएम: कमी कातरणे, अचूक तापमान नियंत्रण
पीईटी हायग्रोस्कोपिक आहे. वितळलेले पाणी पॉलिमर साखळ्यांचे हायड्रोलायझेशन करते, आंतरिक चिकटपणा कमी करते आणि मशीन ठीक चालत असल्यासारखे दिसते तेव्हा पाने ठिसूळ आणि धुके होतात. राळ व्यवस्थित वाळवा, कमी कातरण करा, निवासस्थान लहान ठेवा आणि पॉलिश केलेले पृष्ठभाग निर्दिष्ट करा जेणेकरून ठेवी तयार होणार नाहीत.
पीओएम सामान्य कॉम्प्रेशन सहन करते परंतु जास्त गरम केल्यावर झपाट्याने खराब होते आणि त्याची डिग्रेडेशन उत्पादने घातक असतात. तापमान नियंत्रण आणि निवासाच्या वेळेची शिस्त चतुर भूमितीपेक्षा जास्त महत्त्वाची आहे.
काचेने भरलेले आणि अपघर्षक साहित्य: 30% रेषा
येथे पृष्ठावरील सर्वात स्पष्ट नियम आहे, आणि तो एक संख्या आहे, भावना नाही.30% पर्यंत ग्लास फायबर: एक नायट्राइड 38CrMoAlA सेट हाताळतो.आम्ही आमचे नायट्राइड इंजेक्शन स्क्रू तयार करतो आणि रेट करतो नेमके तेच, विझवलेले आणि टेम्पर केलेले, नंतर 950-1050 HV वर 0.5-0.8 मिमी केसमध्ये गॅस-नायट्रेड केले जाते.
30% काचेच्या वर, किंवा वर खनिज फिलर आणि ज्वालारोधक असलेले, पृष्ठभाग बदलणे आवश्यक आहे.नायट्राइड केस हा एक डिफ्यूजन लेयर आहे आणि अपघर्षक फिलर त्याखालील स्टीलच्या पात्रतेपेक्षा खूप लवकर कापतो.
तेव्हाच एबाईमेटलिक स्क्रू बॅरलअपग्रेड होण्याचे थांबते आणि योग्य तपशील बनते: हार्ड मिश्र धातुने बोअरच्या परिधान क्षेत्राभोवती संपूर्ण वर्तुळ फवारले, आतील कडकपणा 62 HRC वर नेले. भूमिती अजूनही बेस राळचे अनुसरण करते. फक्त पृष्ठभाग बदलतो. आमचेबाईमेटलिक वि नायट्राइड मार्गदर्शकखर्च तर्काद्वारे कार्य करते.
बॅरलचे प्रकार, साहित्य आणि पृष्ठभाग उपचार
बंदुकीची नळी नाटकीयरित्या अयशस्वी होत नाही. ते शांतपणे उघडते आणि तुमचे आउटपुट सोबत घेऊन जाते. किती वेळ लागेल हे साहित्य आणि पृष्ठभाग ठरवतात.
मानक नायट्राइड स्टील बॅरल: अनुप्रयोग आणि मर्यादा
नायट्राइडिंग स्टीलच्या पृष्ठभागावर नायट्रोजन पसरवते, एक कठोर केस बनवते. आम्ही आमचे 38CrMoAlA इंजेक्शन स्क्रू 500-560 °C तापमानावर गॅस-नायट्राइड करतो, 950-1050 HV वर 0.5-0.8 मिमी जाडीचा नायट्राइड थर तयार करतो. हे उपचार न केलेल्या स्टीलच्या तुलनेत 30-40% ने पोशाख प्रतिरोध वाढवते.
बेस स्टील प्रथम विझवले जाते आणि टेम्पर्ड केले जाते, जे स्वतःहून 50% ने कातरणे प्रतिरोधक वाढवते. एकत्रितपणे, ते दोन चरण पीई आणि पीपी सारख्या गैर-संक्षारक रेझिन्सवर अंदाजे 10,000-20,000 तासांचे सेवा आयुष्य देतात.
त्याची मर्यादा केसची खोली आहे. एकदा का ओरखडा नायट्राइड थरातून कापला की, खाली असलेला मऊ गाभा झपाट्याने गळतो. आम्ही ग्लास-फायबर-प्रबलित कंपाऊंड्ससाठी आमचे नायट्राइड इंजेक्शन स्क्रू 30% पर्यंत रेट करतो (उदाहरणार्थ, पीए प्लस ग्लास फायबर). त्याच्या वर, किंवा संक्षारक रेजिन्सवर, नायट्राइड केस जुळत नाही आणि पृष्ठभाग बदलला पाहिजे.
बिमेटेलिक बॅरल: बांधकाम, किंमत आणि ते कधी चुकते
बाईमेटलिक बॅरल मिश्रधातू-पोलादी शरीर ठेवते आणि बोअरमध्ये वेगळे परिधान मिश्र धातु जोडते. आमच्या बॅरलवर आम्ही बोअरच्या वेअर झोनच्या पूर्ण वर्तुळाभोवती कठोर मिश्रधातूची फवारणी करतो, ज्यामुळे आतील कडकपणा 62 HRC वर येतो.
ते नायट्राइडिंगपासून वेगळ्या प्रकारचे संरक्षण आहे. नायट्राइड केस हा एक प्रसार स्तर आहे जो मिलीमीटरच्या अंशांमध्ये मोजला जातो. स्प्रे केलेला किंवा फ्यूज केलेला मिश्र धातुचा बोर हा वेगवेगळ्या धातूचा थर असतो आणि अपघर्षक फिलरला त्या सर्वांमधून जावे लागते.
धोक्यासाठी मिश्रधातूची निवड केली जाते. कार्बाइड-समृद्ध आणि टंगस्टन-कार्बाइड पृष्ठभाग काच आणि खनिज फिलर्सपासून घर्षणास प्रतिकार करतात. निकेल-बेअरिंग मिश्र धातु पीव्हीसी आणि ज्वाला-प्रतिरोधक यौगिकांपासून गंजण्यास प्रतिकार करतात. चुकीचे मिश्रधातू निवडा आणि तुम्ही चुकीच्या समस्येचे निराकरण करणाऱ्या बाईमेटलिक बॅरलसाठी पैसे दिले आहेत.
तुमचे फीड अपघर्षक किंवा गंजणारे असेल तेव्हा ते फेडते. अंकगणित सोपे आहे: जर द्विधातु संच तुमच्या साहित्यावरील नायट्राइडच्या कितीतरी पटीने टिकत असेल, तर तुम्ही टाळलेले भंगार आणि डाउनटाइम मोजण्यापूर्वी उच्च खरेदी किंमत दर वर्षी कमी किमतीत विभागली जाते.
खंडित वि मोनोलिथिक बॅरल: लवचिकता वि प्रिसिजन
एक मोनोलिथिक (वन-पीस) बॅरल एकाच शरीरातून तयार केले जाते. यात सरळपणा आणि एकाग्रता सर्वोत्तम आहे, आणि हे इंजेक्शन मोल्डिंगसाठी आदर्श आहे, जेथे अचूकता शॉट सुसंगतता चालविते.
सेगमेंटेड बॅरल्स सेक्शन्समधून एकत्र बोल्ट होतात, ज्यामुळे संपूर्ण बॅरल स्क्रॅप न करता एक जीर्ण झालेला भाग बदलता येतो आणि व्हेंट पोर्ट्स लवचिकपणे ठेवता येतात. व्यापार संरेखन आहे: प्रत्येक सांधे चुकीच्या संरेखनाची संधी आहे, आणि इंजेक्शन मशीन कंपाउंडिंग एक्सट्रूडर्सपेक्षा कमी माफ करतात.
बेस स्टील आणि त्यावर बसणारे पृष्ठभाग पर्याय
38CrMoAlAआम्ही आमचे इंजेक्शन स्क्रू हे बेस स्टील आहे आणि ते एका कारणास्तव उद्योगाचे डीफॉल्ट आहे. त्याची क्रोमियम-मोलिब्डेनम-ॲल्युमिनियम रसायनशास्त्र नायट्राइडिंगसाठी डिझाइन केलेले आहे: कोर कठीण असताना ॲल्युमिनियम केसमध्ये कठोर, स्थिर नायट्राइड बनवते.
बेस स्टील यांत्रिक भार वाहते. त्याच्या वरच्या पृष्ठभागावर पोशाख होतो आणि खरी निवड तिथेच असते. म्हणून एस्क्रू बॅरल निर्माताआम्ही संपूर्ण पृष्ठभाग श्रेणी पुरवतो आणि प्रत्येक वेगळ्या धोक्याचे उत्तर देतो:
- नायट्राइडिंग— 950-1050 HV वर 0.5–0.8 मिमी थर. स्वच्छ रेजिन्स, ग्लास फायबर 30% पर्यंत.
- द्विधातू पृष्ठभाग— बोअरच्या परिधान क्षेत्राभोवती 62 HRC ला बोअर केलेले हार्ड मिश्र धातु. अपघर्षक आणि संक्षारक कर्तव्य.
- टंगस्टन कार्बाइड फवारणी- सर्वात कठीण घर्षण प्रकरणांसाठी.
- क्रोम प्लेटिंग- एक गुळगुळीत, सोडण्यास अनुकूल पृष्ठभाग. रंग बदलण्यात आणि चिकटून राहण्यास मदत होते, जड घर्षणासह नाही.
- स्टेनलेस स्टील- जेव्हा गंज प्रतिरोधकता किंवा सामग्रीची शुद्धता परिधान करण्याऐवजी आवश्यकता वाढवते.
आमचे स्क्रू बॅरल मटेरियल मार्गदर्शक बेस स्टील्सची पूर्ण तुलना करते.
पृष्ठभाग उपचार तुलना
| साहित्य / उपचार | कडकपणा | प्रतिकार परिधान करा | गंज प्रतिकार | साठी सर्वोत्तम |
|---|---|---|---|---|
| 38CrMoAlA, नायट्राइड | 950–1050 HV, 0.5–0.8 मिमी थर | चांगले | मध्यम | पीई, पीपी, पीएस, एबीएस; ग्लास फायबर 30% पर्यंत. आर्थिकदृष्ट्या डीफॉल्ट |
| द्विधातू पृष्ठभाग | बोर ते 62 HRC | उत्कृष्ट | चांगले | ३०% पेक्षा जास्त काचेने भरलेले, खनिजांनी भरलेले, रीग्रिंड, अपघर्षक शुल्क |
| टंगस्टन कार्बाइड फवारणी | खूप उच्च | उत्कृष्ट | चांगले | सर्वात कठीण घर्षण प्रकरणे |
| निकेल-बेस मिश्र धातु सरफेसिंग | फॉर्म्युलेशननुसार निवडले | चांगले | उत्कृष्ट | पीव्हीसी, फ्लोरोपॉलिमर, ज्वालारोधक |
| हार्ड क्रोम प्लेटिंग | कडक, खूप पातळ | मध्यम | चांगले | गुळगुळीत प्रकाशन, सोपे रंग बदल, अँटी-स्टिक |
| स्टेनलेस स्टील | प्रति ग्रेड | मध्यम | उत्कृष्ट | गंज किंवा शुद्धता-नेतृत्वयुक्त अनुप्रयोग |
सर्वात घाणेरड्या फीडसाठी पृष्ठभाग निर्दिष्ट करा जी ओळ प्रत्यक्षात चालेल, सर्वात स्वच्छ नाही. स्वच्छ केससाठी निर्दिष्ट करणे हा नवीन संच लवकर मरण्याचा सर्वात सामान्य मार्ग आहे.
देखभाल: सेट देऊ शकणारा प्रत्येक तास कसा मिळवायचा
देखभाल उलट पोशाख नाही. हे तुम्हाला अपरिहार्य प्रकाराच्या वर टाळता येण्याजोगे पोशाख जोडण्यापासून थांबवते आणि ते तुम्हाला त्यावर प्रतिक्रिया देण्याऐवजी बदलण्याची योजना करण्यासाठी डेटा देते.
नियमित तपासणी चेकलिस्ट
| वारंवारता | काय तपासायचे | का |
|---|---|---|
| प्रत्येक शिफ्ट | वितळलेले तापमान वि सामान्य, पुनर्प्राप्ती वेळ, उशी सुसंगतता, मोटर लोड | दोष दिसण्यापूर्वी हे वाहून जातात |
| प्रत्येक साहित्य किंवा रंग बदलतो | पूर्णपणे शुद्ध करा; काळे डाग किंवा खराब झालेल्या सामग्रीसाठी शुद्धीकरण तपासा | ठिपके म्हणजे कुठेतरी मृत डाग किंवा ऱ्हास |
| मासिक | थर्मोकूपल्स आणि हीटर बँड सत्यापित करा; फीड-घसा कूलिंग तपासा | वाहून गेलेला सेन्सर कित्येक महिने लक्ष न देता सामग्री शिजवतो |
| जेव्हा जेव्हा स्क्रू बाहेर असतो | चिन्हांकित स्थानांवर फ्लाइट ओडी आणि बॅरल बोअर आयडी मोजा; चेक रिंग तपासा | स्क्रू आधीच बाहेर आहे. दहा मिनिटांचे मोजमाप म्हणजे विनामूल्य डेटा |
| किमान वार्षिक (अपघर्षक किंवा संक्षारक शुल्क) | नियोजित पुल: पूर्ण पोशाख मापन, संरेखन तपासा, रीडिंग लॉग करा | भरलेले, पीव्हीसी आणि रीग्रिंड ड्युटी क्लीन रेझिनपेक्षा कितीतरी जास्त वेगवान सेट परिधान करतात |
रेजिन किंवा रंग बदलताना योग्य शुद्धीकरण प्रक्रिया
व्यस्त दिवसांचा अपवाद न करता प्रत्येक थांबा आणि प्रत्येक बदलापूर्वी शुद्ध करा. बॅरलच्या आत थंड होण्यासाठी सोडलेली सामग्री खराब होते, पृष्ठभागावर भाजते आणि नंतर ग्राहकाच्या भागामध्ये काळे डाग म्हणून परत येते.
रंग बदलण्यासाठी, शटडाउनसाठी आणि उष्णता-संवेदनशील पॉलिमरवर स्विच करण्यापूर्वी व्यावसायिक शुद्धीकरण कंपाऊंड वापरा. व्हर्जिन पीई किंवा पीपी सुसंगत सामग्री दरम्यान नियमित संक्रमण हाताळते. PC आणि PMMA सारख्या उच्च-तापमानाचे रेजिन्स अधिक घट्ट धरून ठेवतात आणि अधिक आक्रमक शुद्धीकरणाची आवश्यकता असते.
केवळ सुरू करण्यापूर्वीच नव्हे तर बंद करण्यापूर्वी शुद्ध करा. तुम्ही कूलिंग बॅरेलमध्ये जे सोडता ते पुढील स्टार्टअपमध्ये तुम्ही लढत असलेली समस्या बनते.
स्क्रू-टू-बॅरल क्लिअरन्स कसे मोजायचे
हे असे मोजमाप आहे जे मत वस्तुस्थितीत बदलते आणि बहुतेक दुकाने ते वगळतात.
- स्क्रू ओढून स्वच्छ करा.गरम, पितळ किंवा तांब्याच्या साधनांसह. कधीही स्टीलचे स्क्रॅपर्स करू नका, जे स्क्रू अवलंबून असलेल्या उपचारित पृष्ठभागाला कापतात.
- मापन पोझिशन्स चिन्हांकित कराकार्यरत लांबीसह: फीड, संक्रमण आणि किमान मीटरिंग.
- फ्लाइट ओडी मोजाप्रत्येक स्थानावर बाहेरील मायक्रोमीटरसह, असमान पोशाख पकडण्यासाठी परिघाभोवती अनेक बिंदूंवर रीडिंग घ्या.
- बॅरल बोअर आयडी मोजाजुळणारे स्थान आणि खोली येथे बोअर गेजसह.
- रेडियल क्लीयरन्सची गणना करा:बोअर आयडीमधून फ्लाइट OD वजा करा आणि दोनने भागा.
- बिल्ड रेखांकनाशी तुलना कराआणि प्रत्येक वाचनाची तारीख आणि तास चालवून लॉग करा.
मूळ मंजुरीच्या विरुद्ध निकालाचा अर्थ लावा, सार्वत्रिक संख्येच्या विरुद्ध नाही. दुकानाचा एक उपयुक्त नियम: जेव्हा क्लिअरन्स बिल्ड व्हॅल्यूच्या अंदाजे दुप्पट झाला असेल किंवा त्याच स्क्रूच्या वेगाने आउटपुट लक्षणीयरीत्या कमी होईल तेव्हा बदलण्याचे नियोजन सुरू करा. आमचे चरण-दर-चरण मापन मार्गदर्शक संपूर्ण तपशीलवार पद्धती समाविष्ट करते.
क्लीनिंग शेड्यूल आणि पर्जिंग कंपाउंड प्रकार
कंपाऊंडला नोकरीशी जुळवा. यांत्रिक (अपघर्षक-मुक्त) उच्च चिकटपणासह स्क्रब साफ करते. रासायनिक शुद्धीकरण खराब झालेले पदार्थ आणि कार्बनवर हल्ला करतात. फोमिंग शुद्धीकरण मृत स्पॉट्सपर्यंत पोहोचण्यासाठी विस्तारित होते जे लॅमिनार प्रवाह चुकतात.
खोल-स्वच्छ अंतराल राळवर अवलंबून असतात. उच्च-तापमान पॉलिमर जलद कार्बन तयार करतात आणि अधिक वारंवार खोल शुद्धीकरणाची आवश्यकता असते. तुम्ही जे काही धावत आहात, ते तुमच्यासाठी शेड्यूल करण्यासाठी काळे ठिपके पडण्याची वाट पाहण्यापेक्षा वेळापत्रकानुसार मध्यांतर ठेवा.
केव्हा दुरुस्त करायचा वि कधी बदलायचा
दोन किंमत टॅग नसून, दर वर्षाच्या सेवेच्या खर्चाची तुलना करा. पुनर्बांधणी ज्याची किंमत निम्मी आहे परंतु वर्षांचा एक तृतीयांश परतावा हा वेशात महाग पर्याय आहे.
दुरुस्ती उजवीकडे झुकतेजेव्हा परिधान मितीय आणि मध्यम असते, तेव्हा बेस मेटल ध्वनी असते, ही पहिली पुनर्बांधणी आहे आणि भूमिती अजूनही तुमच्या राळला अनुकूल आहे.
बदली उजवीकडे झुकतेजेव्हा गंज खोल खड्डा झाला असेल, जेव्हा स्क्रू आधीपासून पुन्हा तयार केला गेला असेल, जेव्हा तुमची सामग्री बदलली असेल आणि जुनी भूमिती यापुढे बसत नसेल किंवा जेव्हा संच सामान्य आकाराचा असेल ज्याची बदलण्याची किंमत दुरुस्तीच्या कोटच्या जवळ असेल.
आमची दुरुस्ती विरुद्ध बदली मार्गदर्शिका संपूर्ण निर्णय सारणी मांडते.
सुटे स्क्रू बॅरल्सची योग्य साठवण आणि हाताळणी
एक सुटे संच जर तुम्हाला आवश्यक असेल तेव्हा तो सरळ आणि स्वच्छ असेल तरच उपयुक्त आहे. लांबीच्या बाजूने समर्थनासह स्क्रू क्षैतिजरित्या साठवा, कधीही टीपावर झुकू नका. त्यांना गंजापासून कोट करा, ते झाकून ठेवा आणि विशिष्ट पत्रक आणि मोजलेल्या कडकपणाचे आकडे त्या भागासह ठेवा.
स्पेअर-सेट रोटेशन धोरणकोणत्याही त्वरित शुल्कापेक्षा जास्त मूल्य आहे आणि जवळजवळ कोणताही पुरवठादार तुम्हाला हे सांगणार नाही. वर्तमान संच अयशस्वी होण्यापूर्वी बदली खरेदी करा. नवीन संच चालवा, उत्पादन सुरू असताना जुना पुनर्बांधणीसाठी पाठवा आणि पुनर्निर्मित संच शेल्फवर सुटे म्हणून ठेवा.
तुमच्याकडे आता शून्य अनियोजित डाउनटाइमसह एक रोटेशन आहे आणि प्रत्येक भविष्यातील बदली शनिवारी पहाटे 2 वाजता ऐवजी तुमच्या वेळापत्रकानुसार होते. रणनीतीसाठी खेळत्या भांडवलाचा एक संच खर्च होतो आणि पहिल्यांदा ब्रेकडाउन न झाल्यास त्याची परतफेड केली जाते.
ही प्रक्रिया आहे की मशीन? एक निर्णय गेट
येथे कोणताही स्पर्धक लिहित नसलेला विभाग आहे आणि तो या मार्गदर्शकाच्या एकत्रित भागापेक्षा तुमचा अधिक वेळ वाचवेल.
जेव्हा मोल्डिंग दोष दिसून येतो, तेव्हा बहुतेक संघ मशीन सेटिंग्जवर पोहोचतात. तापमान, पाठीचा दाब, इंजेक्शनचा वेग, होल्ड वेळ. कधीकधी ते बरोबर असते. पण जेव्हा प्लॅस्टिकायझिंग युनिट परिधान केले जाते, तेव्हा कोणतीही सेटिंग प्रक्रिया पुनर्प्राप्त करत नाही आणि आठवडे अशा शोधात अदृश्य होतात जे कधीही यशस्वी होऊ शकत नाहीत.
तुम्ही दुसऱ्या सेटपॉईंटला स्पर्श करण्यापूर्वी हे गेट चालवा.
1. काही बदलले का?नवीन रेझिन लॉट, नवीन कलरंट, नवीन रेग्रिंड रेशो, नवीन मोल्ड, सेटिंग कोणीतरी समायोजित केली आहे? होय असल्यास, बदलाचा पाठलाग करा. अन्यथा सिद्ध होईपर्यंत ही प्रक्रिया समस्या आहे.
2. दोष अचानक दिसला किंवा आठवडाभरात रेंगाळला?बदल किंवा तुटलेल्या घटकावर अचानक बिंदू. पोशाख येथे क्रमिक गुण. पोशाख रात्रभर येत नाही.
3. उशी सातत्यपूर्ण शॉट टू शॉट आहे का?एक विसंगत उशी म्हणजे चेक रिंग बोलत आहे. इतर काहीही करण्यापूर्वी त्याची तपासणी करा.
4. त्याच स्क्रू वेगाने आउटपुट कमी झाले आहे, किंवा पुनर्प्राप्ती वेळ वाढला आहे?दोन्ही क्लीयरन्सकडे निर्देश करतात, म्हणजे स्क्रू किंवा बॅरल पोशाख. सेटिंग्ज गमावलेली मंजुरी पुनर्संचयित करू शकत नाहीत.
5. वितळलेले तापमान अपरिवर्तित सेटपॉईंटवर चढत आहे का?स्क्रू अतिरिक्त कातरण उष्णता निर्माण करत आहे, सामान्यतः कारण ते खराब झालेल्या क्लिअरन्सच्या विरूद्ध कठोर परिश्रम करत आहे.
6. प्रत्येक साफसफाईनंतर काळे डाग परत येतात का?साहित्य मृत जागेवर ठेवले आहे. जुन्या सेटवर, त्या मृत जागेवर अनेकदा विघटित वितळलेल्या क्लिअरन्सचा वापर केला जातो.
प्रश्न 3 ते 6 वर तीन किंवा अधिक "होय" उत्तरे म्हणजे मशीन तुम्हाला सांगत आहे की प्लास्टीझिंग युनिट घातले आहे. ट्यूनिंग थांबवा. स्क्रू खेचा आणि मोजा.
मोजमाप एक तास लागतो. सेटिंग्जद्वारे यांत्रिक दोषाचा पाठलाग करण्यास आठवडे लागतात, आणि ते कधीही एकत्र होत नाही, कारण उत्तर नियंत्रकामध्ये कधीच नव्हते.
रूट-कॉज टेबलसह समस्यानिवारण मार्गदर्शक
खालील प्रत्येक दोष प्रक्रियेतून किंवा यांत्रिक पोशाखातून येऊ शकतो. टेबलची नावे आहेतस्क्रू आणि बॅरलमूळ कारण, कारण बाकीचे अर्धे तेच सोडून देतात.
| समस्या | लक्षण | स्क्रू / बॅरल मूळ कारण | सुधारात्मक कारवाई |
|---|---|---|---|
| काळ्या रेषा / जळलेल्या खुणा | भागामध्ये गडद ठिपके किंवा रेषा; थांबल्यानंतर वाईट | जीर्ण क्लिअरन्समध्ये किंवा मृत स्पॉटमध्ये दाखल केलेली निकृष्ट सामग्री; स्कोअर केलेले बोअर; खराब झालेले स्क्रू पृष्ठभाग | खोल शुद्धीकरण. ठिपके परत आल्यास, खेचा आणि तपासणी करा. स्कोअरिंग आणि थकलेला क्लिअरन्स तपासा. संच हार्बरिंग सामग्री असल्यास बदला |
| विसंगत शॉट आकार / लहान शॉट्स | शॉट वजन drifts; उशी शॉट टू शॉट बदलते | रिंग सील नाही तपासा(सर्वात सामान्य); थकलेली उड्डाणे मागे वितळू देत; बॅरल बोअर ओव्हरसाईज | प्रथम चेक रिंग तपासा. मग क्लिअरन्स मोजा. सेटिंग्ज लीक नॉन-रिटर्न व्हॉल्व्हचे निराकरण करणार नाहीत |
| वितळणे तापमान spiking | सेटपॉइंट्सपेक्षा वास्तविक वितळलेले तापमान; साहित्याचा रंग बदलणे | चुकीच्या कॉम्प्रेशन रेशोपासून जास्त कातरणे; थकलेला क्लिअरन्स स्क्रूला अधिक कठोर बनवते; drifted thermocouple | थर्मोकपल्सची पडताळणी करा. स्क्रूचा वेग आणि मागचा दाब तपासा. राळसाठी भूमिती चुकीची असल्यास, स्क्रू हे निराकरण आहे |
| मंद पुनर्प्राप्ती / लांब प्लास्टीझिंग | पुनर्प्राप्ती वेळ stretches; सायकल वेळ वाढतो | थकलेला क्लिअरन्स पंपिंग कार्यक्षमता कमी करते; फीड विभाग समस्या; राळ साठी चुकीची भूमिती | प्रथम फीड-थ्रॉट कूलिंग आणि पेलेट फीड तपासा. नंतर रेखांकनाच्या विरूद्ध क्लिअरन्स मोजा |
| मोटारचा वाढता भार / पाठीचा दाब | स्थिर आउटपुटवर मोटर amps चढणे; टॉर्क अलार्म | बोअरमध्ये स्क्रू ड्रॅगिंग (मिसलाइनमेंट, वाकलेला स्क्रू); जास्त कातरणे; खराब झालेले साहित्य इमारत प्रतिकार | संरेखन आणि स्क्रू सरळपणा तपासा. वाकलेला स्क्रू बोअरच्या एका बाजूला वापरतो आणि नवीन बॅरल देखील नष्ट करतो |
| साहित्याचा ऱ्हास / विरंगुळा | पिवळसरपणा, स्प्ले, ठिसूळपणा, वास | निवास वेळ खूप लांब (बॅरल साठी खूप लहान शॉट); खूप आक्रमक कातरणे; मृत स्पॉट्स सामग्री धारण | शॉट-आकार ते बॅरल-क्षमता गुणोत्तर तपासा. कातरणे कमी करा. उष्णता-संवेदनशील रेजिनवर, कमी-संक्षेपण स्क्रू हे एकमेव वास्तविक निराकरण असू शकते |
| अंशतः वितळलेले / घन कण | कठीण ठिपके; लेन्ससारखे दोष; कमकुवत स्पॉट्स | अपुरी वितळण्याची क्षमता: एल/डी खूप लहान, कम्प्रेशन चुकीचे, स्क्रू वितळू शकेल इतके आउटपुट पुढे ढकलले, किंवा जीर्ण क्लिअरन्स | आउटपुट कमी करा किंवा बॅरियर स्क्रूवर अपग्रेड करा. जर सेट परिधान केला असेल, तर कोणतीही सेटिंग वितळत नाही |
| रंग स्ट्रीकिंग / खराब फैलाव | असमान रंग; मास्टरबॅच पसरत नाही | मिक्सिंग विभाग नाही; खराब झालेले स्क्रू मिसळणे; भरलेल्या किंवा रंगीत कंपाऊंडसाठी चुकीचा स्क्रू | मिक्सिंग विभाग निर्दिष्ट करा (मॅडॉक किंवा पिन). प्रथम स्क्रू फक्त थकलेला नाही याची खात्री करा |
काळ्या पट्ट्या किंवा बर्न मार्क्स
खराब झालेले पॉलिमर कुठेतरी साचत आहे आणि तुकडे तुकडे करत आहे. क्लासिक लपण्याची ठिकाणे क्लिअरन्स, स्कोअर केलेले बोअर, खराब झालेले चेक रिंग आणि प्रवाह थांबलेल्या कोणत्याही मृत जागा आहेत.
प्रथम खोल साफ करा. पूर्ण शुद्धीकरणानंतर ठिपके परत आल्यास, सामग्री केवळ अवशेष नसते. हे तुमच्या मशीनमधील एका स्पॉटद्वारे सतत तयार केले जात आहे आणि तुम्हाला स्क्रू खेचणे आणि ते शोधणे आवश्यक आहे.
विसंगत शॉट आकार किंवा लहान शॉट्स
तुम्ही सेटिंगला स्पर्श करण्यापूर्वी रिंग तपासा. जेव्हा नॉन-रिटर्न व्हॉल्व्ह सील करणे थांबवते, तेव्हा इंजेक्शन दरम्यान वितळणे मागे सरकते आणि मशीनला वाटले की तो मोजलेला शॉट मोल्डला मिळालेला शॉट नाही.
देणे म्हणजे कुशन आहे. एक सुसंगत प्रक्रिया स्थिर उशी धारण करते. जेव्हा उशी शॉट टू शॉट फिरत असते, तेव्हा वितळत असते कुठेतरी ते नसावे.
तापमान वाढणे किंवा खूप जास्त वितळणे
सेटपॉइंट्सवर विश्वास ठेवण्याऐवजी प्रोबसह वास्तविक वितळणे मोजा. जर वास्तविक वितळ झोनच्या वर चांगले चालत असेल तर, अतिरिक्त उष्णता कातरणेमधून येत आहे, पट्ट्यांमधून नाही.
जेव्हा रेजिनसाठी कॉम्प्रेशन खूप आक्रमक असते, जेव्हा स्क्रूचा वेग खूप जास्त असतो, जेव्हा बॅक प्रेशर जास्त असतो आणि जेव्हा खराब झालेल्या स्क्रूला समान सामग्री हलवण्यासाठी अधिक मेहनत करावी लागते तेव्हा शिअर उष्णता वाढते.
स्लो स्क्रू रिकव्हरी / लाँग प्लास्टीकाइझिंग वेळ
हॉपरपासून प्रारंभ करा. ब्रिजिंग पेलेट्स, जास्त गरम झालेले फीड घसा, आणि अपुरा फीड कूलिंग या सर्वांमुळे स्क्रू आणि स्ट्रेच रिकव्हरी उपासमार होते आणि त्यापैकी एकही स्क्रू दोष नाही.
जर फीड निरोगी असेल आणि पुनर्प्राप्ती अजूनही मंद असेल, तर क्लिअरन्स मोजा. एक स्क्रू ज्याने परिधान करण्यासाठी त्याची पंपिंग कार्यक्षमता गमावली आहे, तोच शॉट भरण्यासाठी जास्त वेळ लागतो आणि सायकल वेळ ते प्रतिबिंबित करते.
वाढणारा मोटार भार किंवा मागचा दाब
सतत आउटपुटवर एम्प्स वाढणे म्हणजे काहीतरी प्रतिकार करत आहे. बोअरमध्ये वाकलेला स्क्रू ड्रॅग करणे हे धोकादायक केस आहे: ते बॅरलच्या एका बाजूला घालते आणि त्या चुकीच्या संरेखनाविरूद्ध स्थापित केलेला नवीन स्क्रू त्याच वेळापत्रकानुसार त्याच प्रकारे परिधान करतो.
काहीही ऑर्डर करण्यापूर्वी सरळपणा आणि संरेखन तपासा. एकतर्फी बोर पोशाख फिंगरप्रिंट आहे.
साहित्याचा ऱ्हास किंवा विकृतीकरण
दोन कारणे वर्चस्व गाजवतात: सामग्री खूप गरम आहे किंवा ती खूप काळ गरम आहे. दुसरे म्हणजे एक लोक चुकतात.
बॅरलच्या पानांसाठी फारच लहान असलेला शॉट एकामागून एक सायकलवर बसून वितळतो, तो पिवळसर होईपर्यंत हलक्या हाताने शिजवतो. कोणत्याही स्क्रू डिझाइनमध्ये मोठ्या आकाराच्या बॅरलमध्ये कमी आकाराचा शॉट निश्चित केला जात नाही. स्क्रूचा व्यास दुरुस्त करा किंवा काम लहान मशीनवर हलवा.
रिप्लेसमेंट स्क्रू बॅरल कसे ऑर्डर करावे
कोणताही स्पर्धक हे कव्हर करत नाही आणि खरेदीदारांना प्रत्यक्षात आवश्यक असलेला भाग आहे. तुम्ही OEM कडून ऑर्डर करा किंवा स्वतंत्र कडूनस्क्रू बॅरल कारखाना, समान माहिती कोट चालवते.
परिमाण आणि तपशील आपण प्रदान करणे आवश्यक आहे
- मशीन ब्रँड आणि मॉडेल.माउंटिंग आणि ड्राइव्ह-एंड परिमाणांची पुष्टी करण्यासाठी नेमप्लेट फोटो पुरेसा आहे.
- स्क्रू व्यास आणि एल/डी गुणोत्तर,रेखाचित्रातून किंवा थेट मोजमाप.
- फिलर सामग्रीसह राळ.हे यादीतील इतर कोणत्याही गोष्टीपेक्षा बेस स्टील आणि पृष्ठभागावरील उपचार अधिक चालवते.
- शॉट आकार आणि लक्ष्य सायकल,त्यामुळे भूमिती कॉपी करण्याऐवजी ऑप्टिमाइझ केली जाऊ शकते.
- एक रेखाचित्र, किंवा थकलेला नमुना.एकतर कार्य करते. थकलेला भाग मोजला जाऊ शकतो आणि संपूर्ण भूमिती पुनर्रचना केली जाऊ शकते.
- मागच्या वेळी काय चुकलं.भागासह पोशाख नमुना पाठवा. गुळगुळीत परिमाण नुकसान म्हणतात ओरखडा. पिटिंग म्हणतो गंज. एकतर्फी पोशाख संरेखन म्हणतात, जे नवीन स्क्रू निराकरण करणार नाही.
ती शेवटची वस्तू आहे जी खरेदीदार विसरतात आणि तीच तुम्हाला अपयशाची विश्वासू प्रत खरेदी करणे थांबवते.
OEM-मॅच वि कस्टम डिझाइन: साधक आणि बाधक
एक OEM जुळणीमूळ भूमितीचे पुनरुत्पादन करते. जेव्हा मूळ स्क्रू तुमच्या प्रक्रियेला अनुकूल असेल आणि फक्त थकलेला असेल तेव्हा हा योग्य कॉल आहे. अंदाज लावता येण्याजोगा, रेखांकनाच्या विरूद्ध पडताळणी करण्यायोग्य, प्रक्रिया पुनर्प्रमाणीकरण नाही.
एक सानुकूल डिझाइनतुम्ही आज चालत असलेल्या कामात बसण्यासाठी भूमिती बदलते. जेव्हा प्रक्रिया हलली आणि स्क्रूने केले नाही तेव्हा हा योग्य कॉल आहे: तुम्ही रीग्रिंड जोडले, भरलेल्या ग्रेडवर स्विच केले, आउटपुट लक्ष्य बदलले किंवा मूळ स्क्रूने तुमचे राळ कधीही चांगले हाताळले नाही.
प्रक्रिया बदलली असताना OEM जुळणी ऑर्डर केल्याने नवीन स्टीलमध्ये समस्या पुन्हा निर्माण होते. मूळ छान असताना सानुकूल डिझाइन ऑर्डर केल्याने खर्च आणि पुनर्प्रमाणीकरण काहीही होत नाही. परिधान पॅटर्न तुम्हाला सांगतो की तुम्ही कोणत्या परिस्थितीत आहात.
चीनकडून सोर्सिंग करताना काय अपेक्षा करावी
लीड टाइम भूमिती, पृष्ठभागावरील उपचार आणि रेखाचित्र अस्तित्वात आहे की नाही यावर अवलंबून असते. ते तुमच्या कोटसह लिखित स्वरूपात विचारा आणि घड्याळ कशापासून सुरू होते ते विचारा: रेखांकनाची पुष्टी, किंवा खरेदी ऑर्डर. ते समान तारीख नाहीत, आणि फरक अनेकदा एक आठवडा आहे.
आपण वचनबद्ध होण्यापूर्वी तीन गोष्टी पिन करण्यासारख्या आहेत:
- जेव्हा उत्पादन सुरू होते.जीर्ण नमुन्याचे रिव्हर्स-इंजिनियरिंग एकच चिप कापण्यापूर्वी वेळ घालवते. रेखाचित्र ती पायरी काढून टाकते.
- पृष्ठभाग उपचार काय जोडते.बायमेटेलिक सरफेसिंग आणि कार्बाइड फवारणी ही त्यांच्या स्वत:च्या रांगेसह स्वतंत्र प्रक्रिया पायऱ्या आहेत.
- समुद्र वाहतुक, स्वतंत्रपणे.हे उत्पादन आघाडीच्या वेळेत नाही आणि ही संख्या आहे जी प्रथमच खरेदीदारांना आश्चर्यचकित करते.
आमचे स्वतःचे कोटिंग डिझाईननुसार पारदर्शक आहे: आम्ही उत्पादन, शिपिंग आणि चालू देखभाल समाविष्ट करण्यासाठी अंदाजे खर्च देतो, त्यामुळे नंतर शोधण्यासारखे काहीही नाही. तुम्हाला तो कोट १२ तासांच्या आत मिळेल.
आधी वर्णन केलेल्या स्पेअर-सेट रोटेशनसह लीड टाइमची योजना करा. आपल्या शेड्यूलवर पोशाख लॉग जहाजांमधून ऑर्डर केलेला संच. एक संच घड्याळ विरुद्ध एक खंडित जहाजे पासून ऑर्डर, हवाई द्वारे, किंमत कोणीही स्पष्टीकरण आनंद.
गुणवत्ता स्वीकृती निकष आणि तपासणी गुण
हे असे धनादेश आहेत जे वास्तविक पुरवठादाराला स्वस्त पुरवठादारापासून वेगळे करतात. तुम्ही ऑर्डर देण्यापूर्वी त्यांना लिखित स्वरूपात विचारा आणि सेट आल्यावर त्यांची पडताळणी करा:
- प्रत्येक फ्लाइटच्या बाजूने अनेक बिंदूंवर बाहेरील व्यास
- बोरचा व्यास आणि दंडगोलाकारपणा
- पृष्ठभाग कडकपणा म्हणून aमोजलेले मूल्य(HV किंवा HRC), कॅटलॉग तपशील नाही
- बाईमेटलिक बोअरवर नायट्राइड केस डेप्थ किंवा मिश्रधातूच्या थराची खोली
- एकाग्रता आणि सरळपणा
- पृष्ठभाग खडबडीतपणा (रा)
- बेस स्टील ग्रेड, पुष्टी
कडकपणा आणि केसांची खोली या दोन गोष्टी सर्वात महत्त्वाच्या आहेत आणि दोन बहुतेक वेळा शांतपणे डाउनग्रेड केल्या जातात. 950-1050 HV आणि 0.5-0.8 मिमी खोलवर असलेला नायट्राइड लेयर हा एक तपशील आहे ज्याचा तुम्ही पुरवठादार ठेवू शकता. स्वतःच "Nitrided" नाही.
एखादे कोट नाटकीयरित्या इतरांपेक्षा खाली उतरल्यास, स्टील काय आहे आणि उपचार किती खोलवर चालते ते विचारा. हे जवळजवळ नेहमीच असते जेथे फरक लपविला जातो आणि तुम्ही ते लवकर परिधान करताना परत करता.
आमचे संपूर्ण सोर्सिंग वॉकथ्रू सानुकूल स्क्रू बॅरल ऑर्डर मार्गदर्शकामध्ये बसते.
बदली किंवा सानुकूल इंजेक्शन स्क्रू बॅरल आवश्यक आहे? तुमचे मशीनचे मॉडेल, रेखाचित्र किंवा परिधान केलेला नमुना पाठवा. आम्ही 12 तासांच्या आत कोट करतो.
एक स्क्रू बॅरल कोट मिळवावारंवार विचारले जाणारे प्रश्न
प्रश्न: इंजेक्शन मोल्डिंग स्क्रू बॅरल किती काळ टिकते?
उ: PE आणि PP सारख्या गैर-संक्षारक रेजिन्सवर, आमचे नायट्राइड 38CrMoAlA इंजेक्शन स्क्रू अंदाजे 10,000-20,000 तास चालतात. काचेने भरलेले संयुगे, PVC आणि हेवी रीग्रिंड ते कमी करतात आणि फिलर सामग्री आणि आउटपुटवर किती अवलंबून असतात. घड्याळ चालवू नका आणि आशा करा: मोजमाप. एब्रेसिव्ह ड्यूटीवर वर्षातून किमान एकदा बिल्ड ड्रॉईंगच्या विरूद्ध फ्लाइट OD आणि बोर आयडी तपासा आणि ट्रेंड लॉग करा. ट्रेंड, तासांचा आकडा नाही, पुढचा सेट कधी ऑर्डर करायचा हे सांगते.
प्रश्न: स्क्रू आणि बॅरलमधील मानक क्लिअरन्स काय आहे?
उ: एकही आकृती नाही, कारण क्लीयरन्स स्केल स्क्रू व्यासासह आहे. नवीन सेटसाठी उद्योगाचा नियम प्रत्येक इंच स्क्रू व्यासासाठी प्रति बाजूला 0.001 इंच रेडियल क्लीयरन्स आहे, त्यामुळे 60 मिमी स्क्रू प्रति बाजू 0.06 मिमी जवळ येतो. तुमचे बिल्ड ड्रॉईंग हा अधिकार आहे. व्यावहारिक सेवा मर्यादा म्हणून, जेव्हा मोजलेले क्लीयरन्स बिल्ड व्हॅल्यूच्या अंदाजे दुप्पट झाले असेल किंवा त्याच स्क्रू वेगाने आउटपुट लक्षणीयरीत्या कमी झाले असेल, तेव्हा बदलण्याची योजना करा.
प्रश्न: मी एकापेक्षा जास्त वेगवेगळ्या रेजिनसाठी एक स्क्रू वापरू शकतो का?
A: कुटुंबात, होय. सामान्य हेतू असलेला स्क्रू PE, PP, PS आणि ABS स्वीकार्यपणे हाताळतो, म्हणूनच मशीन बिल्डर्स ते मानक म्हणून पाठवतात. कुटुंबांमध्ये, नाही. कठोर PVC वर एक GP स्क्रू सामग्री खराब करतो आणि स्टील खराब करतो. काचेने भरलेल्या नायलॉनवरील GP स्क्रू झपाट्याने झिजतो. आणि एका शॉट व्हॉल्यूमसाठी आकाराचा स्क्रू सामग्री शिजवल्याशिवाय बॅरलचा एक छोटासा भाग वापरणारे काम करू शकत नाही. जर तुमची रेजिन त्या अंतरापर्यंत पसरली असेल, तर तुम्हाला एकापेक्षा जास्त स्क्रू किंवा सर्वात कठीण केससाठी डिझाइन केलेले स्क्रू आवश्यक आहेत.
प्रश्न: माझा इंजेक्शन मोल्डिंग स्क्रू घातला आहे की नाही हे मी कसे सांगू?
A: मशीन तुम्हाला आधी सांगते आणि मायक्रोमीटर त्याची पुष्टी करतो. त्याच स्क्रू वेगाने आउटपुट घसरणे, रिकव्हरी टाइम स्ट्रेचिंग, अपरिवर्तित सेटपॉइंट्सवर तापमान वितळणे, साफ केल्यानंतर परत येणारे काळे ठिपके आणि शॉट साइज ड्रिफ्टिंग याकडे लक्ष द्या. त्यापैकी कोणतेही स्क्रू खेचण्याचे समर्थन करते. नंतर फ्लाइट ओडी मायक्रोमीटरने मोजा आणि बोअर आयडी बोअर गेजने, जुळलेल्या पोझिशन्सवर आणि रेडियल क्लीयरन्सची ड्रॉइंगच्या विरूद्ध तुलना करा. लक्षणे सूचित करतात; मोजमाप पुष्टी करते.
प्रश्न: बायमेटेलिक स्क्रू बॅरल म्हणजे काय आणि मला त्याची कधी गरज आहे?
उ: द्विधातु बॅरल मिश्रधातू-पोलादी शरीर ठेवते आणि बोअरमध्ये कठोर परिधान मिश्र धातु जोडते. आमच्या बॅरल्सवर आम्ही बोअरच्या परिधान क्षेत्राभोवती संपूर्ण वर्तुळात हार्ड मिश्र धातुची फवारणी करतो, ज्यामुळे आतील कडकपणा 62 HRC वर येतो. रेखा काढणे सोपे आहे:30% पर्यंत ग्लास फायबर नायट्राइड 38CrMoAlA सेटवर चांगले चालते. 30% पेक्षा जास्त काच, खनिज फिलर किंवा फ्लेम रिटार्डंटसह किंवा संक्षारक रेझिनवर, द्विधातूवर जा. नायट्राइड केस हा 0.5-0.8 मिमी डिफ्यूजन लेयर असतो आणि हेवी फिलर त्याच्या खाली असलेले स्टील पूर्ण होण्याच्या खूप आधी कापते.
प्रश्न: इंजेक्शन मोल्डिंगमध्ये स्क्रू डिझाइनचा भाग गुणवत्तेवर परिणाम होतो का?
A: थेट, आणि बऱ्याच प्रक्रिया सेटिंग्जपेक्षा अधिक. स्क्रू भूमिती सामग्री किती पूर्णपणे वितळते, वितळण्याचे तापमान किती एकसारखे आहे, रंग आणि फिलर किती चांगले पसरते आणि शॉट किती सुसंगत आहे हे निर्धारित करते. Unmelts, streaks, splay, degradation, आणि shot variation हे सर्व स्क्रू डिझाईन किंवा स्क्रू वेअरमध्ये कमीत कमी जितक्या वेळा ते कंट्रोलरकडे परत येतात तितक्या वेळा ट्रेस करतात. जेव्हा एखादा दोष तुम्ही केलेल्या प्रत्येक सेटिंग बदलाला विरोध करतो, तेव्हा भूमिती किंवा परिधान हे सहसा कारण असते.
प्रश्न: इंजेक्शन स्क्रू आणि एक्सट्रूजन स्क्रूमध्ये काय फरक आहे?
उ: एक्स्ट्रुजन स्क्रू सतत फिरतो आणि पंप न थांबता पुढे वितळतो. इंजेक्शन स्क्रू दोन कार्ये करतो: तो शॉट प्लास्टीलाइझ करण्यासाठी फिरतो, नंतर फिरणे थांबवतो आणि तो इंजेक्ट करण्यासाठी प्लंगरप्रमाणे पुढे जातो. ही परस्पर क्रिया म्हणजे इंजेक्शन स्क्रूच्या टोकाला चेक रिंग का असते आणि ते एक्सट्रूजन स्क्रूपेक्षा लहान एल/डी गुणोत्तर का चालवतात, विशेषत: 18:1 ते 25:1. मटेरियल शॉट्सच्या दरम्यान इंजेक्शन बॅरलमध्ये देखील बसते, ज्यामुळे निवासाची वेळ आणि शॉट साइझिंग महत्त्वपूर्ण बनते.
प्रश्न: स्क्रू बॅरल निर्माता माझ्या स्क्रूची रेखाचित्राशिवाय कॉपी करू शकतो?
उ: होय. थकलेला भाग पाठवा आणि भूमिती मोजली जाऊ शकते आणि पुनर्रचना केली जाऊ शकते: व्यास, गुणोत्तर, चॅनेलची खोली आणि ड्राइव्हच्या शेवटी योग्य परिमाण. आम्ही इंजेक्शन स्क्रू ±0.001 मिमी पर्यंत धरतो. एक खबरदारी सांगण्यासारखी आहे: जीर्ण स्क्रू फॅक्टरी सोडल्यापेक्षा लहान आहे, म्हणून बदली जीर्ण परिमाणांऐवजी मूळ डिझाइनच्या हेतूनुसार तयार केली पाहिजे. भागासह परिधान नमुना पाठवा, आणि नवीन स्क्रू अनुवांशिकतेऐवजी अयशस्वी झाल्यास निर्दिष्ट केले जाईल.
निष्कर्ष
तीन कल्पना संपूर्ण मार्गदर्शक घेऊन जातात.
निवड राळ खालील.भूमिती (L/D, कॉम्प्रेशन रेशो, स्क्रू प्रकार) तुमचे पॉलिमर कसे वितळते ते जुळते. तुमचे फीड किती गलिच्छ आहे ते पृष्ठभाग उपचार जुळते. स्वच्छ रेजिन्स नायट्राइड 38CrMoAlA वर आनंदाने चालतात. अपघर्षक आणि संक्षारक फीड्सला द्विधातु बोअरची आवश्यकता असते आणि स्वच्छ केस निर्दिष्ट करणे हा नवीन संच लवकर मरण्याचा सर्वात सामान्य मार्ग आहे.
देखभाल वर्षे खरेदी करते, आणि डेटा नियोजन खरेदी करते.प्रत्येक थांब्यापूर्वी पुसून टाका, स्टीलच्या ऐवजी पितळेने स्वच्छ करा आणि प्रत्येक वेळी स्क्रू बाहेर पडल्यावर क्लिअरन्स मोजा. एक वेअर लॉग वळतो "हे घातले आहे का?" "ते केव्हा ओलांडेल?" मध्ये, जे नियोजित बदल आणि शटडाउनमधील फरक आहे.
आपण प्रक्रिया ट्यून करण्यापूर्वी मशीनचे निदान करा.जेव्हा आउटपुट कमी होते, सायकल ताणली जाते, उशी फिरते किंवा साफ केल्यानंतर ठिपके परत येतात, तेव्हा प्लास्टीझिंग युनिट बोलत असते. सेटिंग्ज गमावलेली क्लिअरन्स पुनर्संचयित करू शकत नाहीत किंवा जीर्ण चेक रिंग पुन्हा मिळवू शकत नाहीत. स्क्रू खेचा आणि मोजा.
नन्हैयाने वीस वर्षांहून अधिक काळ स्क्रू आणि बॅरल्स तयार केले आहेत आणि जगभरातील 500+ ग्राहकांना सेवा देतात. आमचे इंजेक्शन स्क्रू 38CrMoAlA पासून मशिन केले जातात, शमवले जातात आणि टेम्पर्ड केले जातात, नंतर 500-560 °C तापमानावर गॅस-नायट्राइड केले जातात ते 950-1050 HV वर 0.5-0.8 मिमी केस, ±0.001 मिमी, 02-0, 0-0 तासांसाठी रेट केले जातात. नॉन-संक्षारक रेजिन. जेथे फीड अधिक कठोर असेल तेथे आम्ही बोअरच्या परिधान क्षेत्राभोवती पूर्ण वर्तुळात हार्ड मिश्र धातुची फवारणी करतो आणि आतील कडकपणा 62 HRC वर नेतो.
तुम्ही ऑर्डर देण्यापूर्वी, आमचे अभियंते तुमच्यासह पॅरामीटर्सद्वारे कार्य करतात: व्यास, आस्पेक्ट रेशो, स्क्रू चॅनेलची खोली आणि 38CrMoAlA आणि डुप्लेक्स मिश्र धातुमधील सामग्रीची निवड. तो सल्ला विनामूल्य आहे, आणि पुढील कोटमध्ये उत्पादन, शिपिंग आणि अपेक्षित देखभाल खर्च समाविष्ट आहे, त्यामुळे पृष्ठावर नसलेले काहीही नंतर दिसत नाही.
वितरणानंतर, आमचे तंत्रज्ञ इन्स्टॉलेशन आणि कमिशनिंगला समर्थन देतात, वॉरंटी करारापर्यंत चालते (सामान्यत: एक ते दोन वर्षे), आणि विक्रीनंतरच्या कोणत्याही समस्येस 24 तासांच्या आत प्रतिसाद मिळतो आणि 48 च्या आत निराकरण होते.
आम्हाला तुमचे मशीन मॉडेल, राळ आणि तुम्ही सोडवण्याचा प्रयत्न करत असलेली समस्या पाठवा. तुमच्याकडे बारा तासांच्या आत एक तपशील आणि कोट असेल.
आम्हाला तुमचे मशीन, तुमची राळ आणि मागच्या वेळी काय चूक झाली ते सांगा. आम्ही त्याचे निराकरण करणारा संच निर्दिष्ट करू, पुनरावृत्ती करणारा संच नाही.
कोटासाठी नन्हैयाशी संपर्क साधा